刮板工具收缩变形的核心成因分析
刮板工具在注塑或模压成型后,若材料选用不当或工艺参数设置不合理,极易因内部应力释放导致尺寸收缩率超标。这种变形通常表现为整体扭曲、局部凹陷或关键配合位尺寸超差,直接影响了后续装配的精度与使用寿命。对于高收缩率材料如PBT、PA6等工程塑料,水分含量及结晶度变化会显著放大成型后的体积变化,使得传统冷却定型难以控制最终几何形态。
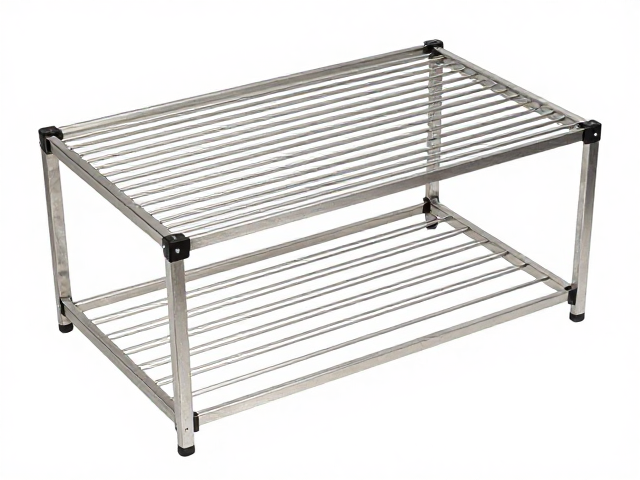
烘干架作为成型后关键的热处理或定型辅助工装,其结构设计直接影响工件的热均匀性。若烘干架支撑点分布不均或接触面积过大,工件在受热软化阶段会发生重力沉降或局部挤压,进而固化为永久性变形。因此,解决收缩率大的问题,核心在于通过优化烘干架的接触逻辑,消除外部约束带来的非对称应力,确保工件在温控过程中保持几何稳定性。
优化烘干架支撑结构的设计策略
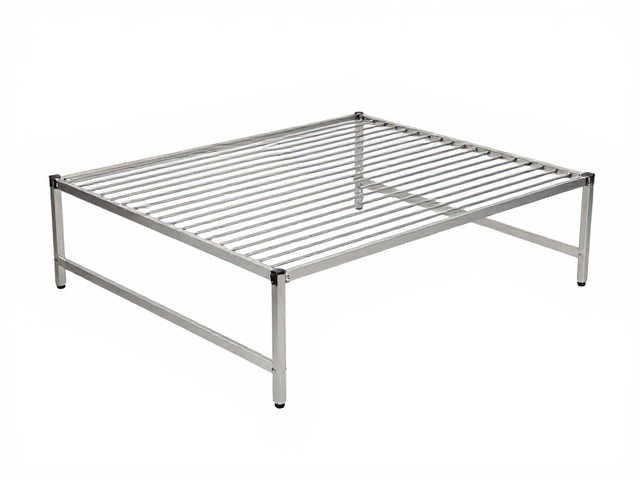
针对刮板工具长薄壁易变形的特性,烘干架需采用多点柔性支撑设计替代传统的刚性固定。通过在工件受力敏感区域增加浮动式定位销或硅胶软垫接触面,减少硬性接触点带来的压痕风险。支撑点的布局应严格遵循工件重心分布及热膨胀路径,形成对称且均匀的受力网络,避免单侧受力导致的不规则翘曲。
此外,烘干架的框架结构需引入热补偿机制,选用低热膨胀系数的材料制作主体框架,或在关键连接处设置隔热层,防止架体自身受热变形传导至工件。支撑臂的末端可设计微倾角或球头结构,允许工件在加热初期因轻微收缩产生微小的自适应位移,从而释放内应力。这种柔性连接方式能有效抵消材料收缩带来的拉扯力,防止因应力集中引发的裂纹或严重扭曲。
温控曲线与烘干工艺参数的匹配
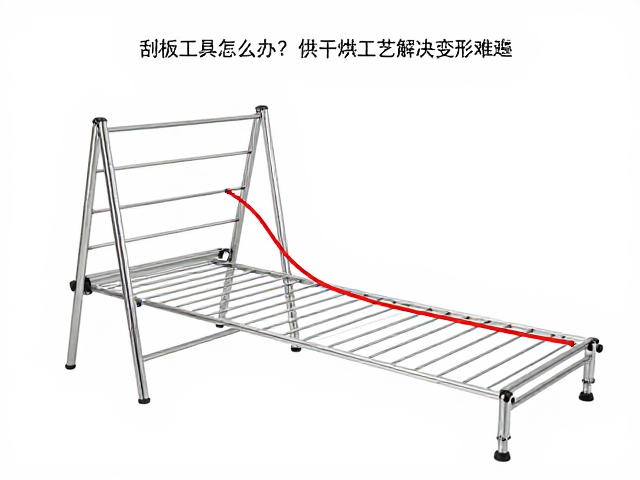
烘干架的温度控制需与刮板材料的玻璃化转变温度(Tg)或结晶熔点紧密匹配,采用阶梯式升温策略而非恒温烘烤。初期低温慢烘用于去除表面湿气并初步释放自由体积应力,中期升温促进分子链松弛,后期低温定型确保尺寸稳定。温度传感器的布置应覆盖烘干架不同区域,实时监控并反馈数据,确保架体各部位温差控制在±2℃以内,避免局部过热导致的不均匀收缩。
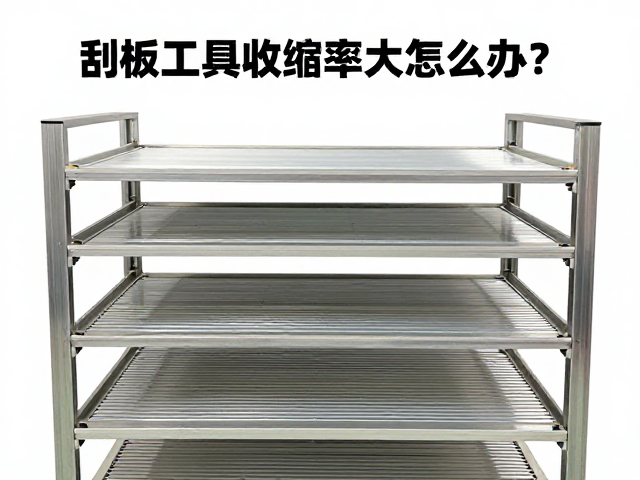
同时,烘干过程中的气流组织对温度均匀性至关重要。优化烘干架的风道设计,引入导流板或多孔喷淋结构,使热风能均匀穿透工件堆叠层。对于多层叠放烘干的情况,层间需设置隔热垫片,防止层间粘连及热量屏蔽效应。通过精确控制升温速率、保温时间及冷却速率,使工件在整个热处理过程中处于应力平衡状态,从而将收缩率波动降低至工艺允许范围内。
验证测试与持续改进机制
优化后的烘干架工艺需经过严密的尺寸检测与形位公差验证。使用高精度三坐标测量机对刮板工具的关键配合位、平面度及整体轮廓进行全尺寸扫描,对比优化前后的数据差异。重点关注收缩率敏感区域,记录不同批次、不同环境温湿度下的变形趋势,建立严密的数据库用于分析工艺稳定性。
基于测试数据,持续迭代烘干架的设计细节。若发现局部仍有轻微变形,需针对性增加该区域的支撑刚度或调整该区域的温度传感器位置。同时,定期校准烘干架的机械结构,检查浮动支撑件的灵活性及密封性,确保长期运行下的工艺一致性。通过这种数据驱动的持续改进循环,逐步固化最佳工艺参数,从根本上解决刮板工具收缩率大导致的变形难题。