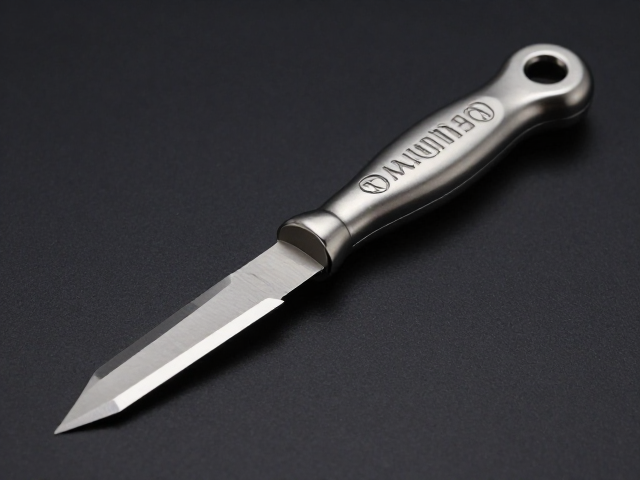
材质与刃口几何:决定雕刻精度的核心要素
雕刻刀具的选择首要聚焦于硬质合金(Carbide)的纯度与涂层工艺,这直接影响了刃口的耐磨性与抗崩裂能力。高细节处理通常依赖于极小的刃口半径,例如R0.1mm至R0.5mm的球头刀或V型刀,这些刀具在应对复杂曲面或精细纹理时,能提供更平滑的切削路径。刃口几何形状中的前角与后角设计决定了切削阻力,大前角设计能减少材料堆积,适合软性木材或塑料,而经过特殊钝化处理的刃口则能承受更高转速,避免在硬质材料如高密度纤维板中产生毛刺。
切削刃的直线度与同心度是衡量刀具物理性能的关键指标,偏差过大的刀具会在高速旋转下产生振动,导致雕刻表面出现波纹或尺寸超差。工业级标准通常要求高精度刀具的跳动值控制在0.01mm以内,以确保每一刀切削的稳定性。此外,刃口的锋利度会随使用时间衰减,因此部分高端套件采用多层涂层技术,如TiAlN(氮铝钛)涂层,这种材料在高温下能保持硬度,延缓刃口磨损,从而在长时间连续作业中维持一致的雕刻细节表现。
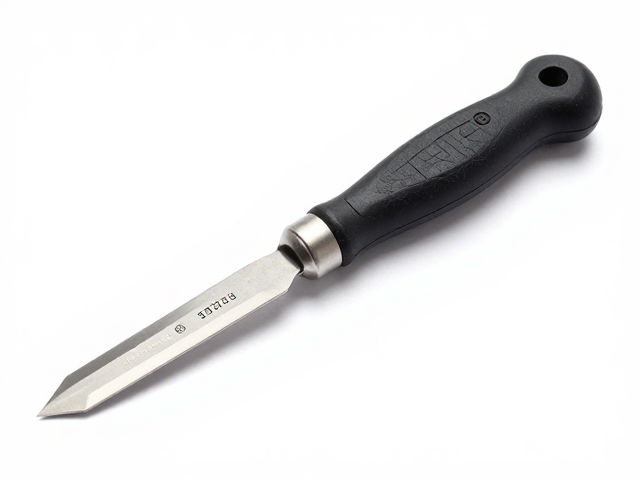
夹持系统与稳定性:消除振动的从动环节
刀具柄部的夹持方式直接决定了传递到刃口的能量密度,ER夹头因其夹持范围宽、定心精度高,成为高精度雕刻的主流选择。ER夹头通过弹性变形包裹刀柄,相比传统的弹簧夹头,它能提供更均匀的夹持力,减少因夹持不紧导致的打滑或偏摆。在需要极高刚性的场景下,液压夹头或热缩夹头能提供近乎零跳动的连接效果,这对于R0.1mm级别的超细刀具尤为重要,因为微小的夹持偏差会被刃口长度放大,直接破坏细节表现。
刀柄的长度与悬垂长度影响着系统的固有频率,长悬垂刀柄虽然能处理深槽雕刻,但刚性下降会显著降低高频振动的抑制能力,导致细节边缘模糊。因此,针对高细节雕刻,通常推荐使用短悬垂、大直径的刀柄,以最大化刚度。刀柄与主轴的连接面清洁度同样不可忽视,微米级的灰尘或油污都会改变刀具的安装位置,导致实际加工轨迹偏离程序设定,因此在每次更换刀具前,需确保夹持面无异物,以保障几何位置的绝对准确。
参数匹配与工况适应:数据驱动的效率优化
切削速度(SFM)与进给率(IPM)的匹配需严格遵循刀具直径与材料硬度的物理关系,而非依赖经验估算。对于R0.3mm的硬质合金球头刀,在雕刻硬木时,建议主轴转速维持在12,000至18,000 RPM之间,进给速度控制在1000至1500 mm/min,过高的转速会导致刃口过热退火,而过低的进给则会引起材料挤压而非切削。切削深度(DOC)在精细雕刻中通常保持在0.1mm至0.5mm之间,采用分层切削策略,避免单次切削负荷过大导致刀具断裂或表面残留。
冷却与排屑方式直接影响雕刻表面的质量,干式雕刻依赖刀具自身的涂层与几何设计排出碎屑,适用于大多数木材与塑料;而在雕刻金属或高粘度材料时,微量润滑(MQL)或气冷能有效降低切削温度,防止材料粘附在刃口。气冷还能通过气流吹除加工区域的粉尘,避免粉尘堆积影响光学定位或激光传感器的精度。在实际操作中,需根据材料的导热系数调整参数,例如雕刻ABS塑料时需降低转速以减少热量积聚,防止材料变形或熔化,而雕刻石材则需更高的进给与适中的转速以维持刃口强度。
套件配置逻辑:场景化组合的实际应用
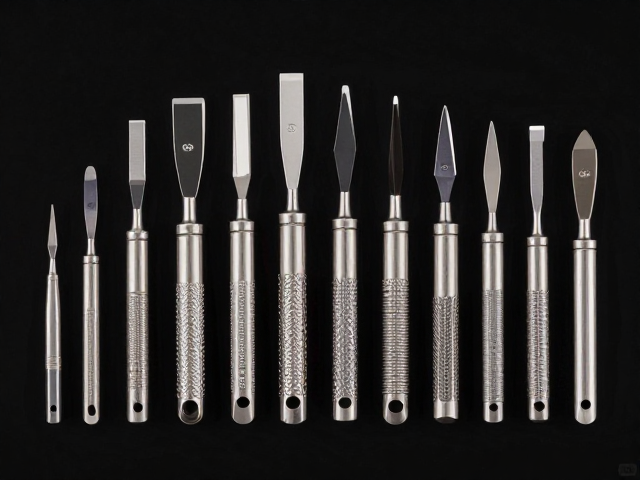
高细节雕刻套件通常包含不同刃口形状的刀具组合,以应对从轮廓切割到表面精修的全流程需求。典型的配置包括一把R0.5mm球头刀用于曲面过渡,一把R0.1mm球头刀用于极细线条刻画,以及一把60度或90度V型刀用于文字或几何刻痕。这种组合并非随意堆砌,而是基于加工路径的连续性设计,例如使用球头刀进行粗加工去除大部分材料,再换用小半径刀具进行精修,以平衡效率与精度。
套件中的刀具长度与柄径需与雕刻机的Z轴行程及夹头规格严格对应,过长的刀具可能超出机床行程或干涉夹具,而柄径不符则无法安装。部分专业套件提供带导向环的刀具,导向环在雕刻过程中接触材料表面,提供额外的支撑,减少刀具侧向受力,特别适用于薄板材料或需要垂直度极高的雕刻任务。此外,套件中常附带专用扳手与清洁刷,确保夹头维护的便捷性,因为夹头内部的螺纹污染是导致刀具松动的主要原因之一,规范的维护能延长刀具寿命并保持加工一致性。