半干坯特性与应力释放机制
半干态陶瓷坯体因水分含量通常控制在3%至5%区间,内部颗粒间主要依靠范德华力和少量液桥力结合,结构强度远低于注浆或湿压成型阶段。这种低含水率状态使得坯体在受到外部机械应力时,极易发生脆性断裂或塑性变形。打磨过程中的切削力会直接破坏坯体内部的微观结构平衡,若应力释放不均,局部应力集中会导致坯体出现微裂纹甚至整体坍塌。因此,理解坯体从湿润到半干过程中的收缩规律,是制定防塌策略的基础。
在实际操作中,坯体的干燥均匀性决定了其最终能否承受打磨作业。若坯体各部位水分蒸发速率不一致,会导致内部产生较大的内应力。这种内应力在静止状态下可能不明显,一旦遭遇打磨工具的接触压力,原本被锁定的应力瞬间释放,极易引发不可逆的形变。因此,在进入打磨工序前,必须确保坯体经过充分的陈腐和等温干燥处理,使坯体内部水分分布达到动态平衡,从而降低因应力不均导致的变形风险。
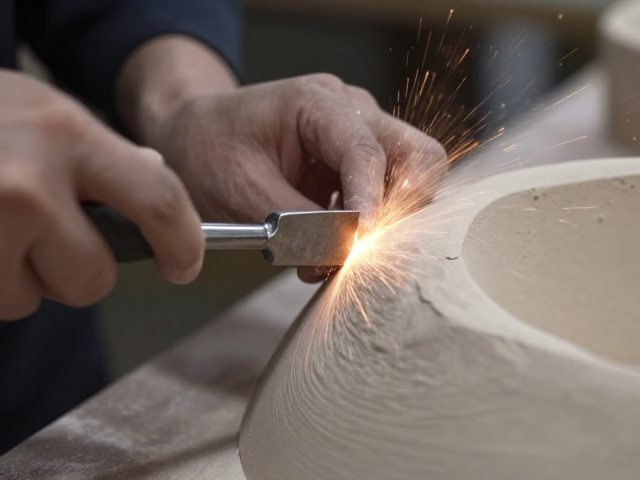
打磨工具选择与接触面优化
打磨工具的选择直接决定了接触面积和压强分布,进而影响坯体的稳定性。对于半干坯而言,使用过硬或边缘锐利的磨具会产生点接触或线接触,导致局部压强过大,极易压塌坯体。推荐选用具有一定弹性的软质磨头或宽幅柔性砂带,通过增加接触面积来分散压力。同时,磨具表面的粗糙度需经过精细计算,过粗的砂粒像无数个小犁头,会在坯体表面产生较大的剪切力,而经过预处理的细粒度磨具则能通过微切削作用减少对坯体本体的扰动。
接触面的平整度与清洁度也是关键变量。任何微小的硬质颗粒嵌入磨具表面,都会在打磨过程中形成局部高点,对坯体产生额外的点状冲击力。因此,在每次开工前,必须检查并清洁磨具表面,确保其无杂物附着。此外,磨具的安装必须牢固且无偏心晃动,旋转时的任何振动都会转化为对坯体的周期性冲击载荷,这种动态载荷比静态载荷更容易导致半干坯的结构失效。通过优化工具形态和状态,可以从物理层面降低对坯体的破坏性影响。
打磨工艺参数与力度控制
打磨过程中的进给速度和转速参数需根据坯体的具体硬度进行精确匹配。过高的转速会增加离心力和切削热,可能导致坯体表面微结构松动;而过快的进给速度则会增加切削阻力,导致坯体受力过大。通常建议采用低速大扭矩的打磨模式,保持工具与坯体表面的相对速度平稳。在操作手法上,应遵循“轻触慢移”的原则,避免垂直方向施加过大的下压力,而是通过工具自身的重量和轻微的水平推力完成切削。
力度控制的核心在于感知反馈。操作者需通过手柄传递的手感变化,实时判断坯体的受力和切削状态。当感觉到阻力突然增大或出现抖动时,应立即减小压力或暂停操作。这种即时反馈机制能有效避免因盲目跟进而导致的坯体塌陷。此外,打磨过程中应保持工具的连续运动,避免在同一位置长时间停留,以防止局部过热或过度切削导致的结构弱化。通过精细调控工艺参数和操作手法,可以在保证表面质量的同时,最大程度维持坯体的结构完整性。
环境温湿度与坯体稳定性
环境温湿度对半干坯的稳定性有着显著影响。空气湿度过低会导致坯体表面水分迅速蒸发,形成硬度不均的硬化层,而内部仍处于相对湿润状态,这种软硬不一的结构在打磨时极易发生剥落或变形。相反,湿度过高则会使坯体表面吸湿变软,降低其抗剪切能力。因此,打磨车间的环境湿度应控制在适宜范围内,通常建议在50%-60%之间,并保持温度的恒定,以减少环境因素对坯体物理性质的干扰。
此外,空气流动速度也会影响坯体的表面状态。过强的气流会加速表面水分蒸发,导致坯体表面快速硬化,形成一层脆性的硬壳,这层硬壳在受到打磨应力时容易碎裂。因此,打磨区域应避免直接吹风,保持空气相对静止。通过建立稳定的微环境,可以确保坯体在整个打磨过程中保持均匀的物理状态,减少因环境波动引起的不可控变形。这种对环境因素的精细化管理,是提升半干坯打磨良率的重要保障。