泥料含水率与软硬度控制的基准逻辑
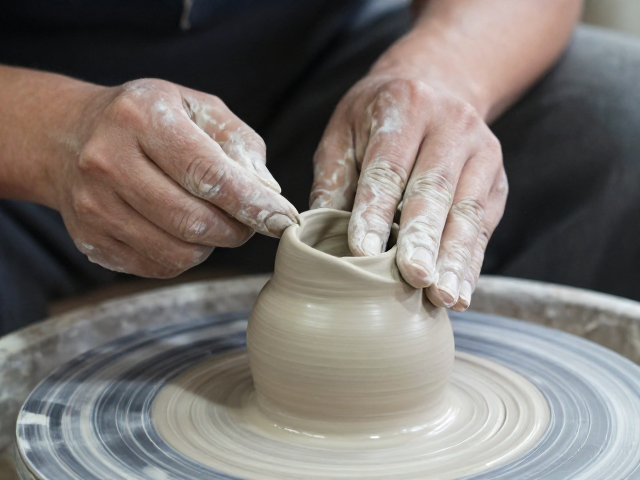
陶瓷雕塑在塑造初期,泥料的物理状态直接决定了后续曲面修整的成败。含水率过高会导致泥体过软,支撑力不足,一旦进行大面积刮抹或悬空部位的堆叠,极易因重力作用产生坍塌;反之,泥料过干则会在修整过程中产生裂纹,且难以通过工具获得光滑细腻的曲面。制作时需严格监控环境湿度,通常建议将泥料含水率控制在18%-22%之间,具体数值需根据泥料配方微调。在实际操作中,可通过“按压测试”判断:手指轻压泥面,若留下清晰凹痕但泥体不下陷,即为适合曲面修整的最佳状态。
为了维持泥料的一致性,避免局部软化或硬化导致的变形,需采用分段制作与整体加固的策略。对于大型或结构复杂的曲面雕塑,不应一次性完成整体造型,而应先构建内部支撑骨架或使用干坯作为核心,再逐步叠加泥层。每叠加一层泥料,需等待其达到“皮革硬度”(即像硬皮革一样可切割但不易变形)再进行下一道工序。这种分层处理能有效分散内部应力,防止因泥层过厚或受力不均引发结构性坍塌,确保曲面在修整过程中保持形态稳定。
工具选择与曲面受力分析
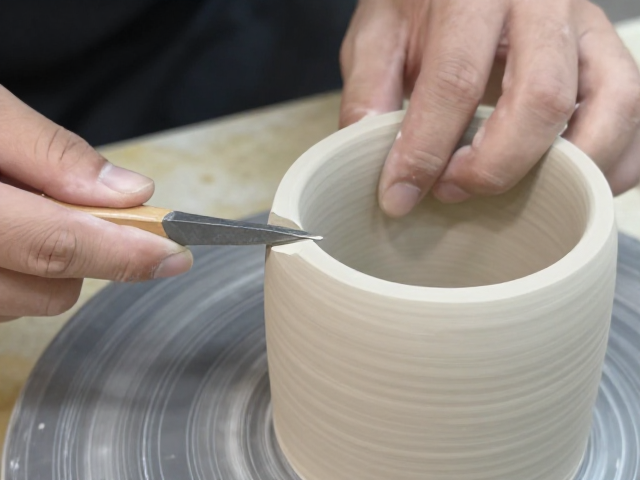
曲面修整的核心在于对工具受力点的精准控制,不同材质的工具对泥面的作用方式截然不同。软质橡胶刮板或硅胶刮片适用于大面积弧面的平滑处理,其宽大的接触面能均匀分散压力,避免局部凹陷;硬质金属刮刀则适用于小范围或高难度曲面的切削与修整,但需严格控制切入角度,通常保持工具与泥面呈30-45度角,以滑动而非按压的方式去除多余泥料。工具的边缘必须保持圆润,避免锐角在修整过程中切断泥体纤维,导致曲面边缘崩裂或变形。
在修整过程中,需时刻关注泥料的“记忆效应”与回弹现象。当工具对泥面施加压力后,泥料会产生微小形变,若修整动作过快或反复在同一区域施力,泥料纤维无法及时重组,会导致曲面出现波浪纹或局部塌陷。正确的操作节奏是“轻触、慢移、少重复”,每次修整后需观察泥面变化,待泥料稳定后再进行下一步操作。对于高难度曲面,可采用“点状支撑法”,即用指尖或圆头工具在关键受力点提供临时支撑,同时进行周边泥料的修整,通过多点平衡维持整体结构的稳定性。
干燥过程中的应力释放与环境管理
干燥是陶瓷雕塑从塑性状态转变为刚性状态的关键阶段,此过程中的水分蒸发不均是导致曲面变形和开裂的主要诱因。快速或不均匀的干燥会使泥料表面迅速硬化形成硬壳,而内部水分仍在向外蒸发,这种内外收缩率的差异会在曲面内部产生巨大应力,最终导致扭曲或开裂。因此,需采用“慢干法”控制干燥速率,将雕塑置于无直射阳光、无强风对流的环境中,并使用塑料薄膜或湿布对雕塑非修整区域进行覆盖,减缓水分蒸发速度,使整体干燥过程趋于同步。
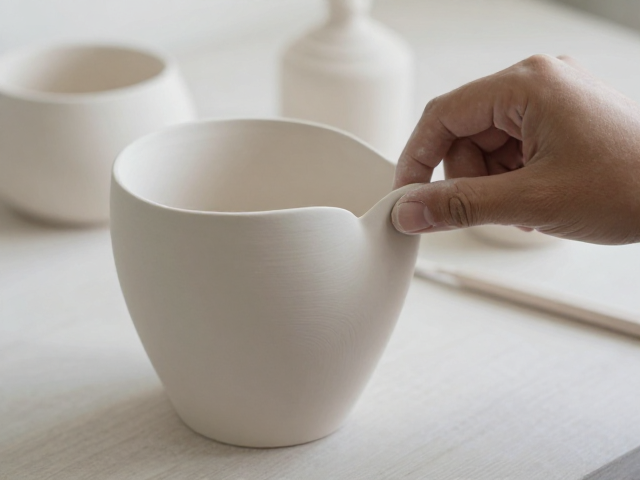
在干燥中后期,需特别注意雕塑重心与支撑点的变化。随着水分减少,泥料强度增加,但结构稳定性可能因内部缺陷而降低。对于悬空或薄壁曲面部位,需定期检查其垂直度与平整度,必要时增加临时支撑物(如泡沫块或软布垫)辅助定型。若发现曲面出现细微裂纹,应立即用同浓度泥浆进行修补,并重新控制干燥环境。干燥完成后,需进行至少24小时的阴干定型,确保内部应力完全释放,再进行后续的打磨与精细修整,从而从根本上避免因干燥不当引发的结构性变形。