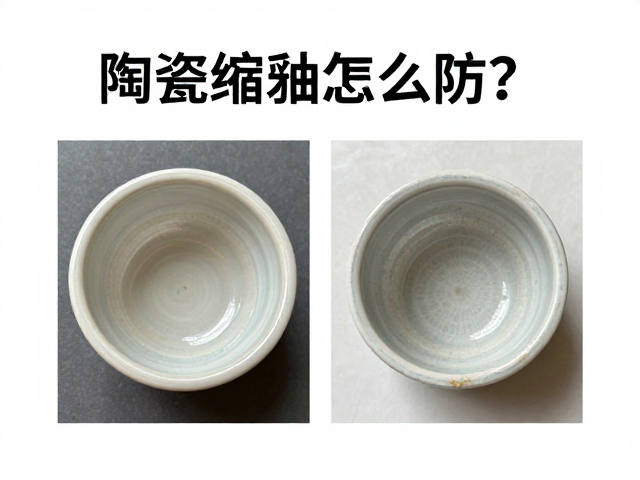
陶瓷缩釉的成因与微观机理
缩釉现象本质上是釉层在高温烧制过程中因附着力不足或排气不畅导致的局部塌陷,其核心在于釉料与坯体之间的物理化学匹配度。当陶瓷制品在窑炉内升温时,坯体内部的有机物、碳酸盐或结晶水发生分解,释放出气体。若升温速率过快,这些气体无法及时排出,便会在釉层与坯体的界面处形成气泡或空洞。随着温度继续升高,釉料熔融流动,若釉层过厚或釉料配方中的助熔剂比例不当,熔融的釉液无法完全覆盖这些缺陷,冷却后便形成了肉眼可见的针孔、缩釉点或露胎现象。
此外,坯体表面的清洁程度及釉浆的悬浮稳定性也是关键变量。若素坯表面残留灰尘、油污或脱模剂,会在界面处形成隔离层,削弱釉层与坯体的结合力。釉浆制备过程中若搅拌不均导致颗粒沉降,施釉后局部釉层过薄,在烧成过程中无法形成连续致密的玻璃相,进而引发缩釉。这种微观结构上的不连续性,直接影响了陶瓷成品的致密性与美观度,是生产环节中必须通过工艺参数优化来解决的技术痛点。
易碎标识的规范应用与场景指引
在陶瓷产品的流通与使用环节,清晰且符合行业通用的易碎标识是降低破损率的第一道防线。国际通用的玻璃杯叠放标志(两只酒杯相撞图案)及“易碎物品”文字警示,需以高对比度颜色印制于包装箱的最显著面,确保仓储人员及物流分拣系统能即时识别。标识的设计需遵循视觉传达的基本原则,避免使用过于抽象或色彩模糊的图形,确保在昏暗仓库或快速搬运场景中仍具备极高的可辨识度。
标识的内容不仅限于警示,更应包含具体的操作指引。例如,在包装箱侧面标注“向上”、“堆码层数极限”等辅助信息,能有效规范搬运规范。对于大型或异形陶瓷制品,建议在包装内部设置独立的警示贴,提示搬运者注意重心分布。这种标准化的视觉语言,能够减少因人为误操作导致的碰撞与跌落,从物理接触层面降低破损风险,是物流与仓储管理中不可或缺的非语言沟通工具。
防刮保护的材料选择与工艺细节
陶瓷表面的防刮保护主要依赖于包装材料的选择与缓冲结构的优化。高硬度陶瓷在运输过程中极易因硬质颗粒摩擦产生细微划痕,因此直接接触层需选用低摩擦系数的材料,如超细纤维布或无酸薄纸,以隔绝灰尘中的石英颗粒对釉面的侵蚀。对于高价值或精白瓷产品,可采用内衬珍珠棉或EVA发泡材料进行全包裹,利用材料的回弹性吸收外界冲击力,同时其柔软的质地能防止硬质接触造成的表面损伤。
包装结构的稳定性决定了防刮效果的持久性。内部支撑结构需紧密贴合陶瓷轮廓,消除空隙,防止产品在箱体内因震动发生位移摩擦。对于多件组合包装,每件产品应独立分隔,避免相互接触。外部纸箱需选用高强度瓦楞纸板,并在接缝处加固,确保在堆码压力下不变形。通过材料科学与结构设计的结合,构建严密的物理屏障,最大程度保留陶瓷表面的光洁度与完整性。
烧制工艺的参数调控与质量监控
控制缩釉的核心在于精确管理窑炉内的温度曲线与气氛。升温阶段需设置合理的梯度,特别是在300℃至800℃的排气区间,需保持足够的保温时间,使坯体中的挥发性物质充分排出,避免气体在釉层熔融后被困。冷却阶段同样关键,过快冷却可能导致釉层应力集中,引发微裂纹或釉面缺陷。通过热电偶实时监测窑内温度分布,确保各区域温差控制在允许范围内,是实现釉面均匀熔融的基础。
釉料配方的科学性直接决定了烧成后的表面质量。需根据坯体的吸水率、膨胀系数调整釉料的成分,确保釉层在高温下的粘度适宜,既能流动覆盖缺陷,又不会过度流淌导致积釉。引入自动化施釉设备,如静电喷釉或浸釉机,可精确控制釉层厚度的一致性,减少因人为操作差异导致的缩釉。定期检测釉浆的细度与比重,确保悬浮液稳定,从原料制备源头消除缩釉隐患,提升成品率。
日常使用中的清洁与保养规范
陶瓷制品在日常使用中,表面清洁方式直接影响其长期美观。严禁使用粗糙的百洁布、钢丝球或含有强研磨颗粒的清洁剂,这些物品会破坏釉面的微观平整度,导致光泽度下降并增加划痕风险。推荐使用柔软的棉质抹布配合中性洗涤剂进行擦拭,对于顽固污渍,可先用温水浸泡软化,再轻轻擦拭,避免用力刮擦。清洁后需用清水冲洗干净,并用干布擦干,防止水渍残留影响釉面质感。
存放环境的选择对陶瓷保养至关重要。应避免将陶瓷制品长期暴露在阳光直射或高温热源附近,剧烈的温差变化可能导致釉层产生隐性应力,增加脆性。在摆放时,确保底座平稳,避免因地面不平导致局部受力过大。对于装饰品,建议放置在稳固的柜架中,远离高频活动区域,减少意外碰撞。良好的使用习惯与科学的存放方式,能显著延长陶瓷制品的使用寿命,保持其原有的艺术价值与实用功能。