坯体成型与干燥阶段的基础控制
陶瓷坯体在注浆或压延成型后,含水率的均匀分布是后续抛光质量的决定性因素。若干燥过程中水分流失不均,坯体内部会产生微裂纹或应力集中,这在后期打磨时极易引发崩边或断裂。实际操作中,需确保坯体在阴干环境中自然失水,避免阳光直射或强风直吹导致表面硬化过快。对于大型异形件,可采用多层覆盖湿布的方式调节局部湿度,使坯体整体含水率稳定在3%-5%之间,这一区间能最大程度保留坯体的韧性,为精细加工提供物理基础。
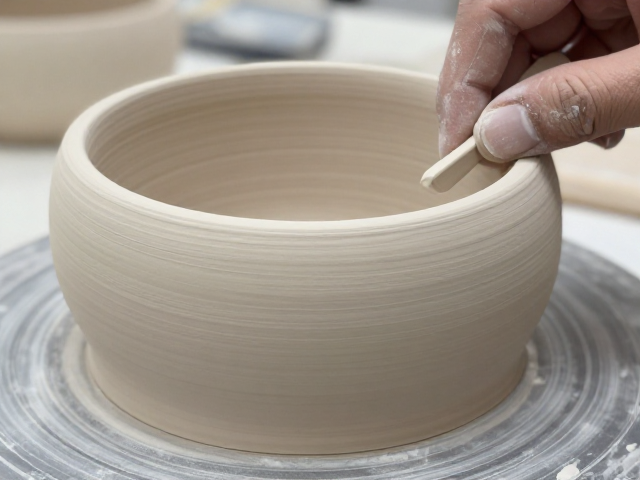
坯体表面的初始平整度直接影响抛光效率与最终光泽度。在素烧前或素烧后,需对坯体进行初步修整,去除注浆口、接痕处的毛刺及凸起。使用细砂纸或专用修整刀具,沿坯体轮廓轻轻刮削,注意力度需轻柔均匀,避免造成新的划痕或损伤坯体结构。对于拼接部件,接痕处需预留适当的余量,以便在后续步骤中进行精准打磨和融合,确保坯体表面无明显的高低差或错位现象,为后续高精度抛光奠定坚实基础。
接痕拼接与精准塑形的打磨策略
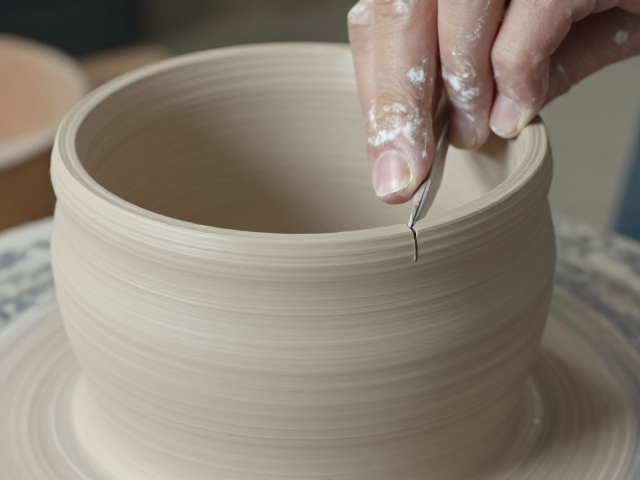
接痕处理是陶瓷工艺中的难点,尤其在多部件拼接结构中,接缝处的平整度直接影响成品的美观与强度。打磨时需选用不同目数的砂纸,从粗到细逐步过渡。初始阶段使用800-1000目砂纸重点处理接痕凸起,采用螺旋式或打圈手法,避免单向用力导致接缝扩大或变形。操作时需保持手部稳定,利用手腕的灵活性控制打磨力度,确保接缝两侧坯体平滑过渡。对于复杂曲面,可使用软质打磨块贴合表面,以增强接触面积,提高打磨均匀性。
精准塑形要求在打磨过程中不断校准坯体形态。借助直角尺、水平仪或专用模具,定期检查坯体的几何尺寸与角度,确保符合设计图纸要求。对于弧形或流线型部件,可采用等分法,将曲面划分为若干小区域,逐区打磨,避免因整体受力不均导致形态扭曲。打磨过程中需频繁清理表面粉尘,观察坯体反光情况,判断打磨进度。当接痕处手感光滑、无明显刮滞感时,方可进入下一阶段,确保塑形精度与表面质量同步达标。
抛光介质选择与工艺参数优化
抛光介质的选择需根据坯体材质与硬度进行匹配。氧化铝抛光粉适用于硬度较高的瓷质坯体,其颗粒均匀,切削能力强,能快速去除表面细微划痕;而氧化铈抛光粉则对玻璃相含量较高的坯体效果更佳,能显著提升表面光泽度。抛光液浓度通常控制在5%-10%,过浓易导致抛光粉结块,影响表面光洁度;过稀则切削效率低,延长加工时间。实际操作中,需根据抛光进度动态调整浓度,初期可适当提高浓度以加快去痕,后期降低浓度以提升镜面效果。
抛光压力与速度是影响抛光质量的关键参数。抛光压力需保持恒定且适中,过大的压力会导致坯体过热或抛光不均,甚至造成表面塌陷;过小的压力则无法有效去除瑕疵。抛光盘转速通常控制在1000-1500转/分钟,具体数值需根据坯体大小和抛光区域调整。对于大面积平面,可采用较高转速以提高效率;对于细节部位或小面积区域,则需降低转速,增强可控性。此外,抛光过程中需持续供给抛光液,确保润滑与冷却,防止坯体因摩擦生热而产生裂纹或变色。
表面检测与瑕疵修复处理
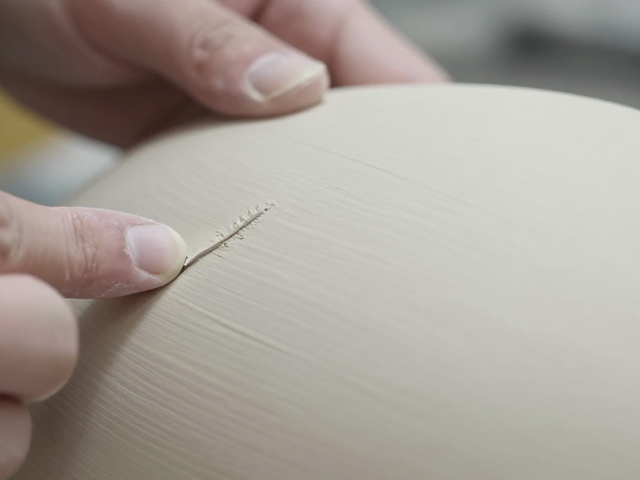
抛光完成后,需对坯体表面进行严格检测,以评估抛光质量并发现潜在瑕疵。检测时应在自然光或标准光源下,从不同角度观察表面反光情况,检查是否存在麻点、划痕、橘皮纹或光泽不均等现象。使用放大镜或显微镜辅助检测细微缺陷,特别是接痕处和边缘区域,这些部位易因打磨不均或抛光不充分而产生瑕疵。对于发现的瑕疵,需立即标记并分析原因,以便后续针对性修复。
瑕疵修复需根据具体问题采取相应措施。若表面存在轻微划痕,可使用更高目数的砂纸(如2000-3000目)进行局部精细打磨,随后重新抛光。若存在麻点或气孔,需检查坯体密度与烧结情况,若为坯体内部缺陷,则需剔除该部位或进行填补修复;若为抛光过程中残留的抛光粉堵塞,可用清水或专用清洗剂彻底清洗表面,去除残留物。修复后需再次进行检测,确保瑕疵完全消除,表面达到预定质量标准,避免瑕疵影响成品整体效果。