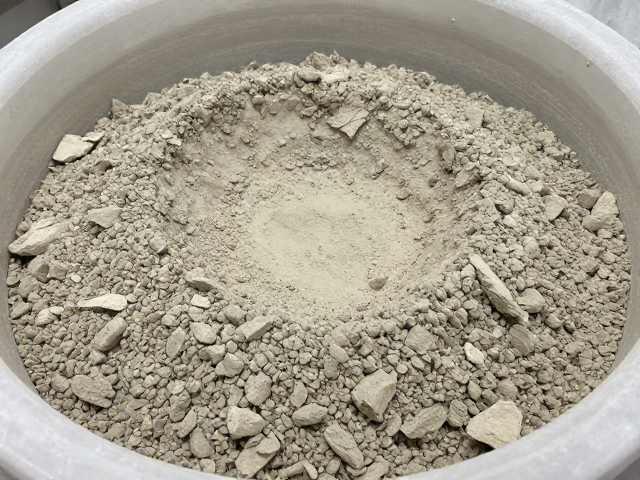
瓷土原料预处理与筛网选择逻辑
瓷土在进入练泥工序前,必须经过严密的除铁与分级处理,这是决定最终坯体致密度与色泽纯净度的基础环节。工业生产中常采用不同目数的振动筛进行多级筛选,通常粗筛选用10-20目去除砂砾及大颗粒杂质,精筛则根据泥料特性选用40-80目甚至更细的筛网,以分离微细杂质并初步控制颗粒分布。筛网材质的选择至关重要,不锈钢筛网耐腐蚀且寿命较长,而尼龙筛网则因弹性好、不易堵塞,在处理高塑性泥料时表现更佳。
筛选过程中的目数设定需严格对应泥料品种。对于高岭土含量较高的硬质瓷泥,过高的细度可能导致可塑性下降,因此精筛目数多控制在40-60目之间;而对于需要极高致密度的骨瓷或高档细瓷泥料,精筛常需达到80-100目,以确保颗粒堆积紧密,减少烧结过程中的气孔率。筛分作业需保持连续均匀,避免原料在筛面堆积造成混料不均,影响后续工艺参数的稳定性。
细度检测的核心指标与执行规范
细度检测是量化泥料颗粒分布的关键步骤,行业标准中主要依据特定孔径筛网的通过率来判定。常规检测采用标准筛(如GB/T 6003系列)进行湿筛或干筛法,重点监测通过0.075mm(200目)或0.045mm(325目)筛网的百分比含量。对于大多数日用瓷及建筑陶瓷原料,要求200目筛余量通常控制在5%-10%以内,具体数值需根据配方中的助熔剂比例进行微调,过细的泥料虽能提高强度,但可能显著增加干燥收缩率。
检测数据的真实性依赖于标准化的操作流程,包括筛分时间、振幅频率以及样品的代表性。每次检测前需校准筛网,确保无破损或变形,筛分时间通常设定为10-15分钟,直至无明显细粉落下为止。检测结果需结合含水率数据综合分析,因为含水率变化会影响颗粒间的团聚状态,进而干扰细度读数。建立严密的检测台账,记录不同批次原料的细度波动,有助于快速定位因原料变化导致的成型或烧成缺陷。
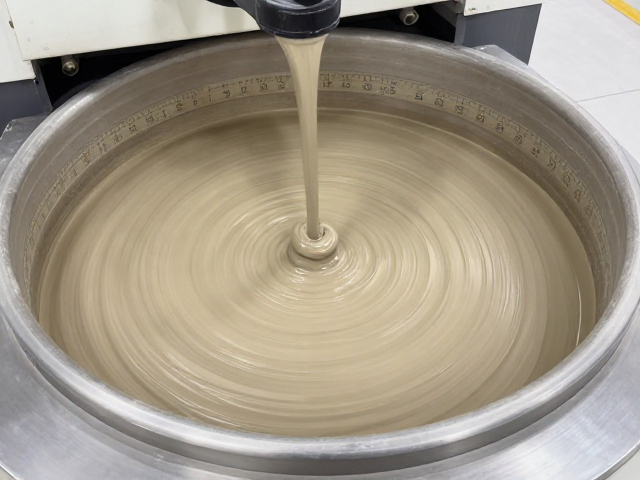
真空练泥机的核心参数调控
真空练泥工艺通过机械挤压与真空脱气双重作用,消除泥料内部气泡,提高坯体均匀性。真空度的控制是核心,一般真空室内的负压值需维持在0.06-0.08MPa之间,过低的真空度无法有效排出泥料中的空气,导致坯体在干燥或烧成过程中出现气泡、开裂;而过高的真空度则可能破坏泥料结构,导致可塑性降低,影响成型手感。现代真空练泥机通常配备真空度实时显示与自动调节系统,以确保工艺参数的稳定性。
螺杆转速与挤压压力直接影响泥料的致密度与温度。转速过快会导致泥料摩擦生热过多,引起水分蒸发或泥料结构松散;转速过慢则降低生产效率,且可能导致泥料在挤压过程中分层。通常螺杆转速控制在20-60r/min区间,具体需根据泥料含水量和粘性进行调整。挤压压力需克服泥料内摩擦力,使泥料像牙膏一样均匀挤出,压力过大易损坏电机或模具,压力不足则泥料疏松,需通过压力传感器实时监控并设定安全阈值。
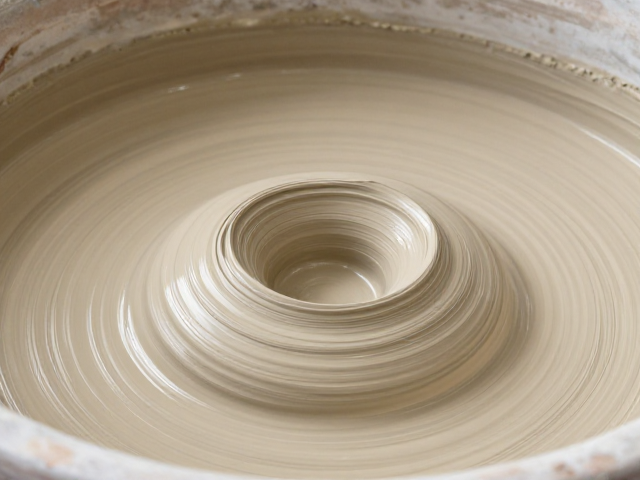
泥料陈腐与挤出成型的质量协同
真空练泥后的泥料需经过适当的陈腐过程,以促进水分均匀渗透和有机质分解,提升可塑性。陈腐时间通常为24-72小时,期间需保持环境湿度适宜,防止泥料表面干燥结皮。陈腐过程中,泥料内部的物理化学反应有助于改善挤出后的表面光洁度,减少开裂风险。对于高岭土基泥料,适当的陈腐能显著降低成型时的开裂率,提升成品率。
挤出成型阶段,泥条或泥坯的表面质量直接反映真空练泥的效果。若泥料表面光滑、无气泡、无裂纹,且挤出后形状稳定,说明真空度与螺杆参数匹配良好。若出现表面粗糙、气泡或扭曲变形,需立即检查真空室密封性、滤网堵塞情况以及泥料含水率。挤出后的泥料应妥善堆放,避免挤压变形,并尽快进入成型工序,以减少水分散失和结构变化,确保后续加工的一致性。