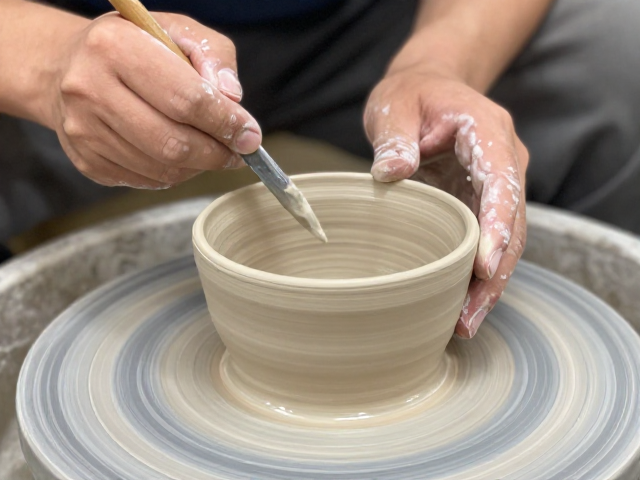
刮坯定形的核心逻辑与工具运用
刮坯是素坯从软泥形态向固定几何结构转化的关键环节,其核心目的在于通过物理外力消除坯体在干燥过程中因水分蒸发不均产生的内应力,并初步确立器物的壁厚均匀度。这一过程通常使用特制的金属刮刀或牛角刮板,操作者需手持坯体,利用刮刀与泥料表面的摩擦力,精准剔除多余的泥料并压实表面。这一动作不仅关乎器物的外观平整度,更直接影响后续烧制过程中的结构稳定性。若刮坯力度不均,坯体在干燥时极易出现开裂或变形,导致成品率大幅下降。
在实际操作中,刮坯并非简单的表面修饰,而是对坯体整体受力结构的重塑。工匠需要根据器物的造型特点,选择合适的刮刀弧度与角度,对坯体内外壁进行反复修整。特别是在壶、瓶等具有复杂曲面的器物上,刮坯需要兼顾对称性与流畅度。此时,工匠需依靠手感判断泥料的软硬程度,通过刮刀施加恰到好处的压力,使泥料分子排列更加紧密,从而提高坯体的致密度。这种物理压实作用,为后续素烧提供了坚实的物质基础,确保了坯体在经历高温转化前具备足够的机械强度。
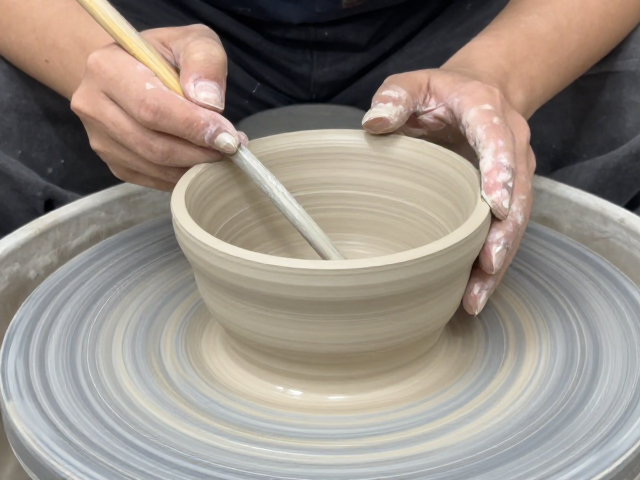
素坯待烧阶段的含水率控制与环境管理
素坯在刮坯定形完成后,进入待烧阶段,此阶段的核心任务是严格控制坯体的含水率,使其达到适合入窑烧制的理想状态。传统工艺中,素坯需经过自然阴干或低温慢烘,使坯体含水率降至3%-5%之间。这一数值区间至关重要,过高的含水率会导致坯体在高温下急剧脱水,引发爆裂或炸裂;而过低的含水率则可能使坯体过于脆硬,在搬运和装窑过程中容易受损。环境温湿度是影响干燥速率的关键因素,理想的干燥环境应保持通风良好且温度恒定,避免阳光直射或强风直吹,以防止表面干燥过快而内部水分滞留,形成“壳心”现象。
除了含水率的管理,待烧阶段的坯体防护同样不可忽视。素坯在干燥过程中会保留大量的微细裂纹和孔隙,这些结构特征在素烧前必须得到妥善保护。工匠需将坯体置于洁净、无粉尘的环境中静置,避免灰尘附着影响后续施釉效果。同时,坯体的摆放方式需遵循力学平衡原则,防止因重力作用导致软态坯体发生扭曲变形。对于大型或薄胎器物,还需借助特制的支架或模具进行辅助支撑,确保其在干燥过程中保持原始造型。这一阶段的精细化管理,直接决定了素坯能否顺利进入高温烧制环节,是提升陶瓷成品质量的重要保障。
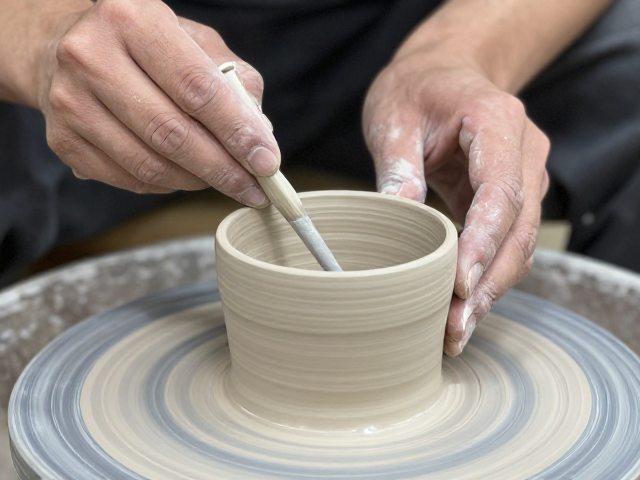
轮廓修型的精细化处理与细节打磨
轮廓修型是陶瓷制作中极具艺术性与技术性并重的步骤,主要在素坯半干或完全干燥后进行,旨在通过精细修整消除刮坯留下的痕迹,并强化器物的线条美感。使用修坯刀或砂纸,工匠需对器物的口沿、底足、肩部等关键部位进行打磨与修整。口沿的厚薄过渡需自然流畅,底足的平整度直接影响器物放置的稳定性。这一过程要求极高的专注度与手感控制,工匠需像雕刻家一样,通过细微的刀法变化,塑造出土气、典雅或灵动的器物形态。修型不仅是技术的体现,更是工匠对器物美学理解的直接表达。
在轮廓修型过程中,细节的处理决定了器物的最终质感。例如,对于壶类的流、把与壶身的连接处,需进行严密的修补与打磨,确保无接痕、无裂隙,以保证器物的密封性与美观度。对于瓶、罐类器物,颈部的收放与腹部的曲线过渡需圆润饱满,避免生硬的折角。修型后的坯体表面应呈现出细腻的哑光质感,为后续施釉提供均匀的附着面。这一阶段的精细作业,使得陶瓷器物从粗糙的泥坯蜕变为具有艺术潜力的半成品,为素烧后的最终呈现奠定了坚实的形态基础。