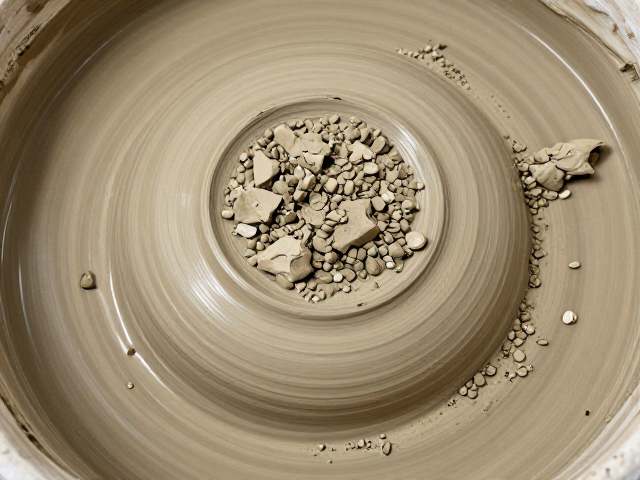
黏土淘洗后的纯度控制与预处理逻辑
黏土经过反复淘洗后,虽然去除了砂石、植物根系等粗大杂质,但细颗粒的悬浮液往往保持着极高的含水量,此时直接添加膨润土会导致水分比例失衡,进而影响后续揉泥的成型效率。许多陶艺初学者容易忽视淘洗后黏土含水率的测定,直接凭手感判断干湿程度,这极易造成批次间的不稳定。在实际操作中,建议将淘洗后的黏土泥浆静置沉淀,待上层清水排出后,将剩余的高岭土或瓷土泥块晾晒至类似牙膏状的稠度,这种半干状态能更均匀地吸附后续加入的无机材料,避免局部结块或分层现象。
预处理阶段的核心在于建立黏土颗粒间的初步结合力。未经处理的原生黏土颗粒表面光滑,层间距小,自身塑性有限。通过机械揉练或陈腐,让黏土中的水分均匀分布,形成稳定的胶体体系,这是增强塑性的物理基础。若跳过这一步骤直接混合高膨胀性的膨润土,黏土内部会产生巨大的内应力,导致泥料在静置过程中出现开裂或变形。因此,保持泥料在湿润但可塑的状态下进行后续配料,是确保最终坯体结构致密的前提条件。
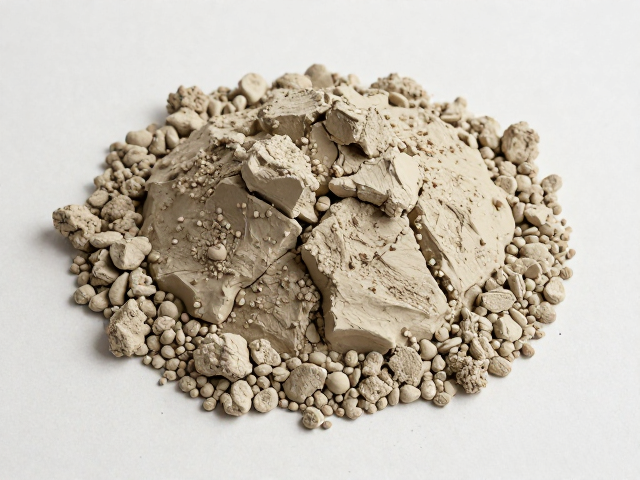
膨润土添加比例与塑性增强机制
膨润土作为一种层状结构的含水硅酸盐矿物,具有极强的吸水膨胀性和离子交换能力,是提升黏土塑性的关键添加剂。在陶艺制作中,通常将膨润土按干基重量的0.5%至3%比例加入黏土中,具体数值需根据黏土本身的类型进行调整。对于含砂量较高的粗陶土,可适当增加膨润土比例以弥补塑性不足;而对于本身塑性极好的高岭土,则需严格控制添加量,以防泥料过软导致修坯困难。添加时需将膨润土预先干燥粉碎,再像撒盐一样均匀撒在泥料表面,通过多次揉泥使其充分分散。
膨润土增强塑性的微观机制在于其片状结构能在黏土颗粒间起到润滑和连接作用。当水分进入膨润土层间时,晶体发生膨胀,形成凝胶状物质,包裹在黏土颗粒周围,显著降低了颗粒间的摩擦力,使泥料在受力时更容易发生形变而不破裂。这种特性使得泥条盘筑或捏塑时,坯体能够承受更大的挤压和扭转力。需要注意的是,膨润土并非越多越好,过量添加会导致坯体干燥收缩率急剧增加,极易引发开裂,同时高温烧成时可能因过度膨胀导致坯体变形或釉面缺陷。
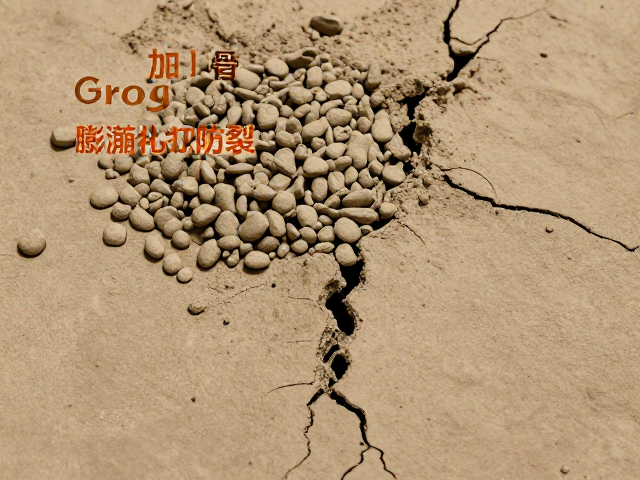
骨料Grog的选材与防裂原理
Grog(熟料/陶粒)是指经过高温烧制后粉碎的废弃陶土或耐火材料,其核心功能是作为骨架支撑,抵消黏土在干燥和烧成过程中的收缩应力。选择Grog时,需关注其颗粒级配和烧成温度。理想的Grog颗粒应包含粗、中、细三种粒径,粗颗粒提供主要支撑,细颗粒填充空隙。烧成温度通常建议在1000℃以上,以确保Grog内部水分完全脱除,避免在后续烧成中产生爆裂。Grog的加入比例通常在10%至40%之间,具体取决于坯体的厚度和使用场景,厚壁器皿需更多Grog以防开裂,薄胎器皿则需极少甚至完全不用。
混入Grog的防裂技巧在于其“刚性骨架”效应。干燥过程中,黏土颗粒间的水分蒸发导致体积收缩,Grog颗粒本身不发生收缩,从而限制了黏土基质的收缩幅度,减少了因收缩不均产生的内应力。此外,Grog的多孔结构有助于水分在干燥过程中的均匀迁移,避免局部干燥过快导致的龟裂。在混合过程中,Grog应与黏土充分搅拌,确保每颗Grog颗粒都被黏土基质包裹,形成连续的应力传递网络。若Grog颗粒过大或分布不均,会在坯体内部形成应力集中点,反而成为裂纹的起源。
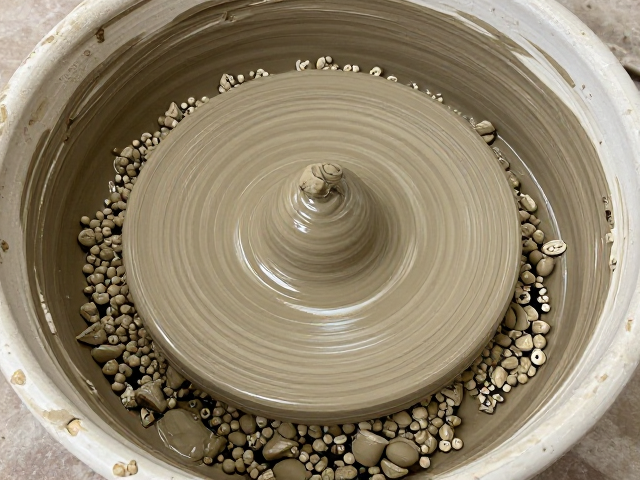
混合工艺与成型前的关键控制
将膨润土和Grog同时加入黏土时,混合的顺序和力度直接影响最终坯体的质量。建议先将膨润土与黏土揉匀,确保塑性基础稳定,随后再加入Grog进行二次揉练。这一过程需要足够的机械力,通常采用真空练泥机或手工反复折叠揉搓,以消除气泡并使各组分均匀分布。混合后的泥料需进行陈腐处理,时间通常为24至72小时,陈腐过程中黏土矿物与水分子进一步作用,塑性指标趋于稳定,同时Grog与黏土的界面结合更加紧密。
成型前的泥料状态检查至关重要。可通过“切片测试”观察泥料内部是否有分层或气泡,或通过“弯曲测试”评估其柔韧性。若泥料过干,可喷洒少量雾状水重新揉匀;若过湿,则需摊开晾干。在实际操作中,环境温湿度对泥料状态影响显著,干燥环境下需加快操作速度,潮湿环境下需注意防霉。此外,不同批次的黏土和Grog特性可能存在差异,每次新配泥料都应进行小样测试,确认收缩率和开裂风险后方可投入大规模制作,以确保成品率和作品的一致性。