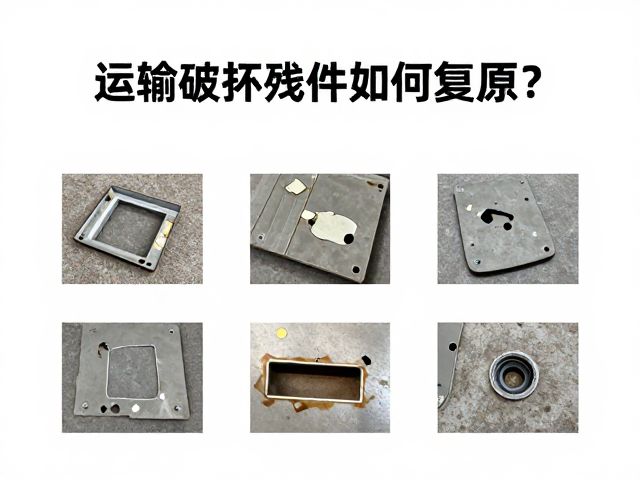
运输破损残件的损伤评估与分类逻辑
运输过程中因碰撞、挤压或震动导致的货物破损,其修复的核心前提在于对受损程度的精准量化与分类。不同材质的受损形态决定了修复路径的根本差异,通常需将破损分为结构性损伤与表面性损伤两大类。所谓表面性损伤,主要指涂层剥落、轻微划痕、凹痕或局部变色,此时材料主体力学性能未受破坏,修复重点在于外观复原;而结构性损伤则涉及裂纹、断裂、穿孔或严重变形,此类情况需优先评估材料强度的恢复,必要时需进行补强或整体更换,而非单纯的表面修复。
在实际操作场景中,建立严密的检测流程是避免过度修复或修复不足的关键。专业人员需使用无损检测设备(如超声波探伤仪)或高精度三维扫描技术,对残件内部应力集中区和隐性裂纹进行排查。对于金属构件,需重点检查焊缝周围的热影响区是否产生微裂纹;对于高分子材料或复合材料,则需观察层间是否有剥离现象。只有当确认损伤范围小于原始尺寸的5%且未触及核心受力结构时,才可进入后续的表面封护与修复工序,这一判断标准直接决定了修复方案的经济性与技术可行性。
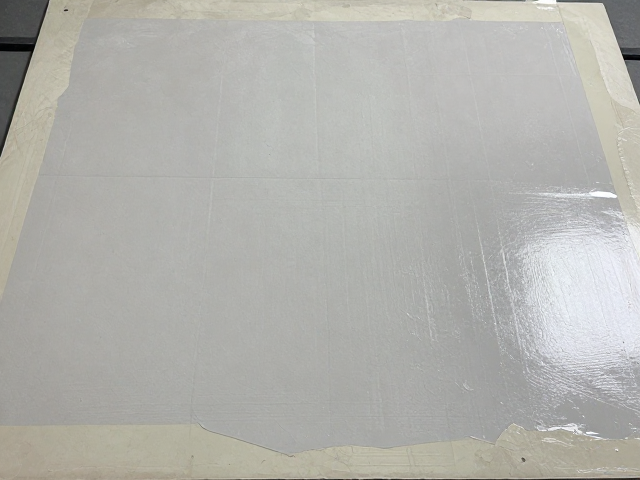
表面清洁预处理与封护材料选型
任何修复作业开始前,残件表面的彻底清洁是确保封护层附着力的先决条件。运输残留物常包含油污、灰尘、氧化皮或旧涂层碎片,这些杂质会像隔离层一样削弱新材料与基体的结合力。标准作业程序要求使用专用溶剂进行多级清洗,对于金属表面,通常采用喷砂或抛丸处理至Sa2.5级除锈标准,以提供最佳的粗糙度锚点;对于塑料或复合材料,则需使用打磨剂去除表面老化层,再用无水乙醇擦拭去除油脂。清洁后的表面需在干燥、无尘环境中静置规定时间,以消除内应力,防止后续修复层因基体收缩而产生起泡或脱落。
封护材料的选型必须严格遵循“基体相容性”与“环境适应性”两大原则。环氧树脂因其优异的粘接强度和耐化学性,常作为金属及硬质材料的首选基材;而聚氨酯材料则因具备更好的柔韧性和抗冲击性能,常用于橡胶或柔性塑料件的修复。对于户外运输易受紫外线照射的货物,需选用添加了UV稳定剂的丙烯酸树脂或氟碳涂料进行封护。值得注意的是,材料配比需经过实验室小样测试,确保固化后的硬度、附着力及耐候性与原材保持一致,避免因材料性能差异导致新的应力集中点,从而引发二次破损。
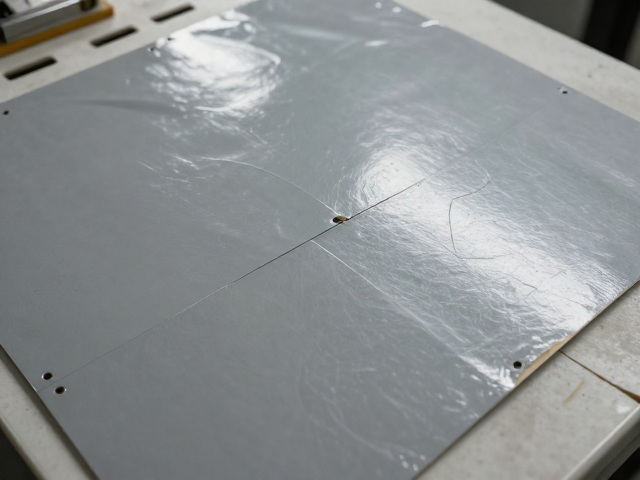
精细化修复工艺与形态复原
针对不同类型的表面缺陷,需采用差异化的修复工艺以实现形态与质感的双重复原。对于细微划痕,可采用渐进式打磨法,使用从低目数到高目数的砂纸依次研磨,随后使用抛光剂进行镜面还原,此过程需严格控制打磨力度,避免破坏原始涂层厚度。对于凹陷或缺角,则需采用填补修复法,先将修补膏填充至略高于表面,待其初步固化后,使用刮刀修整平整,再通过喷涂或刷涂方式进行多层覆盖。对于大面积的涂层剥落,需先进行底漆封闭,再喷涂面漆,每层之间需预留足够的表干时间,以确保层间结合力。
在修复过程中,纹理与颜色的精准匹配是提升复原效果的关键环节。对于具有特殊纹理(如拉丝、木纹、皮革纹)的部件,修复时需使用专用纹理纸或模具压制技术,在涂层未完全固化前压印出台面纹理,以模拟原始触感。颜色匹配需借助分光光度计测定原始色号,并通过计算机调色系统调配修补漆。若无法获得完全一致的色浆,可采用“晕染”技法,在修补区域边缘进行渐变过渡,降低色差视觉反差。所有修复步骤需在恒温恒湿环境下进行,以确保材料固化反应的稳定性,避免因环境波动导致表面出现橘皮、流挂或色差不均等缺陷。
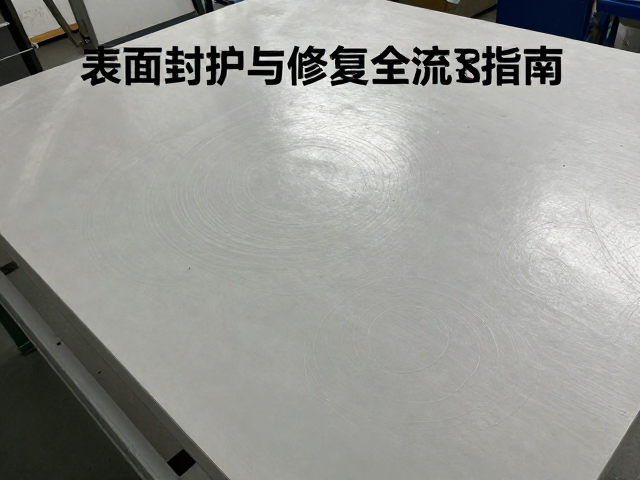
固化控制与表面封护质量检测
修复层的固化过程直接影响最终产品的使用寿命,因此需实施严密的固化参数控制。不同化学成分的封护材料具有特定的固化温度、湿度及时间窗口,例如环氧树脂通常在25℃环境下需24小时达到初步硬度,而完全固化可能需要72小时以上。在固化期间,必须避免震动、高温直射或快速降温,以防止涂层内部产生气泡或微裂纹。对于大型或重型残件,可采用红外加热或热风循环设备进行加速固化,但需实时监控表面温度,确保不超过材料耐受极限,以免引起基体变形或涂层黄变。
修复完成后的质量检测需覆盖外观、物理性能及功能性三个维度。外观检测主要通过目视检查及放大镜观察,确认表面无针孔、气泡、裂纹或明显色差;物理性能检测则需使用划格法测试附着力,使用铅笔硬度计评估表面硬度,并使用百格刀检查涂层结合力是否达到规定等级(如ISO 2409标准中的0-1级)。对于功能性部件,还需进行耐压、耐温或耐腐蚀测试,以验证封护层是否能有效隔绝外界侵蚀。只有当所有检测指标均符合预设标准,残件方可被视为修复合格,进入后续的使用或交付流程,确保其在运输及使用过程中的安全性与稳定性。