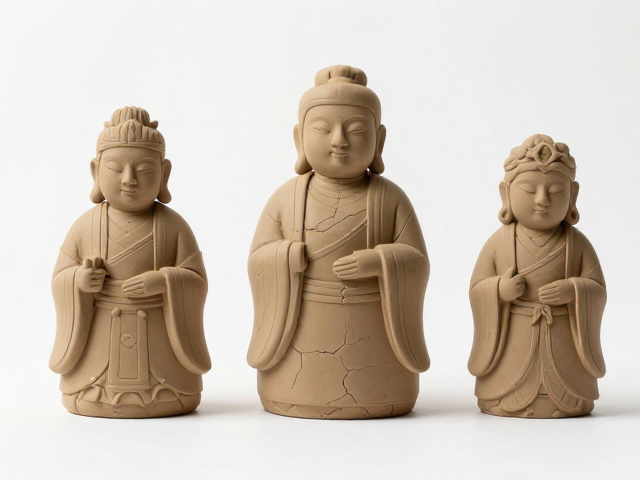
立体造像泥塑基础工具的选择逻辑
立体泥塑创作中,工具的材质与形态直接决定了泥料与手部互动的反馈精度。不锈钢刮刀因其表面光滑、不易生锈且能保持锋利边缘,常被用于处理泥胎表面的平整度,其硬度能有效应对高筋泥料的切削需求。对于细节修整,硅胶或橡胶材质的修边刀能提供柔和的过渡效果,避免硬质工具在湿润泥胎上留下不可逆的压痕。此外,不同粗细的竹签或金属探针是构建内部支撑结构的关键,它们能帮助塑造肌肉走向和衣褶深处的阴影层次,确保造型在微观结构上的稳固。
传统与现代工具的结合能提升创作效率,但核心在于工具的适配性。木质工具如梨木或枣木制成的拍板和抹子,具有适度的吸水性和温润的触感,适合在泥料半干阶段进行整体形态的梳理,其微孔结构有助于排出泥料内部多余水分。值得注意的是,工具的使用频率会影响其表面状态,频繁使用的刮刀边缘可能出现微小缺口,需通过研磨维持其平整度,否则会在泥胎表面形成细微划痕,这些隐患在后续干燥过程中可能演变为结构性裂纹。
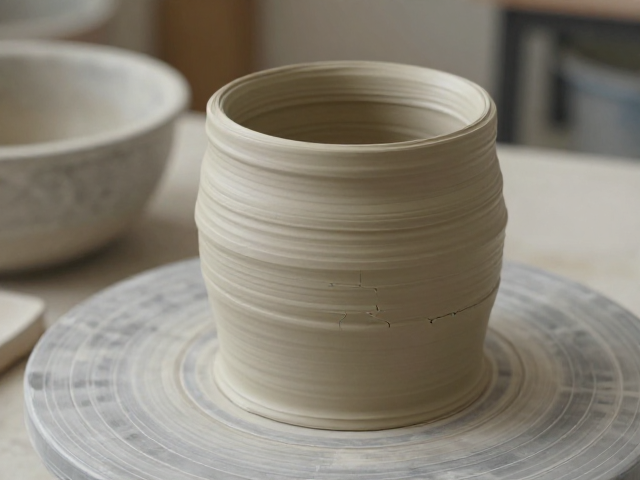
泥料配比与胎体预处理的关键参数
胎体无裂纹的基础在于泥料内部的颗粒级配与含水率控制。天然高筋黏土通常含有较多粗颗粒,需经过过筛处理,标准筛网孔径建议控制在0.5至1毫米之间,以去除沙砾和杂质。为了增强泥料的抗拉强度,部分创作者会按比例掺入短纤维材料,如棉花或纸浆,纤维在泥料中形成三维网状结构,能有效分散干燥过程中因水分蒸发产生的收缩应力。掺入比例通常不超过泥料总重量的5%,过量纤维可能导致泥料韧性下降,反而容易断裂。
水分管理是预防裂纹的核心环节。泥料在陈腐过程中需保持密封,防止表面结皮导致内部水分分布不均。制作胎体时,泥料应呈现“手握成团,落地即散”的状态,这一经验法则对应着重约18%-20%的含水率区间。若泥料过湿,干燥收缩率极大,极易产生贯穿性裂纹;若过干,则难以塑形且易分层。在混合泥料时,需确保纤维与黏土充分均匀分布,避免出现纤维聚集形成的薄弱点,这些聚集区在干燥收缩时会成为裂纹的起始源。
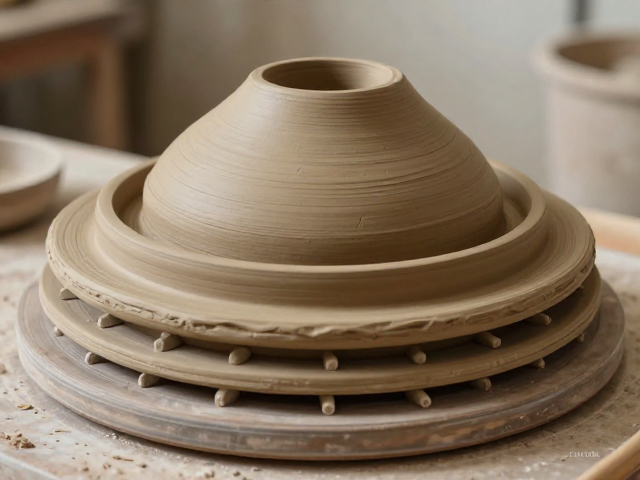
分层堆塑与内部支撑的构建技巧
立体泥塑在构建较大体积时,必须采用分层堆塑法,每层厚度控制在2-3厘米,待底层达到半干状态(即按压无明显凹陷但仍有塑性)再进行下一层堆叠。这种工艺能减少整体收缩应力,避免一次性成型导致的内部张力过大。层与层之间需进行“打毛”处理,用工具将接触面划出细密划痕,以增加层间咬合力,防止脱层。对于悬空或延伸部位,如手臂或飘带,内部必须设置骨架支撑,传统上使用竹篾或铁丝,现代创作中也常使用轻质泡沫或聚氨酯材料作为内芯,外部包裹泥料,以大幅降低自重和收缩风险。
内部骨架的固定方式直接影响胎体的稳定性。竹篾骨架需经过火烤弯曲定型,确保其弧度与造型一致,竹节处需用麻绳紧密绑扎,防止滑动。铁丝骨架则需注意防锈处理,表面可涂抹防锈漆或包裹胶带,避免铁锈渗出污染泥胎。骨架与泥料的接触面应保持粗糙,以便泥料能牢固附着。在堆塑过程中,需定期检查骨架的稳固性,特别是重心位置,过大的悬臂力会导致骨架变形,进而使外部泥胎受力不均产生裂纹。
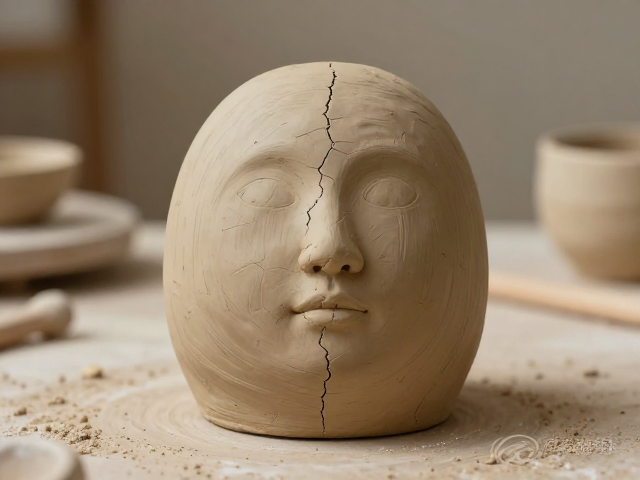
干燥环境控制与应力释放机制
干燥过程是泥塑胎体应力释放的关键阶段,环境湿度和温度变化需保持平稳。理想的干燥环境相对湿度应维持在50%-60%,避免强风直吹或阳光暴晒,这会导致表面水分蒸发过快,而内部水分滞后,形成巨大的内外压差,从而引发裂纹。对于大型立体造像,可使用加湿器局部调节湿度,或在泥胎表面覆盖湿布、塑料薄膜,延缓干燥速度,使水分均匀逸出。干燥初期,泥胎应放置在通风但无对流风的环境中,待表面形成硬壳后,再逐渐增加通风。
干燥过程中的应力释放需要人为干预。在泥胎完全干燥前,需定期用湿布擦拭表面,补充少量水分,平衡内外含水率。对于厚薄不均的部位,如面部与肩部连接处,需特别注意保护,这些区域因厚度差异大,干燥速度不一致,极易产生应力集中裂纹。可使用棉花或纸巾覆盖厚薄交界处,减缓厚部的干燥速度,使其与薄部同步收缩。此外,干燥过程中需定期旋转泥胎,确保各部位受光、受风均匀,避免单侧干燥导致的扭曲变形。