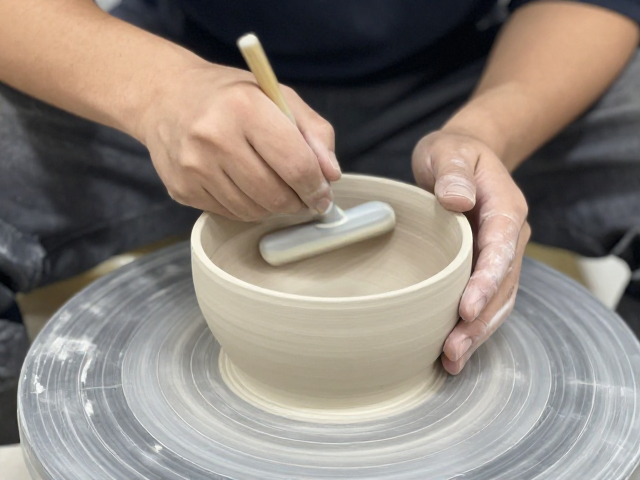
砂磨力度对坯体表面光洁度的直接影响机制
在陶瓷或石材加工的实际生产场景中,砂磨力度并非单一的重压或轻抚,而是表现为垂直压力与横向进给速度的动态平衡。过大的垂直压力会导致磨具颗粒过度嵌入坯体表面,不仅加剧磨具磨损,更易在坯体内部形成微裂纹,破坏材料结构的完整性;相反,力度不足则无法有效去除表层瑕疵,导致抛光后的镜面效果缺失,出现雾面或橘皮现象。掌握这一平衡,核心在于感知磨具与坯体接触面的反馈力,操作者需通过手腕感受到的阻力变化,实时调整施力大小,使磨削过程保持在“切削”与“抛光”的临界状态。
精准掌握力度技巧需要建立对不同硬度材料的触觉记忆。对于高硬度的釉面砖或花岗岩,初始粗磨阶段需保持均匀且适度的压力,确保磨削效率,待表面平整度提升后,应迅速减轻力度,转为柔性接触,利用磨具的自锐性进行精细修整。对于低硬度材料如部分砂岩或未经充分烧结的坯体,则需采用“轻压快移”的策略,避免局部过热或崩边。这种基于材料特性的力度微调,是区分普通操作工与专业技术人员的关键技能,其本质是对材料物理属性与磨削力学关系的深刻理解与应用。
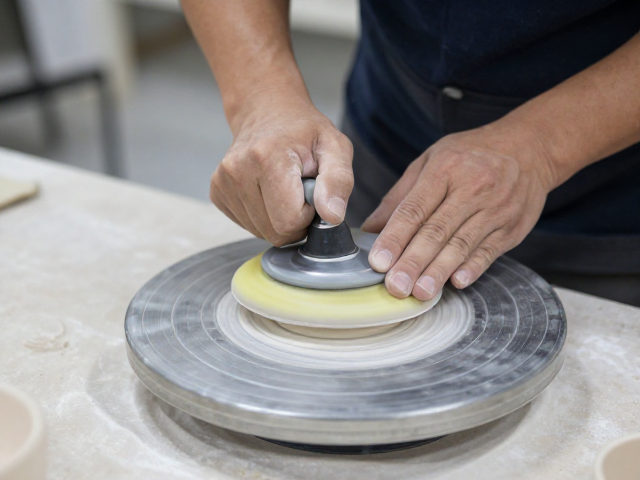
标准化操作流程中的力度控制要点
标准化的操作流程是确保砂磨力度一致性的基础,其中设备参数设定与操作手法的结合至关重要。在启动抛光机前,需根据磨具目数调整设备转速,高目数精磨阶段通常采用较低转速配合轻柔手感,而低目数粗磨阶段则可适当提高转速以增强切削能力。操作时,机身应保持平稳贴合坯体表面,严禁出现悬空或倾斜施力的情况,这会导致受力不均,造成表面波浪纹。双手应分别控制机身的推进方向与垂直压力,左手稳定机身姿态,右手微调力度感知,形成稳定的肌肉记忆,确保每一寸表面的处理力度高度一致。
在具体执行过程中,重叠走位与速度控制是维持力度均匀性的另一大关键。砂磨路径应遵循重叠率超过30%的原则,确保无遗漏区域,同时在转弯或换向时需提前减速并减轻压力,防止因惯性导致局部力度过大而产生划痕。操作节奏应保持均匀流畅,避免忽快忽慢导致的厚度不均或光泽度差异。通过练习长距离直线推进与短距离局部修整的组合动作,逐步提升对力度变化的细腻感知能力,使每一次推拉都成为对表面质量的精准塑造,从而在批量生产中实现稳定且高水平的抛光效果。