陶土基础配比的科学逻辑
陶土配制的核心在于平衡黏性、收缩率与可塑性,不同产地的高岭土、膨润土与熟料颗粒特性差异巨大,直接决定坯体在干燥阶段的应力分布。高岭土提供骨架支撑,但干燥收缩较大;膨润土增强结合力与可塑性,但过量会导致干燥缓慢且易变形;熟料或羧甲基纤维素(CMC)则用于降低收缩、改善强度。
配比需根据当地气候湿度与窑炉温度动态调整。在湿度低于40%的环境中,需增加保湿剂比例或调整颗粒级配,以延缓水分蒸发速度,减少因表面与内部干燥速度不一致产生的内应力。
泥料批次管理的标准化流程
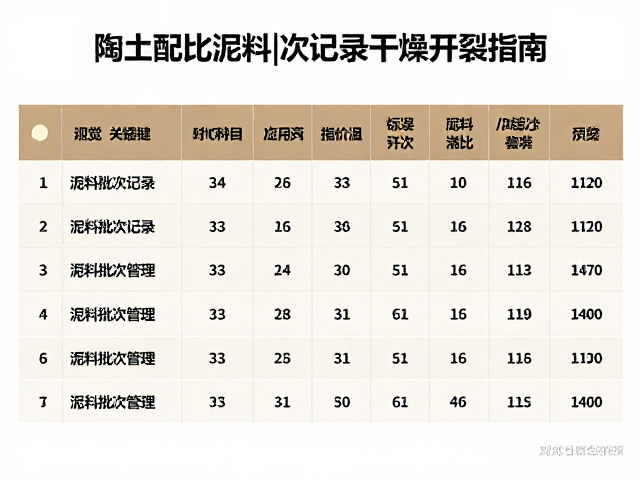
建立严密的批次记录体系是防止开裂的基础,每一批泥料必须记录原料来源、混合时间、陈腐时长、含水率百分比及搅拌转速。数据需精确到毫升或克,避免凭经验估算,因为微小的含水率差异在干燥过程中会被放大为结构性缺陷。
批次间的差异会通过陈腐过程产生不可逆的影响。新拌泥料与陈腐泥料的流变特性不同,若在同一作品中混合使用未记录陈腐时间的泥料,会导致干燥收缩不均。建议设立固定容量的搅拌桶,确保每批次泥料的体积与密度一致性,并标注明确的生产日期与预计最佳使用窗口。
干燥环境控制与水分梯度管理
干燥过程本质上是水分迁移的过程,环境温湿度需保持相对稳定。理想干燥室温度控制在20-25摄氏度,相对湿度维持在50%-60%,避免阳光直射或强风直吹坯体表面。快速的水分流失会在坯体表面形成硬壳,阻碍内部水分排出,从而引发龟裂。
采用分层干燥策略能有效缓解应力。初期将坯体置于封闭容器或覆盖塑料布,通过缓慢释放水分进行等湿干燥;中期移除覆盖物,让坯体表面逐渐干燥;后期进行等温干燥,使剩余结合水排出。这一过程需根据坯体厚度调整时间,厚壁部位需延长封闭干燥时间,防止内外温差过大导致开裂。
成型工艺对干燥稳定性的影响
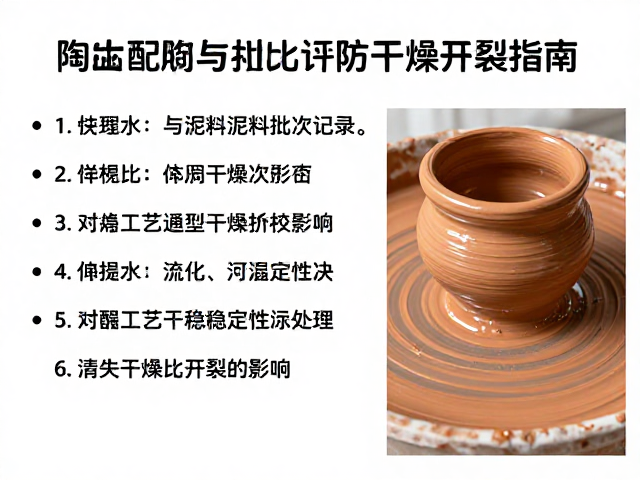
手工揉泥与机械练泥的效果存在显著差异。揉泥能排出气泡并均匀分布水分,但若揉捏不均,局部密度差异会在干燥时形成薄弱点。机械练泥需控制真空度与压力,确保泥料内部无空洞,空洞在干燥收缩时会成为裂纹源。
成型时的厚度均匀性至关重要。厚薄交界处是应力集中的重灾区,干燥时薄部先干收缩,厚部后干收缩,这种时间差极易在交界处产生拉裂。设计时需尽可能保持壁厚一致,若必须存在厚度变化,应设置平滑过渡区,避免直角或突变结构,以分散干燥应力。
裂纹前兆识别与应急处理
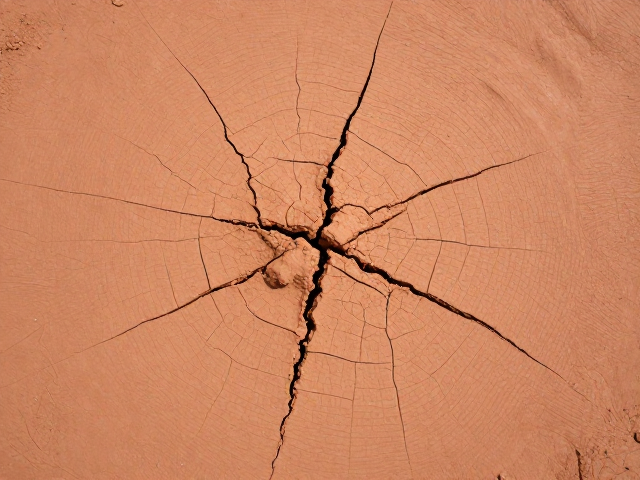
干燥初期出现的细微发丝状裂纹多为干裂前兆,通常由表面干燥过快引起。一旦发现,应立即用喷雾器对裂纹周围区域进行均匀雾化加湿,并重新覆盖塑料布减缓干燥速度,使裂纹处水分重新平衡,部分微裂可自行愈合。
若裂纹已深入坯体内部,不可强行修补后继续干燥。此时坯体结构已受损,继续干燥会导致裂纹扩大甚至断裂。应记录该批次泥料的配比与环境参数,分析是否因含水率过高或陈腐不足导致。对于已开裂坯体,通常需作为废料处理,以保留泥料数据用于后续配比修正,避免盲目重复错误。