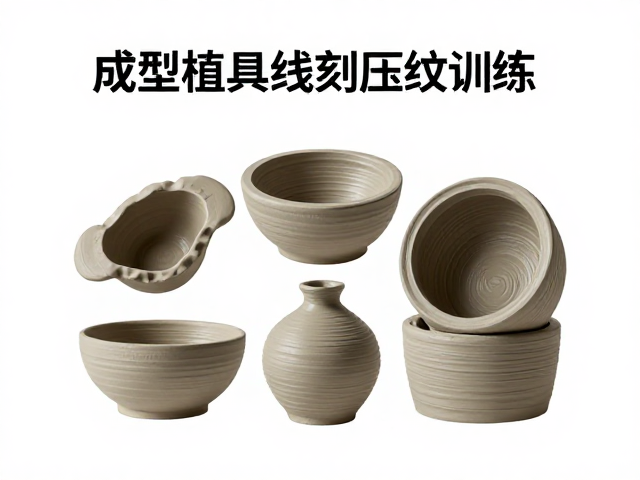
泥料含水率与模具材质的匹配逻辑
成型模具线刻压纹的效果呈现,核心在于泥料在受力过程中的流动性与回弹特性,其中含水率是决定泥料软硬程度的首要变量。高含水率的泥料质地柔软,可塑性极强,在压纹过程中容易发生形变且难以保持锐利的线条,因此需要选用表面经过精细抛光、摩擦系数较低的金属模具,如不锈钢或铝合金模具,以减少泥料粘附,确保纹路清晰脱模。相反,当泥料经过适度陈腐或水分蒸发达到半干状态,即俗称的“皮革硬度”时,泥料结构紧密,支撑力增强,此时若继续使用光滑金属模具,极易因摩擦力不足导致纹路浅淡或模糊,转而应选用表面经过喷砂、拉丝或具有微观粗糙度的模具材质,利用材质本身的咬合力锁住泥料细节,使压纹更具立体感和层次。
模具表面的微观结构会直接改变泥料与模具接触时的应力分布,进而影响最终成型的视觉表现。对于质地较硬、颗粒感较强的泥料,其内部颗粒间的咬合紧密,外部施加的压力难以使泥料完全填充模具的细微凹槽,若模具刻线过深或过细,极易在压印瞬间因局部应力集中导致泥料开裂或边缘崩缺。因此,针对硬性泥料,模具设计通常采用宽底角的浅浮雕或简约线条,以分散压力并保证结构的完整性。反之,软质泥料能够轻易渗入模具的深层结构,适合配合高深浮雕、复杂镂空或精细点状纹理的模具,通过泥料的延展性填补每一个微小空间,形成饱满圆润的视觉效果,这种材质与硬度的对应关系,是确保压纹工艺稳定性的基础物理前提。
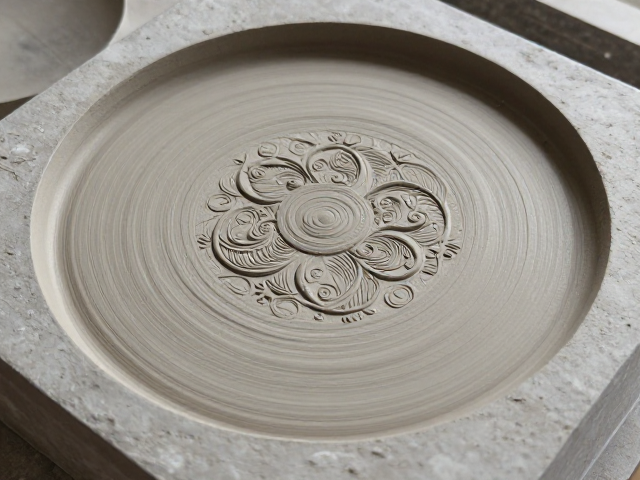
压力控制与脱模时机对纹样清晰度的影响
泥料硬度会显著改变模具施加压力的有效传递路径,操作者需根据泥料的软硬程度动态调整压印力度与速度。在泥料较软时,过大的压力会导致泥料向四周溢出,掩盖模具原本的线刻细节,甚至造成模具下沉过深而难以取出,因此应采用轻压慢推的方式,让模具自然贴合泥料表面,利用泥料的流动性完成纹路转移。而当泥料硬度较高时,接触面阻力增大,需要施加更大的垂直压力才能克服泥料内部的分子间作用力,使纹路显现,但此时必须严格控制压印速度,避免因快速冲击导致模具移位或泥料表面出现压痕不均的现象,操作时需保持手部稳定,确保压力均匀分布在整个模具接触面上。
脱模时的泥料状态直接决定了压纹是否完整保留,硬度过高的泥料在脱模瞬间容易因刚性过大而产生断裂,尤其是当压纹涉及深槽或尖角结构时,脱模角度必须经过精确计算,通常建议采用倾斜一定角度缓慢剥离,利用模具侧面的导角设计减少侧向摩擦力。对于硬度适中的泥料,脱模过程相对平稳,但仍需观察泥料与模具分离时的细微变化,若发现纹路边缘有粘连或模糊迹象,说明泥料表面水分分布不均或模具表面存在微量残留,需在脱模前轻轻震动模具或使用软毛刷辅助清理接触面。正确的脱模手法能最大限度地保留模具刻线的原始形态,避免因操作不当导致的次品率上升,确保每一件成型作品在纹理表现上达到预期的工艺标准。