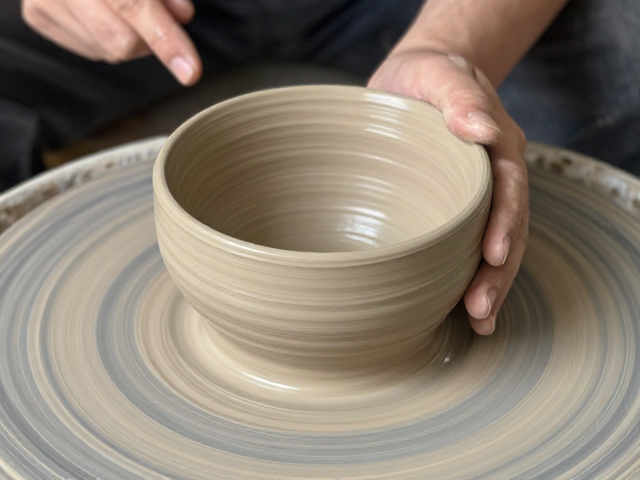
盘泥成型壁厚不均的核心成因解析
在手工陶瓷制作过程中,泥料含水率的微小差异会直接导致坯体在干燥阶段出现收缩率不一致的问题。当泥条或泥片在叠加或拍打成型时,如果局部湿度过高,该区域的水分蒸发速度慢,收缩滞后,而干燥部分收缩较快,这种应力差极易造成局部凹陷或壁厚突变。此外,泥料中颗粒级配不合理,如粗颗粒砂料过多且分布不均,会在堆积时形成空隙,使得整体结构密度不一致,进而影响成型的均匀性。
操作手法的不稳定也是造成壁厚不均的主要人为因素。使用泥条盘筑时,若泥条粗细不一致或堆叠时未充分揉搓接合,会导致层与层之间存在明显的厚度落差。而在使用转轮或手工拍打时,手掌力度若不能保持均匀一致,局部受力过大会使泥层变薄,受力过小则保留过多厚度。环境温湿度波动会加速表面水分蒸发,若未及时对坯体表面进行保湿处理,表层硬化过快会阻碍内部水分排出,导致坯体在后续干燥中产生扭曲或局部开裂,进一步加剧壁厚的不均匀。
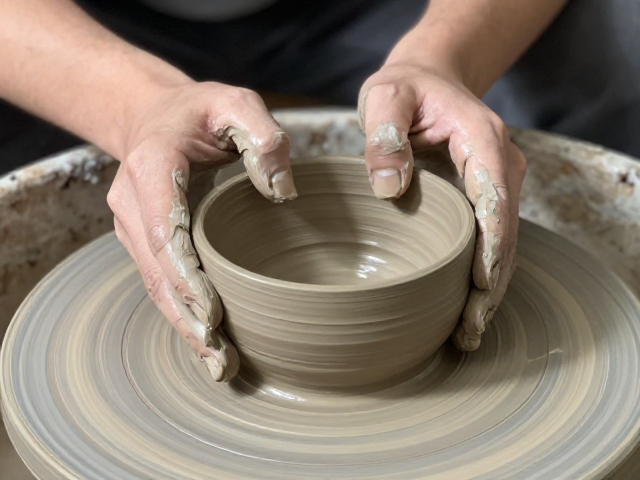
局部塑造中的泥料处理与湿度控制策略
精确控制泥料含水率是确保壁厚均匀的基础,通常建议将陶土含水率维持在12%-15%之间,具体数值需根据当地气候湿度进行微调。在制作前,必须对泥料进行严密的陈腐和揉泥程序,通过反复挤压排出气泡并使水分分布均匀。对于需要厚壁处理的部位,可采用“湿泥干泥”混合使用的技巧,即在局部叠加较厚的泥料时,确保其湿度与主体泥料完全一致,避免因湿度差异导致分层或开裂。
在成型过程中,使用湿度计或手感测试来实时监测泥条或泥片的状态。若发现局部过干,可用喷壶喷洒极细的水雾,并立即用湿布覆盖该区域进行回潮,切忌直接大量浇水,以免破坏泥料结构。对于大面积的坯体,可采用分段成型法,将复杂形体分解为若干简单的几何模块分别制作,待各模块湿度一致后再进行拼接。这种方法能有效减少因整体干燥速率不同而产生的应力不均,确保每个局部部位的壁厚符合设计预期。
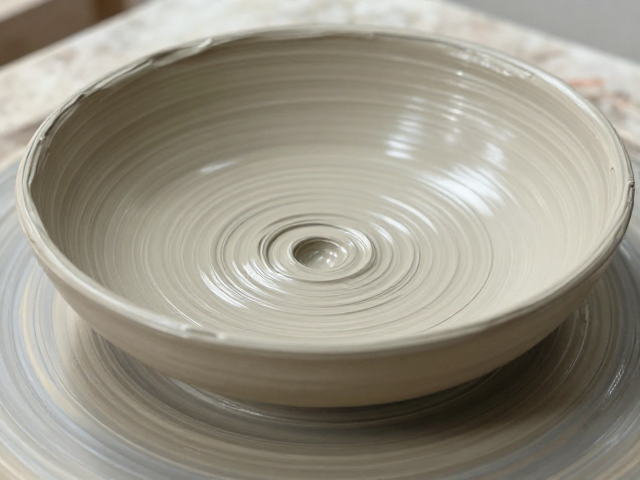
工具辅助与物理塑形技巧的应用
利用专业工具可以显著提升壁厚的控制精度。宽口刮板或专用的修坯刀是平整内壁的关键,在泥条盘筑完成后,应立即用刮板对内壁进行推刮,去除多余的泥料并压实接缝。对于需要极厚壁角的部位,可使用圆头木槌从内部向外轻轻敲击,使泥层延展并均匀分布,避免局部过厚导致的塌陷。此外,使用带有刻度或固定宽度的模具辅助成型,能强制限制泥料的堆叠厚度,从物理层面消除人为手感的误差。
支撑结构的设计对维持壁厚均匀至关重要。在制作大型或薄壁器物时,内部必须放置合适的内撑,如泡沫块、软木或特制泥芯,以提供严密的支撑力。内撑的表面应光滑且形状与内壁高度贴合,确保泥料在堆叠和拍打时能均匀受力。对于悬空或悬挑部位,需增加临时支撑点,防止因重力作用导致局部下坠变薄。每次操作后,检查内撑与泥壁的接触情况,及时调整支撑位置,确保坯体在成型过程中的受力平衡。
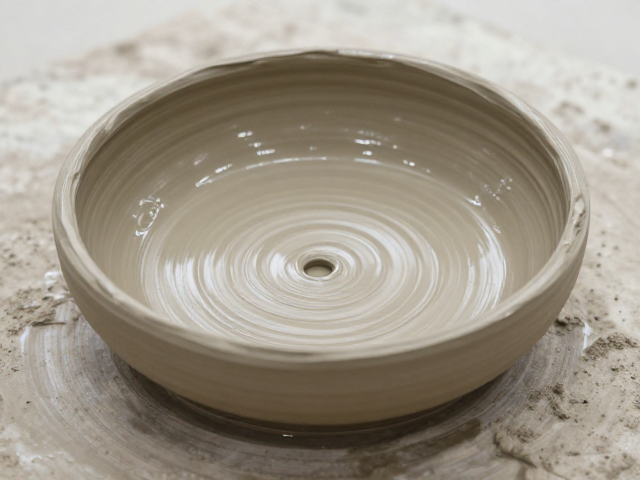
干燥环境与二遍水处理的细节管理
干燥环境的稳定性直接决定了坯体最终的壁厚一致性。理想的干燥环境应保持温度在15-25摄氏度,相对湿度在50%-70%,并避免阳光直射或强风直吹。使用塑料布或湿布对坯体进行半封闭覆盖,可以减缓表面水分蒸发速度,使内外干燥速率趋于一致。对于壁厚不均的坯体,可采用“逆向干燥”法,即先对较厚部位进行局部遮盖保湿,同时对较薄部位适度通风,逐步平衡各部位的含水率。
二遍水(施洗)是修正壁厚不均的重要环节。在坯体干燥至皮革硬度时,使用海绵蘸取适量泥浆或清水,对局部过薄或凹陷处进行涂抹和拍打。这一过程不仅能补充水分,还能通过泥浆的填充作用微调局部厚度。操作时需使用极细的泥浆,避免泥浆颗粒过大导致表面粗糙。涂抹后,需用软刷轻轻刷平,使修补区域与原坯体完美融合。经过二遍水处理后,坯体应再次静置,确保水分均匀渗透,为后续的精细修整奠定基础。