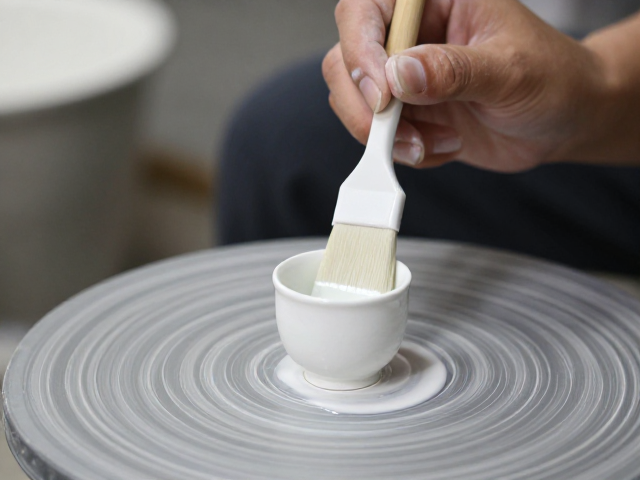
试釉小样的制作与基础准备
在瓷器烧制流程中,试釉小样是验证釉料配方稳定性与呈色效果的关键环节,其核心目的在于通过小批量试烧预判大货烧成后的色泽、光泽度及釉面质感。制作小样通常选用与生产胎体材质一致的泥料,通过拉坯或注浆成型为标准的长方片或圆片,尺寸多控制在5cm×5cm至10cm×10cm之间,以确保受热均匀且便于观察细节。泥片在经过阴干和素烧处理后,表面需保持绝对洁净,无油污、灰尘或指纹残留,任何微小的杂质都可能在施釉过程中导致缩釉、针孔或釉面不匀,直接影响试釉数据的准确性。
釉料的调配需严格遵循配方比例,使用球磨机进行充分研磨,细度通常控制在200-300目筛余,过粗的颗粒会导致釉面粗糙、橘皮现象,而过细则可能引起釉层流淌或剥落。调制好的釉浆需静置沉淀,去除上层清液,确保釉浆比重稳定,一般控制在1.45-1.55g/cm³之间,具体数值需根据釉料成分和施釉方式(荡釉、浸釉或喷釉)进行微调。釉浆的稳定性至关重要,需定期搅拌防止沉淀分层,确保每次取用的釉浆浓度一致,这是保证不同批次小样测试结果具有可比性的基础前提。
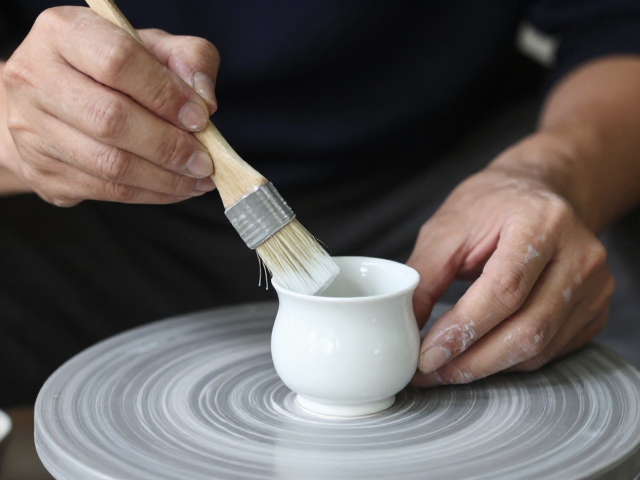
荡釉手法的核心技巧与力度控制
荡釉是制作小样最常用的施釉方式,其核心在于利用釉浆在坯体内的流动与附着特性,通过手腕的旋转与倾斜控制釉层厚度。操作时,将调匀的釉浆倒入坯体内,双手握住坯体两端,先快速旋转两圈使釉浆均匀包裹内壁,随后缓慢倾斜坯体,让釉浆自然流淌至底部,再迅速倒出多余釉浆。这一过程要求动作连贯流畅,旋转速度要均匀,倾斜角度要适中,避免因速度过快导致釉浆飞溅或厚度不均,或因倾斜过慢导致底部积釉。
釉层厚度的控制直接决定烧成后的视觉效果,通常荡釉形成的釉层厚度在0.5mm-1.5mm之间,具体需根据釉料的高温流动性进行调整。对于流动性较强的釉料,需加快荡釉速度并减少倾倒时间,以防釉层过厚导致流淌粘连窑具;对于流动性较差的釉料,可适当延长荡釉时间或多次薄涂,以确保釉面覆盖均匀。操作过程中需密切观察釉浆在坯体内的挂釉情况,若发现局部挂釉不均,需立即调整手腕力度,通过局部补釉或重新荡釉进行修正,确保整体釉面的一致性。
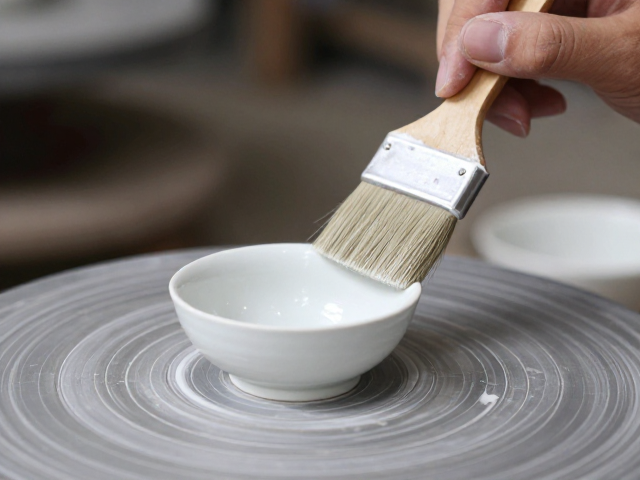
刷釉的精细处理与边缘修饰
当荡釉难以满足复杂形状或特殊效果的需求时,刷釉成为重要的补充手段,尤其适用于小样边缘、棱角或需要局部加厚处理的部位。选用质地柔软、吸水性适中的猪鬃刷或羊毛刷,刷毛需保持清洁无硬结,蘸取釉浆时避免过度浸透,以免釉浆滴落造成流挂。刷釉时,刷毛与坯体表面保持30-45度夹角,以轻柔、均匀的动作沿同一方向涂抹,避免来回反复刷涂导致釉层起皮或混入气泡。
刷釉的重点在于边缘和角落的修饰,这些部位因釉浆流动特性容易形成积釉或露胎,需通过精细的刷涂进行补强。操作时,刷毛需深入角落,轻轻点刷,确保釉浆充分填充,同时注意控制釉浆用量,避免局部过厚导致烧成时开裂或变形。对于大面积平面,刷釉可作为荡釉后的补充,用于消除局部薄点或瑕疵,但需注意刷痕的处理,通过快速、轻薄的刷涂尽量减少刷痕残留,保持釉面平整光滑。
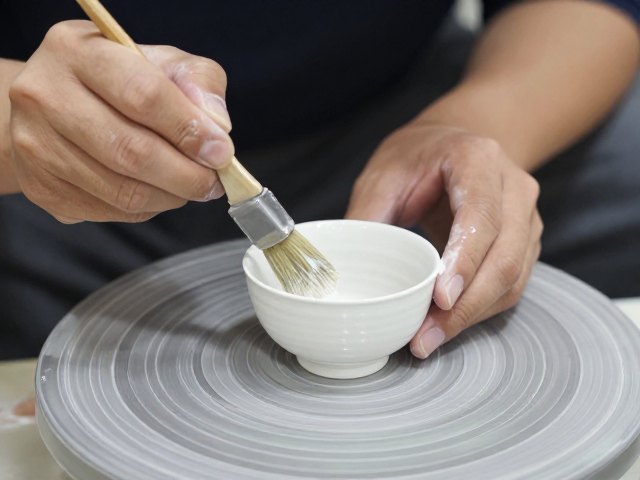
试釉烧成与结果评估
试釉小样烧成需严格遵循预设的烧成曲线,温度、升温速率、保温时间及冷却速度均需精确控制,以模拟大货烧成环境。烧成过程中需密切观察窑内气氛变化,特别是对于还原釉或特殊效果釉,气氛的微小波动可能导致呈色差异。烧成结束后,小样需自然冷却至室温,避免急冷导致釉面开裂或应力损伤,随后进行详细记录与评估。
评估试釉结果需从色泽、光泽度、釉面质感、缺陷情况等维度进行综合分析。色泽需对比标准色卡或预期效果,记录主色调、饱和度及明度;光泽度可通过肉眼观察或专业仪器测量,判断其属于亮光、哑光还是丝光效果;釉面质感需检查是否存在针孔、缩釉、橘皮、气泡、裂纹等缺陷,并记录缺陷类型、数量及分布位置。评估结果需详细记录在小样标签或数据库中,作为后续釉料配方调整、烧成曲线优化的重要依据,确保生产过程的可控性与稳定性。