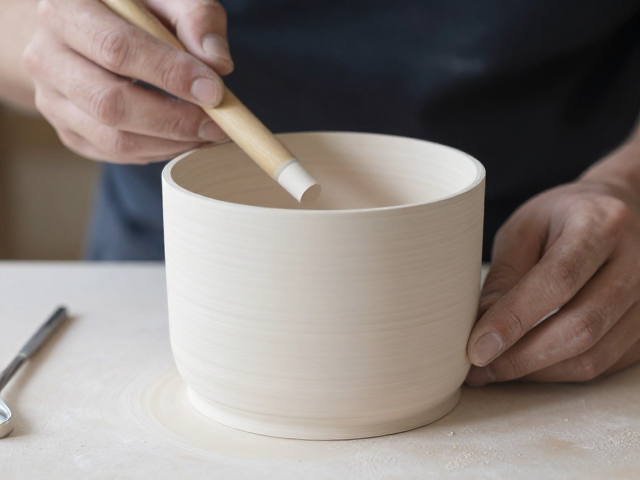
干坯打磨前的预处理与工具选择
干坯打磨的效果往往在接触砂纸之前就已经由坯体的含水率和表面状态决定。在坯体完全干燥后,表面通常会残留一层因水分蒸发形成的细微粉末或因脱模剂残留导致的油性膜,直接打磨会导致砂纸迅速堵塞,不仅降低效率,还会造成表面划痕不均。使用干净的软毛刷或压缩空气清除浮尘是必要的第一步,若坯体表面有明显的脱模剂痕迹,可用少量无水酒精配合无纺布进行轻柔擦拭,确保基底洁净且无油脂干扰。
工具的选择直接决定了抛光的细腻程度和厚薄控制的精准度。传统的玻璃砂纸或碳化硅砂纸是基础选择,其中碳化硅砂纸硬度高、切削力强,适合处理较硬的瓷土或炻器坯体;而氧化铝砂纸则相对柔和,更适合精细抛光。对于追求极致均匀性的工匠,推荐使用带有缓冲底座的砂纸块,硬质底座能提供稳定的受力平面,避免手指按压导致的局部过厚或凹陷。不同目数的砂纸需按顺序使用,通常从600目起步去除明显瑕疵,再逐步过渡到1000目、1500目直至3000目以上,每一阶段的打磨都需彻底清除上一阶段留下的划痕,这是实现表面均匀的基础。
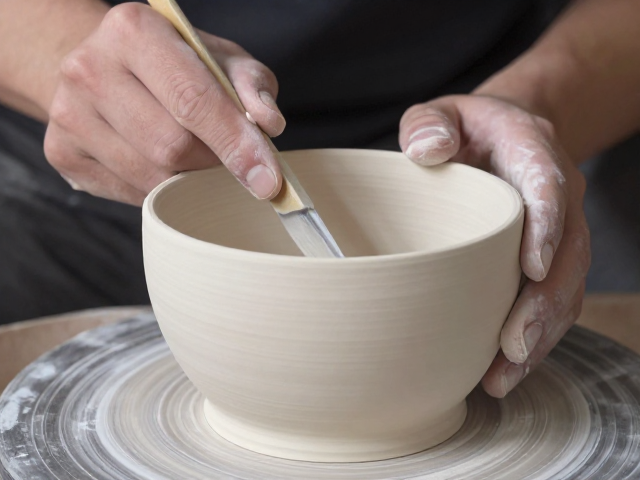
手工打磨中的力度控制与轨迹规划
手工打磨的核心在于力道的均匀分布,任何一处的用力过猛都会导致坯体局部变薄甚至穿透,而用力不足则会留下顽固的磨痕。操作时应保持手腕放松,利用前臂带动手部进行小范围的圆周运动或往复直线运动,而非仅靠手指关节发力。对于平面区域,建议采用“Z”字形或螺旋形轨迹,确保每一寸表面都受到均匀覆盖;对于曲面或异形部位,需顺应坯体弧度调整接触角度,始终保持砂纸与坯体表面的切线一致,避免直角硬压导致棱角崩缺或厚度不均。
在打磨过程中,触觉反馈比视觉判断更为关键。指尖能敏锐感知砂纸与坯体接触时的阻力变化,当阻力突然减小,往往意味着该区域已过度打磨变薄;当阻力增大且伴有异响,则提示砂纸堵塞或坯体存在硬点。为了监控厚薄均匀性,可在打磨初期用软尺或游标卡尺对坯体关键部位进行多点测量,记录数据并在后续打磨中定期复核。对于大件器物,可采用“分区打磨法”,将表面划分为若干个小区域,依次处理,避免全局用力不均导致的整体扭曲或厚度差异。
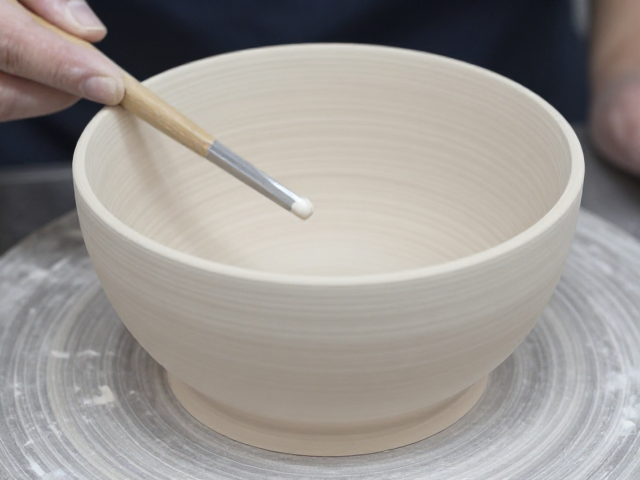
厚薄均匀性的微观控制与修正
实现厚薄均匀并非一味地向外剥离材料,而是需要建立严密的厚度基准体系。对于薄胎瓷器或高精度构件,建议在打磨前用粉笔或记号笔在坯体背面标记出原始厚度基准线,或在坯体边缘设置参照点。打磨时,以这些基准点为锚点,逐步向中心或指定区域推进。若发现某区域过厚,需在该区域及其周围进行梯度式打磨,即中心打磨力度略大,向边缘逐渐减小,形成平滑过渡,避免形成明显的台阶状厚度差异。
对于因打磨导致的局部过薄风险,需采取预防性措施。在坯体较薄或结构脆弱的部位,可使用胶带或薄塑料片进行局部保护,限制砂纸的接触范围,防止意外磨损。若已在打磨中发现轻微的不均匀,可通过调整后续砂纸的目数和压力进行修正,高目数砂纸具有更好的研磨均匀性,能在微观层面平滑过渡厚度差异。此外,保持工作环境湿度稳定,避免坯体因环境变化产生应力释放导致的微小变形,也是维持厚薄均匀的重要环境因素。
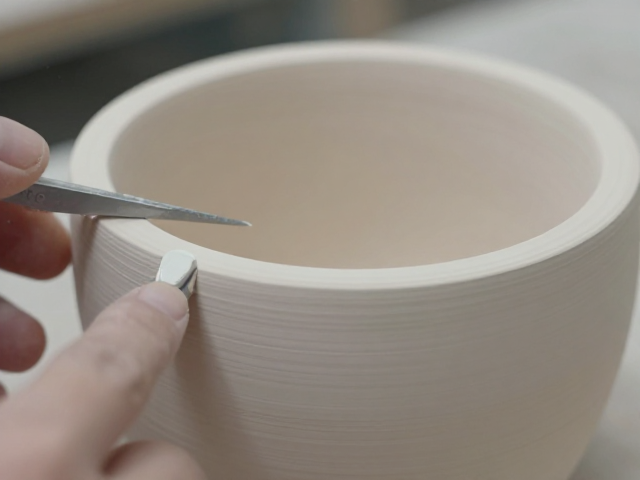
抛光阶段的表面微观处理与最终检验
抛光是将打磨留下的微观划痕转化为镜面或哑光表面的关键步骤,这一阶段主要依赖极细的砂纸或抛光膏。当坯体表面通过高目数砂纸(如2000-3000目)处理后,肉眼已难见明显划痕,但微观层面仍存在大量细小沟槽。此时可使用柔软的棉布或麂皮配合微量的抛光粉进行干抛,抛光粉中的微细颗粒能进一步切削沟槽边缘,使表面趋于平滑。对于高硬度坯体,可引入软木块作为抛光介质,其弹性特性能更好地贴合表面细微起伏,提升抛光的一致性。
最终检验需结合视觉观察与触觉感知,并在标准光源下进行多角度检查。将坯体置于自然光或白光下,缓慢旋转观察表面反光是否连续、无断点、无雾状浑浊感,这能直观反映表面平整度和抛光质量。同时,用手指腹轻轻滑过表面,感受是否有阻滞感或颗粒感,细微的阻滞通常对应未完全去除的划痕或厚度不均导致的应力集中。若发现局部反光异常,需定位该区域,退回至上一道砂纸目数重新打磨,直至表面整体均匀一致,确保每一处细节都符合工艺标准。