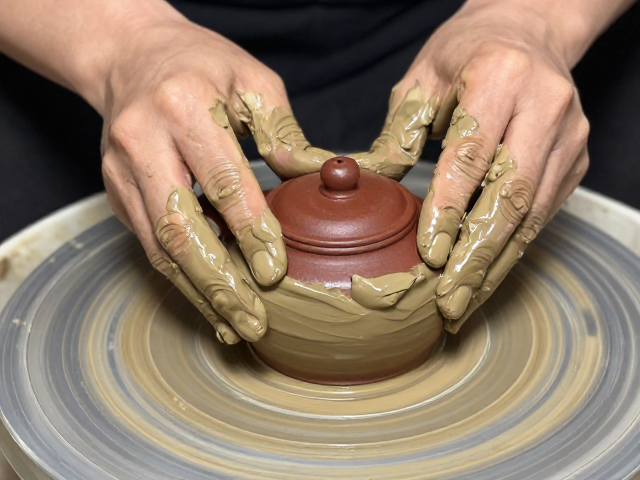
泥料揉制:去除气泡与均匀质感的物理过程
紫砂泥料在经过陈腐和练泥机初步处理后,内部的空气分布并不均匀,直接成型会导致壶身在烧制过程中出现爆裂或变形。揉泥是手工制壶前至关重要的准备工序,其核心目的是通过物理挤压排出泥料中的气泡,并使水分与矿物颗粒充分结合,达到内外质地一致的状态。匠人通常将泥块置于洁净的木板或石台上,利用掌心的力量配合手腕的旋转,对泥料进行反复的按压、折叠和揉搓。这一过程没有固定的次数限制,完全依赖于匠人对泥料软硬程度的手感判断,直到泥料表面光滑细腻,无干湿不均的现象,且内部无气泡残留。
揉泥的手法讲究力道与节奏,过急容易导致泥料结构松散,过缓则难以达到致密的效果。在揉制过程中,匠人会不断观察泥料的颜色变化和粘性反馈,若泥料过干需适量喷水,过湿则需摊晾。这种物理加工不仅是为了成型方便,更是为了提升泥料的可塑性,使其在后续拍打、镶接时能保持稳定的形态。经过充分揉制的泥料,其内部结构更加紧密,烧制后的紫砂壶胎质更为坚实,透气性也能达到理想状态,这是手工紫砂壶区别于机制壶的重要物理基础之一。
模具翻制:传统辅助成型中的等分与脱模逻辑
尽管全手工紫砂壶强调手工拍打成型,但在制作复杂器型或标准化部件时,模具(包括石膏模、木模等)仍是重要的辅助工具。模具翻制的首要步骤是制作原模,通常使用雕塑泥或石膏塑造出土坯或原型,待原型干燥定型后,再分块制作外模。翻制过程中,模具的分片必须经过精密计算,分片线通常隐藏在壶身的筋纹或装饰线条中,以不影响外观美感为原则。每块模具内部需涂抹脱模剂,确保泥片与模具之间形成隔离层,防止粘连。
泥片填入模具后,需经过适度的拍打与压实,确保泥料完全填充模具各个角落,尤其是壶嘴、壶把与壶身连接处的细节。脱模是技术难点,时机掌握至关重要,泥料太湿易变形,太干则易开裂。匠人需根据环境温度和湿度,判断泥料达到“半干”状态的最佳脱模时刻。脱模后,模具表面需及时清理残留泥屑,以便下次使用。模具的使用并非替代手工,而是为了在保持手工韵味的基础上,提高复杂器型的成型效率和一致性,是传统工艺中实用性与艺术性平衡的体现。
分层技巧:应对厚薄不均与应力集中的工艺智慧
紫砂壶在成型过程中,不同部位的泥料厚度差异会导致干燥和烧制时收缩率不一致,从而引发开裂或变形。分层技巧主要体现在泥料的处理与部件接合处,匠人需根据器型特点,对泥片进行针对性的加厚或减薄处理。例如,壶身主体部分泥料相对均匀,而壶盖、壶嘴等细小部件则需更薄的泥片以减轻重量并便于修整。在制作过程中,匠人会使用专门的工具对泥片边缘进行修整,使其厚度过渡自然,避免局部堆积。
接合处的分层处理尤为关键,壶嘴、壶把与壶身的连接点是受力集中区域,也是应力容易集中的地方。匠人会在接合处涂抹泥浆作为粘合剂,并通过手工拍打使泥料分子间产生紧密结合。为了应对厚薄不均带来的应力问题,匠人会在接合后对局部进行适当的修整和加固,确保整体结构的稳定性。这种对泥料厚薄的精细控制,不仅关乎壶的美观,更直接影响壶的使用寿命和实用性。通过分层处理,紫砂壶能够在保持轻盈手感的同时,具备足够的结构强度,这是手工制壶技艺中细腻且核心的技术环节。