陶土基础配比如:高岭土与石英的协同作用
陶瓷人物雕塑对泥料的可塑性、干燥收缩率及烧成后的强度有着严苛要求,其中高岭土与石英的配比是决定泥料骨架稳定性的核心。高岭土提供主要的可塑性与结合力,而石英作为瘠性原料,能有效降低干燥收缩,防止人物肢体在成型初期开裂。传统配方中,高岭土占比通常控制在60%-70%,石英占比20%-30%,剩余部分为熟料或长石以调节烧成温度区间。这种基础配比能确保泥料在塑造细腻面部表情时既不掉泥,又具备足够的支撑力。
在实际操作中,泥料的颗粒级配直接影响最终成品的致密度。过细的粉末会导致干燥缓慢且易变形,过粗则影响表面光洁度,不利于人物衣纹和五官的精细刻画。通过球磨工艺将原料研磨至指定目数(如80-120目筛余),再按比例混合,能显著提升泥料的均匀性。加入适量羧甲基纤维素钠(CMC)或骨胶作为增塑剂,可进一步改善泥料在复杂造型下的抗裂性能,特别是在制作悬空或细长部位(如手指、飘带)时,能有效减少坍塌风险。
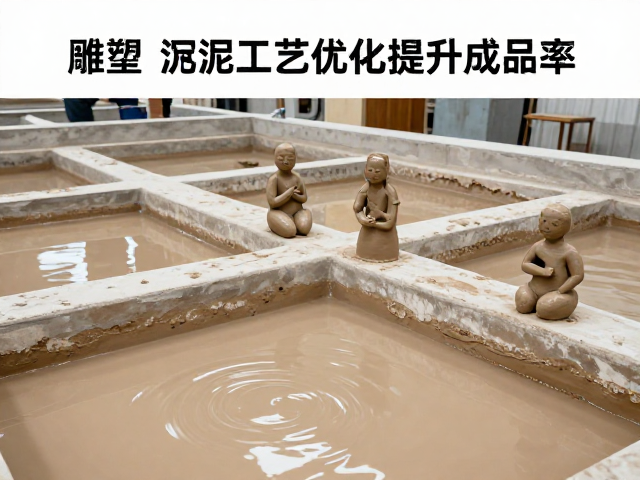
沉淀池工艺优化:泥浆分级与杂质去除
沉淀池在陶瓷原料处理中承担着泥浆分级与去除杂质的关键职能,其设计与运行效率直接关联泥料的纯净度与流动性。传统沉淀池若流速控制不当,会导致粗颗粒下沉过快,细颗粒流失,造成泥料级配不均。优化方案通常涉及调整沉淀池的长宽比,确保水流呈平稳层流状态,延长泥浆停留时间,使不同粒径的颗粒按斯托克斯定律自然分层。一般建议沉淀池深度不低于1.5米,底部设置锥形集泥斗,便于定期清理粗砂与杂质。
为了提高成品率,沉淀池的出水口需配备精密筛网,定期清理以防止堵塞导致的流量波动。泥浆在沉淀池中静置时间通常需控制在24-48小时,期间需定期搅拌防止板结,但需避免剧烈搅动破坏已形成的颗粒分层。优化后的沉淀工艺能显著降低泥料中的铁、钛等杂质含量,减少烧成后的黑点或色斑,这对于追求白度高、色泽均匀的人物雕塑至关重要。此外,沉淀池上方的覆盖设施能防止雨水混入或灰尘落入,保证原料环境的洁净度,从源头提升泥料质量。
成型与干燥控制:应对人物雕塑的结构挑战
人物雕塑造型复杂,存在大量悬空、薄壁及厚薄不均的结构,成型与干燥过程中的应力分布极易导致开裂或变形。采用注浆成型时,石膏模的吸浆速度需根据泥料含水量精确计算,通常吸浆时间控制在10-30分钟,过久会导致坯体过重,脱模困难且易变形;过短则坯体强度不足,无法支撑精细部位。对于大型或复杂人物,可采用分段成型后粘接的方式,粘接处需使用浓泥浆并辅以内部支撑,确保结构稳固。
干燥过程是成品率控制的另一关键环节,缓慢均匀的干燥能释放内部水分应力,防止开裂。建议将成型后的坯体置于湿度可控的干燥室中,初期保持高湿度(70%-80%)缓慢脱水,随后逐步降低湿度至50%左右,加速干燥。避免阳光直射或强风直吹,防止局部干燥过快导致龟裂。对于人物面部等精细部位,可使用湿布覆盖或设置局部保湿罩,平衡不同部位的干燥速率。干燥至坯体含水率低于5%时,方可进行修坯和施釉,此时坯体具有足够的强度且不易变形。
烧成曲线与窑炉管理:提升成品率的防线
烧成过程是陶瓷从物理变化到化学变化的关键阶段,合理的烧成曲线能消除内部应力,提升成品率。人物雕塑通常采用素烧和釉烧两次烧成工艺。素烧温度控制在800-900℃,主要目的是去除有机物和结晶水,提高坯体强度,便于后续施釉和搬运。素烧升温速率需缓慢,特别是在300-600℃区间,需设置保温段,以彻底排除水分,防止坯体炸裂。
釉烧温度根据釉料配方而定,一般在1200-1300℃之间。升温过程中需精确控制升温速率,特别是在石英晶型转变点(573℃)附近,需设置保温段以消除体积变化带来的应力。烧成后期需缓慢降温,防止因热应力导致釉面开裂或坯体变形。窑炉内的温度均匀性至关重要,需通过定期校准热电偶和优化窑炉码坯方式,确保人物雕塑各部位受热均匀。此外,烧成气氛(氧化或还原)需保持稳定,避免气氛波动导致釉色不均或坯体发黑,从而提升整体成品率。