青釉质感与缺件修复的现实认知
青釉瓷器在烧制过程中形成的玻璃质层,常因光线折射呈现出类似玉石的温润光泽,这种视觉特征使得其在收藏与日常使用中备受青睐。然而,物理层面的釉面硬度虽高,却伴随着脆性较大的特性,磕碰掉瓷或断裂是此类器物难以完全规避的物理风险。面对缺件或残缺,修复的核心逻辑并非追求如同原矿开采般的完美复原,而是通过材料填补与工艺修饰,恢复器物的完整性与稳定性,使其能够继续承载实用或审美功能。
修复工作的前提是对破损程度进行精准评估,轻微的表面划痕通常通过抛光即可改善,而涉及结构受力或大面积缺失的缺件,则需要更严密的材料介入。不同年代与窑口的青釉,其胎釉结合方式及热膨胀系数存在差异,这直接决定了修复材料的选择方向。若盲目使用通用型胶水或高强度填补剂,极易因应力释放不均导致二次开裂,或因材料老化变色破坏整体视觉的统一性。因此,理解器物本身的物理属性,是开展任何修复步骤前的必要环节。
修坯与修复工具的核心筛选
修复过程中的工具选择需严格遵循功能匹配原则,修坯与填补阶段主要依赖不同硬度的打磨工具。金刚石锉刀与碳化硅砂纸是处理缺件边缘的基础配置,前者用于快速修整粗糙的瓷面,后者则负责从粗磨到精抛的过渡。砂纸的目数跨度通常从120目至2000目,低目数用于去除多余填补物,高目数用于消除划痕并提升表面平整度。此外,微型电动打磨笔能提供更可控的操作精度,尤其适用于狭窄缝隙或细微纹路的处理,但其转速需设置在较低区间,以防局部过热影响粘接材料的固化。
辅助工具中,放大镜或带光源的放大镜用于观察釉面微观裂纹,确保填补物能完全渗透至缺陷深处。调色盘与精密量杯则是调配修补材料的关键,修补料通常由环氧树脂基体与微细粉状填料混合而成,量杯的刻度精度直接影响材料配比的稳定性。对于大面积填补,刮刀的材质需具备一定韧性且不易变形,不锈钢或硬塑料材质较为适宜。所有工具在使用前应保持清洁干燥,避免油脂或灰尘污染粘接界面,这是保证修复后长期不脱落的基础条件。
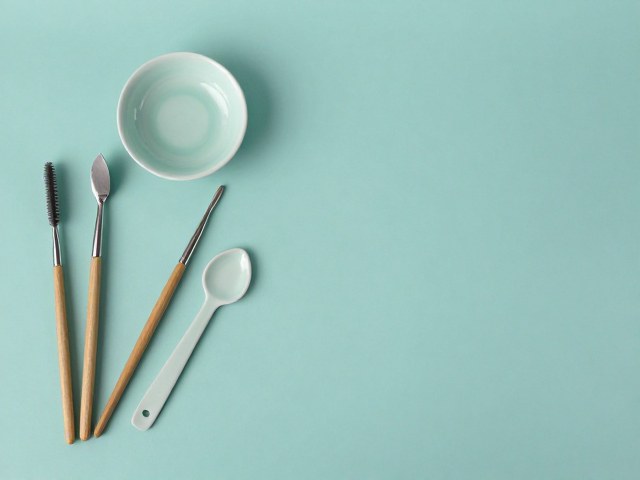
缺件填补与材料配比实操
修补材料的制备是修复质量的决定性环节,市售的陶瓷修补剂多为双组分体系,包含树脂基料与固化剂,部分高端产品已预混不同色号的氧化铁粉以模拟青釉色调。在实际操作中,需先将基料与固化剂按说明书比例混合,随后加入微量青釉色粉进行调色。调色过程需分次少量添加,因为青釉的色泽对光线角度极为敏感,干燥后的颜色通常会比湿润状态下更深。混合时需使用玻璃棒沿同一方向匀速搅拌,避免卷入空气形成气泡,气泡在固化后会成为肉眼可见的瑕疵点。
填补操作需分层次进行,对于深坑或缺角,不可一次性填入过量材料,否则内部应力过大易导致收缩开裂。第一层材料应稀薄并紧密贴合瓷体基底,确保无空隙残留;后续层次逐渐增加厚度,每层需预留足够的固化时间。在填补过程中,可使用竹签或细针引导材料进入死角,并用湿布定期擦拭工具表面,防止材料粘连影响操作手感。填补物的表面需略低于原始釉面约0.5毫米,为后续打磨预留空间,避免因填补过高导致打磨时破坏周围釉层。
表面打磨与光泽度还原
打磨是连接填补物与原始釉面的关键步骤,直接影响修复区域的视觉融合度。打磨初期选用120-400目砂纸进行平面修整,重点在于消除填补物的凸起部分,使填补区与周边釉面形成平滑过渡。此阶段需保持手部稳定,采用画圈方式均匀受力,避免局部过度磨损。随着表面逐渐平整,逐步更换至600-1000目砂纸,进一步消除粗磨痕迹。若使用电动打磨工具,需保持低速移动,并随时喷水冷却,防止高温导致修补材料变黄或开裂。
精磨阶段使用1500-2000目砂纸进行抛光,此步骤旨在恢复釉面的细腻触感与光泽。对于青釉特有的温润质感,过度抛光可能导致表面过于光亮,失去古朴韵味,因此需根据器物风格控制打磨力度。完成后,使用无水乙醇或专用清洁剂彻底清除表面粉尘,观察修复区域在自然光下的色泽与反光情况。若存在色差或光泽不均,可使用极细的抛光膏进行局部微调,直至修复区与原始釉面在视觉上达到和谐统一,整个过程需严格遵循由粗到细、由慢到稳的原则。