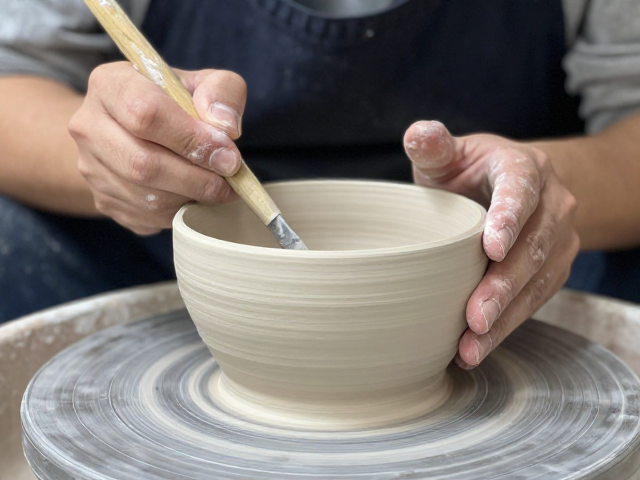
修坯前的预处理与工具选择
修坯前的准备工作直接决定了后续操作的流畅度与最终成型的稳定性,坯体的含水率需严格控制在特定区间,通常以坯体柔软但能保持形状、手指轻按无明显凹痕且表面无积水为宜。过湿的坯体在旋转时容易因离心力导致变形,而过干的坯体则极易在受力时崩裂,因此掌握坯体的“熟”度是首要步骤。
工具的选择需根据坯体的厚度与弧度进行匹配,常用的修坯刀多为高碳钢或合金材质,刀刃角度需经过精细打磨,一般修坯刀的前角约为25至30度,以保证切削的锋利度与耐用性。对于精细部位,可选用牛角刮板或硬质塑料刮片,这类工具摩擦力较小,能有效避免在坯体表面留下划痕,同时便于观察坯体表面的平整度变化。
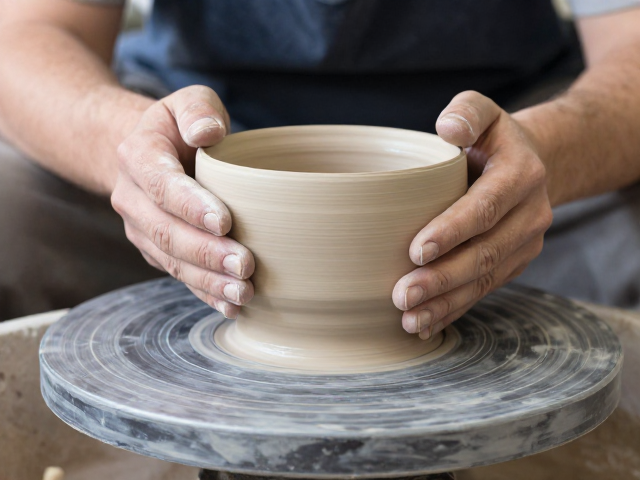
旋转台上的定位与基准建立
将坯体稳固地放置于修坯转盘的中心是精准控制比例的基础,需利用转盘上的黏土或专用固定胶将坯底中心点与转盘旋转轴心完全重合,确保旋转过程中无偏心晃动。对于大口口沿或特殊造型,可先用软尺或卡尺测量关键部位的直径,并在坯体表面用细线或铅笔标记出土线、口沿线等基准线,为后续切削提供直观参考。
在启动转盘时,应遵循低速起步的原则,先以每分钟10至15转的速度观察坯体旋转轨迹,确认无异常震动或偏移后,方可逐步提高转速至每分钟30至40转进行主要切削工作。高速旋转下,坯体的稳定性至关重要,任何微小的偏心都会在修坯过程中被放大,导致坯壁厚度不均,因此需随时用手轻触坯体,感受其旋转时的平衡状态,及时调整固定措施。
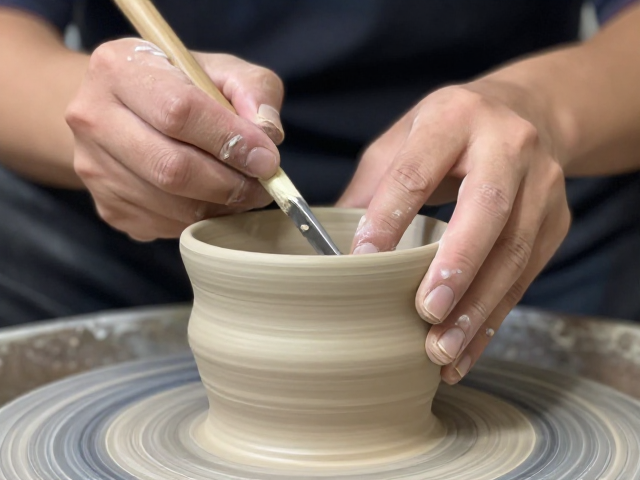
切削手法与厚度均匀性控制
修坯的核心在于通过刀刃与坯体的接触角度与力度,实现坯壁厚度的均匀分布。操作时,刀具应以轻微倾斜的角度接触坯体,利用手腕的细微动作引导刀刃沿预定轨迹移动,切忌用力下压,以免破坏坯体结构或造成局部过薄。对于腹部等弧度较大部位,需保持刀具与坯体表面的切线方向一致,确保切削面平滑过渡,避免出现阶梯状或凹陷。
在修削过程中,需频繁使用指腹触摸坯体表面,通过触觉感知厚度变化,这是比目测更为精准的控制手段。经验丰富的制坯者能通过指尖感受到的阻力变化,判断坯壁的软硬程度与厚度差异,从而及时调整切削深度。对于薄胎瓷器,坯壁厚度可能仅需1至2毫米,此时需采用“薄削多遍”的策略,每次切削量极小,逐步逼近目标厚度,避免一次性切削过量导致坯体破裂。
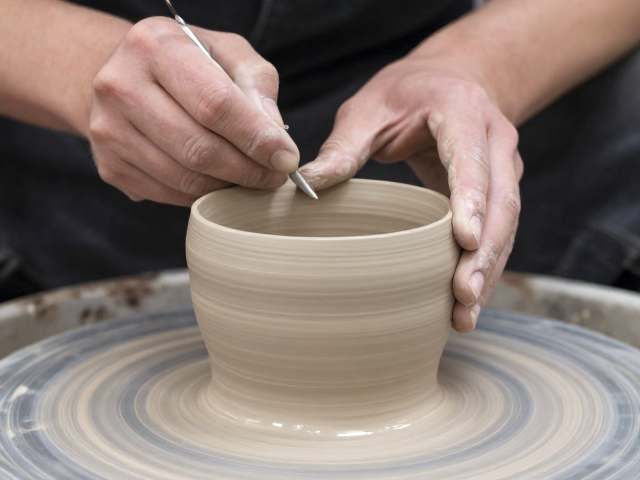
细节处理与结构强化
口沿、足底及接缝处是修坯过程中需要重点关注的结构部位,这些区域直接影响器物的整体比例与使用功能。口沿需修整得圆润流畅,厚度适中,既不能过厚显得笨重,也不能过薄易损;足底则需修整平整,确保器物放置稳定,同时足墙与足底连接处需处理得自然圆滑,避免直角锐边影响美观与结构强度。
对于多部件拼接的器物,接缝处需进行精细处理,确保拼接严密无隙,并通过适当的加厚或加固措施增强连接处的强度。在修坯过程中,应随时观察器物整体形态,确保各部位比例协调,符合设计意图。对于具有复杂曲线变化的器物,需分段修整,每段修整完毕后,需结合整体形态进行微调,确保曲线流畅自然,无突兀转折。
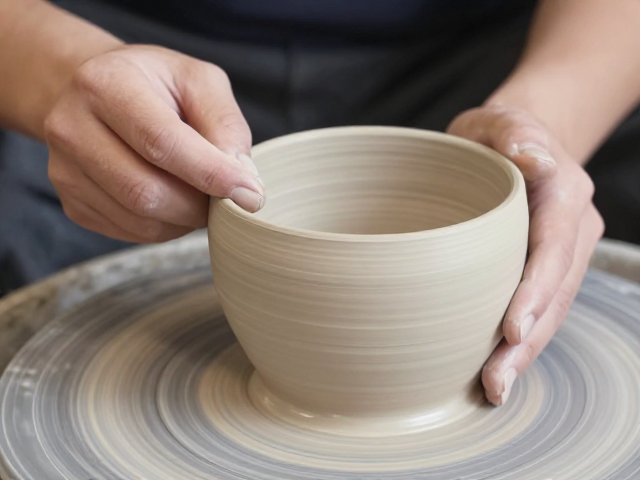
表面打磨与质感呈现
修坯结束后的表面打磨是提升器物质感的关键环节,需选用不同目数的砂纸或磨石,由粗配细依次进行打磨。初期打磨旨在去除修坯刀痕与微小凹凸,提升表面平整度;后期打磨则侧重于抛光,使坯体表面呈现出细腻温润的光泽。打磨过程中需保持手部动作均匀稳定,避免局部过度打磨导致厚度不均或光泽度不一致。
对于追求哑光或特殊肌理效果的器物,可选用更细的磨具或特定材质的抛光布进行表面处理,通过控制摩擦力与压力,营造出独特的视觉与触觉质感。打磨完成后,需仔细清洁坯体表面,去除残留粉尘与杂质,确保坯体洁净无瑕,为后续施釉或装饰工序奠定良好基础。