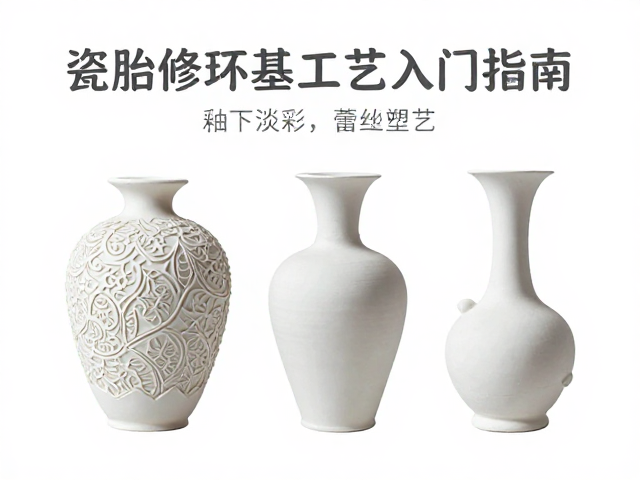
瓷胎修坯的基础逻辑与成型精度控制
修坯是决定瓷器最终形态与厚薄均匀度的核心工序,其本质是对干燥或半干燥状态下的瓷坯进行二次减薄与定型。在景德镇等传统瓷区,修坯工具通常包括修坯刀、刮刀以及不同规格的修坯轮,操作者需根据坯体的软硬程度调整刀具角度与力度。坯体在拉坯成型后,内部应力分布并不均匀,修坯过程不仅是去除多余泥料,更是通过物理挤压使胎体致密化,这一过程直接影响后续烧制时的变形率。
实际操作中,修坯分为粗修与细修两个阶段。粗修主要去除坯体表面的毛刺及过厚的积泥,保留约3-5毫米的厚度;细修则需达到设计要求的最终厚度,通常碗类器皿底部较厚,口沿较薄,以符合力学结构。修坯时的转速需保持稳定,过快的转速易导致坯体受力不均产生裂纹,过慢则难以保证表面光洁度。工匠需凭借手感判断刀锋与坯体的接触点,确保每一处弧度过渡自然,这是后续施釉和彩绘能够呈现平整视觉效果的基础。
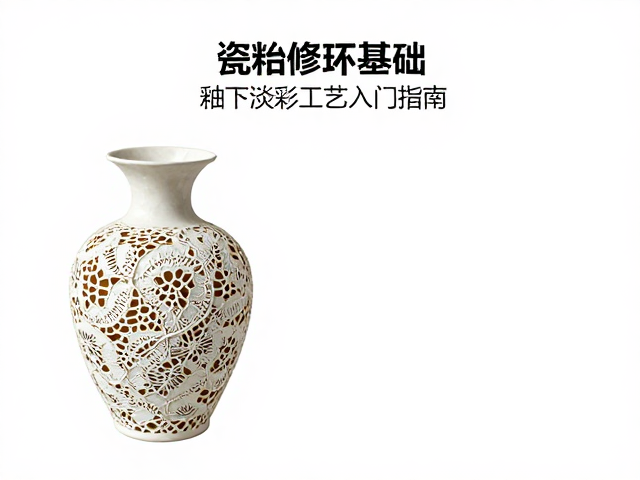
蕾丝塑艺在陶瓷造型中的结构应用
蕾丝塑艺并非传统陶瓷工艺中的标准术语,在现代陶瓷艺术设计中,它更多指代利用镂空、透雕或浮雕技术模拟蕾丝纹理的装饰手法。这种技法要求创作者在坯体未干透时,精准剔除局部泥料,形成连续且严密的网状结构。由于陶瓷泥料在干燥过程中会产生收缩,蕾丝结构的孔洞大小与壁厚需经过严密的计算,避免因收缩率不一致导致结构坍塌或断裂。
实现此类造型需选用高可塑性且收缩率稳定的瓷土,如高白泥或骨瓷泥。在塑形过程中,常借助激光切割或高精度模具辅助完成初步镂空,再经手工修整边缘,使其呈现柔和自然的曲线特征。这种工艺对坯体的强度要求极高,因为镂空部分失去了实体支撑,在干燥和搬运过程中极易受损。因此,控制环境湿度与干燥速度成为关键,缓慢均匀的干燥过程能减少内应力集中,确保蕾丝结构的完整性,为后续进入釉下彩环节提供稳定的载体。
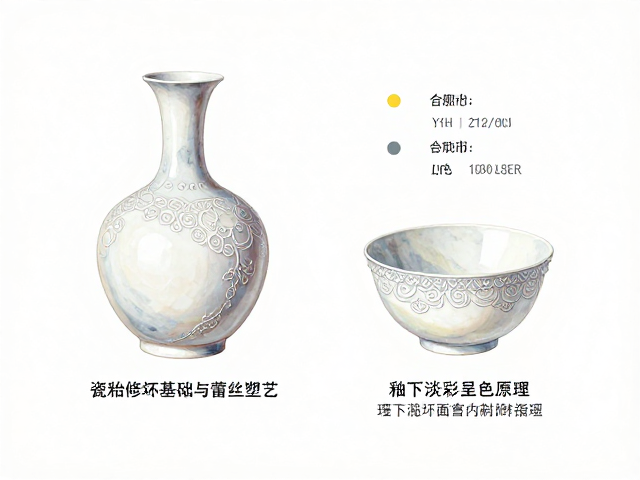
釉下淡彩的颜料特性与呈色原理
釉下淡彩的核心在于“淡”与“彩”的结合,其视觉效果依赖于氧化铁、氧化铜、氧化钴等金属氧化物在高温下的呈色反应。与浓重的釉上彩不同,釉下淡彩要求颜料颗粒极细,且需与水、粘合剂(如桃胶或乙基纤维素)充分调和,形成流动性适中、透明度高的料水。在坯体表面绘制时,笔触需轻盈,通过多层薄涂叠加出血色感,而非一次性厚涂覆盖。
颜料在1200-1300摄氏度的还原焰或氧化焰中烧结,金属氧化物与釉层中的硅酸盐发生化学反应,形成稳定的玻璃相结构。淡彩的效果往往受到釉层厚度的显著影响,釉层较厚时,色彩会因光线折射显得深沉温润;釉层较薄时,色彩则更为清透灵动。因此,工匠需精确掌握料水的浓度与施釉的厚度,二者共同决定了最终成品的色调层次。这种工艺忌讳色彩浑浊,要求每一笔线条清晰利落,通过水分的晕染效果展现出国画般的笔墨韵味。
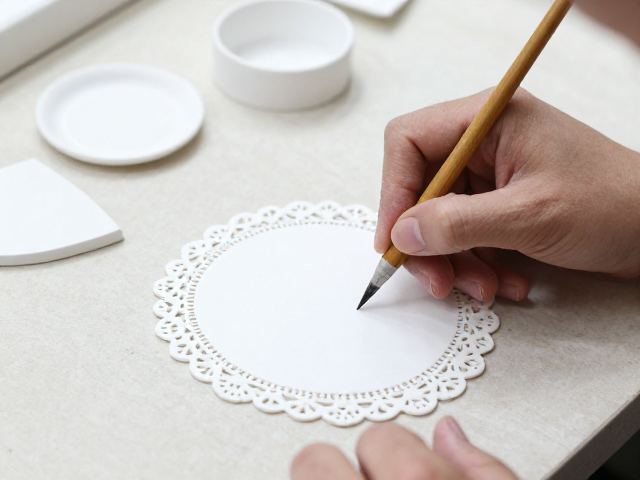
工艺流程的连贯性与质量控制要点
从修坯到蕾丝塑艺,再到釉下淡彩,整个流程对环境温湿度及坯体含水率有着严密的排期要求。修坯后的坯体需经过阴干,含水率控制在规定范围内方可进行精细的蕾丝镂空,否则过湿易粘刀,过干易崩裂。完成塑艺造型后,坯体需再次干燥至手触无凉感,方可进行彩绘。彩绘完成后,需静置待其自然干燥,确保料水中的水分完全挥发,避免在烧制初期因水分急剧蒸发导致釉面起泡或剥落。
施釉环节需保持操作环境的洁净,灰尘颗粒会直接破坏淡彩的细腻质感。采用荡釉、浸釉或喷釉等方式覆盖坯体时,需确保釉层均匀,无流釉或积釉现象。烧制过程是决定最终成败的关键,升温曲线需平缓,特别是在300-600摄氏度的阶段,需彻底排除坯釉中的残余水分和有机质。进入高温阶段后,需精确控制窑内气氛,确保金属氧化物在最佳化学环境中呈色。成品冷却后,需仔细检查蕾丝结构的完整性及淡彩画面的清晰度,任何细微的裂纹或色差都需记录以优化后续工艺参数。