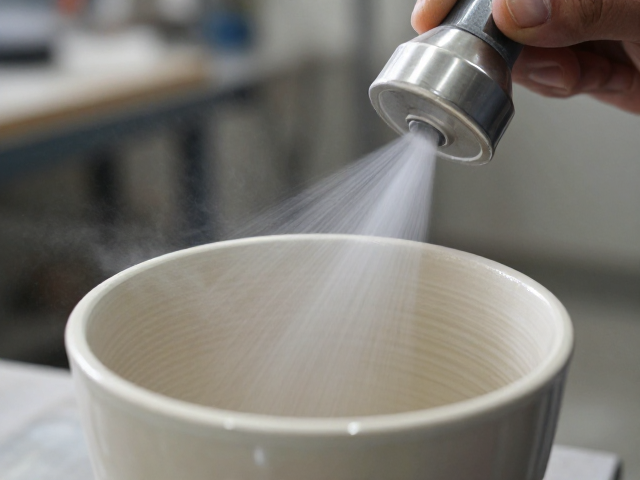
喷釉工艺的介质控制与雾化效果
喷釉过程中的釉料浆体浓度直接决定了釉层的均匀度与厚度,通常需要将比重控制在规定的范围内,过稀会导致釉层过薄,烧成后釉面发白且缺乏质感,过稠则容易堵塞喷枪或造成流釉。在实际操作中,空气压力与喷枪距离是影响雾化颗粒细腻程度的关键变量,较高的气压有助于获得更细腻的雾化效果,但过高的压力可能导致釉料反弹,增加损耗并影响工作环境。喷枪与坯体的距离通常保持在20至40厘米之间,这一区间能平衡覆盖的均匀性与釉料的附着力,确保釉层在干燥过程中不会出现龟裂或剥落现象。
釉料的粒径分布也是影响最终纹理清晰度的重要因素,细颗粒釉料能形成平滑致密的釉面,适合表现镜面效果,而含有适量粗颗粒或不同折射率成分的釉料则能在烧成后形成丰富的视觉层次。为了获得高质感的细节纹理,操作人员需定期校准喷枪的喷嘴尺寸,确保雾化模式稳定,避免因喷嘴磨损导致的喷雾不均。同时,喷釉时的移动速度需保持恒定,过快会导致釉层不均,过慢则会造成局部堆积,形成流挂或积釉缺陷,这些细微的操作差异直接影响了成品的外观一致性。
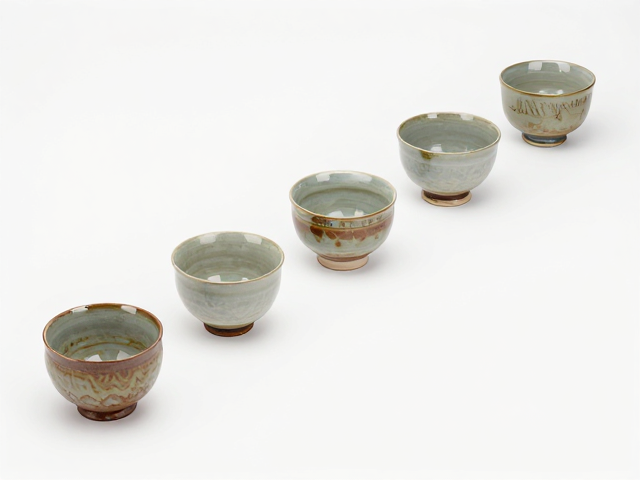
烧成温度曲线的阶段划分与物理变化
烧成过程中的升温阶段需严格控制,特别是在300℃至600℃区间,坯体内的物理水、结晶水以及有机物质会大量排出,若升温过快,水分急剧蒸发会导致坯体开裂或釉面起泡。这一阶段的升温速率通常保持在每小时50至100℃,确保坯体内部应力均匀释放。进入600℃至900℃区间后,釉料开始初步熔融,此时釉料中的碳酸盐分解产生的气体需通过釉层排出,若此时釉面已完全封闭,气体无法逸出便会形成针孔或气泡,因此需保持适当的升温斜率,让气体有足够的时间排出。
高温阶段是釉面形成光泽和纹理的核心时期,釉料完全熔融并发生化学反应,形成玻璃相。对于需要呈现清晰纹理的釉面,高温段的保温时间需精确计算,保温时间过长可能导致釉面过度流淌,纹理模糊,保温时间不足则釉面未完全玻化,光泽度低且质感粗糙。降温阶段同样至关重要,快速冷却有助于锁定釉面的某些晶体结构,增加硬度和光泽,而缓慢冷却则可能促进晶体生长,形成哑光或特殊肌理效果。温度曲线的每一个节点都影响着釉层的微观结构,进而决定最终成品的质感表现。
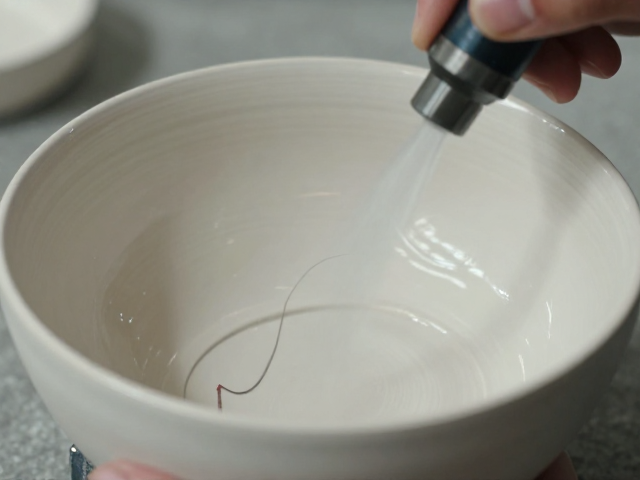
细节纹理的呈现与釉面质感优化
高质感釉面的核心在于纹理的清晰度与层次感,这依赖于釉料配方中多种金属氧化物及乳浊剂的协同作用。例如,氧化铁、氧化铜等着色剂在不同温度和气氛下呈现的颜色变化,与釉料的透明度相互作用,形成深邃的视觉效果。为了突出纹理,釉料中常添加滑石、长石等助熔剂,它们能调节釉料的粘度,使釉面在熔融过程中形成自然的流动纹路,这些纹路在冷却过程中被固定,形成独特的艺术效果。
釉面表面的微观结构对质感有着决定性影响,光滑的釉面需要釉料在熔融后具有较低的表面张力,使其能均匀铺展,形成镜面效果;而哑光或磨砂质感则需要通过控制冷却速率或添加成核剂,使釉面形成微小的晶体结构,散射光线,产生柔和的光泽。在实际生产中,通过调整釉料中的二氧化硅与氧化铝的比例,可以精细调控釉面的硬度与光泽度,确保成品既具有美观的纹理,又具备实用的耐磨性和抗污性能。这种对材料微观结构的精准控制,是实现高质感釉面的技术基础。