抛光前的表面预处理与打磨策略
坯体在进入抛光工序前,表面的洁净度与粗糙度直接决定了最终成品的光泽表现。实际操作中,需先通过高压水枪彻底清除坯体表面的浮尘与残留泥浆,随后使用细目砂纸对坯体进行初步修整,重点处理因成型或修坯产生的微小划痕与接缝痕迹。这一阶段的核心在于“去粗存细”,避免在后续高目数打磨时因底层瑕疵过大而导致抛光不均。
针对不同泥料特性,预处理策略需灵活调整。例如,高铝瓷坯体硬度较高,建议使用碳化硅砂纸从400目起步,逐步过渡至800目;而陶土类坯体质地相对疏松,则需从600目开始,以防过度打磨导致表面塌陷或孔隙过大。此环节严禁使用过粗砂纸强行去除深层瑕疵,否则会在后续抛光中形成难以消除的“砂眼”,严重影响整体质感。
多目数砂纸的阶梯式打磨技巧
抛光效果的自然过渡依赖于严密的目数递增逻辑,通常遵循从粗到细、由低配光到高光的过程。在实际打样过程中,若从400目直接跳跃至1000目,极易因磨痕残留造成光线折射不一致,形成斑驳的光斑。因此,每增加两个目数,需确保当前目数的打磨痕迹完全被下一目数的细纹覆盖,且打磨方向应保持统一或呈特定角度交叉,以均匀分布受力。
具体操作中,建议采用“干磨+湿磨”结合的方式。干磨用于快速去除材料,湿磨则有助于降低温度、减少粉尘飞扬并提升表面细腻度。当打磨至1500目时,坯体表面应呈现均匀的哑光质感,无明显反光点;若在此阶段发现局部发白或雾状现象,通常意味着打磨力度过大或砂纸目数不足,需退回上一阶段重新处理,切忌盲目继续叠加高目数砂纸。
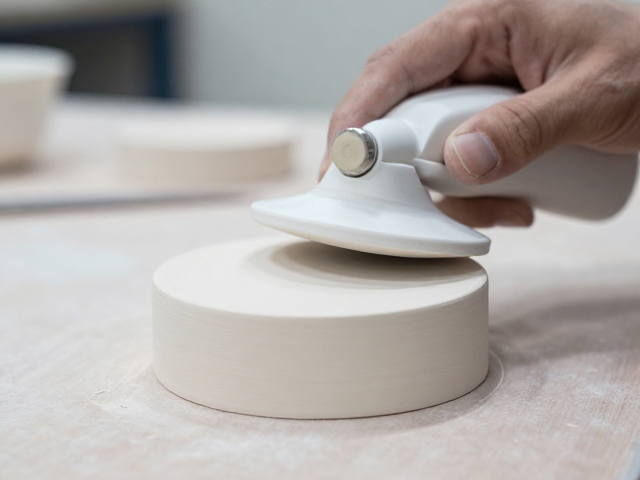
抛光剂的选择与物理抛光控制
物理抛光阶段主要依赖抛光蜡或专用研磨膏与软质抛光轮(如棉布轮、羊毛轮)的配合。抛光剂的选择需匹配坯体的硬度与孔隙率,对于致密瓷坯,可选用氧化铈或氧化铝基抛光膏,利用其微切削能力提升镜面效果;对于多孔陶坯,则需选用填充型抛光剂,以填补表面微孔,增强光泽的持久性。
操作时,抛光轮转速需控制在适中范围,过高的转速会导致抛光剂飞溅及坯体受热不均,过低的转速则无法形成有效的摩擦抛光效应。同时,需保持抛光轮与坯体表面的接触角度恒定,通常建议以30-45度角缓慢移动,确保每一处曲面受力均匀。对于棱角处,需减小压力,避免因应力集中导致崩角或抛光过度形成倒角,影响整体线条的流畅度。
打样实拍中的常见问题与应对
在工作室打样实拍中,最常见的误区是忽视环境光线对判断的影响。自然光下观察到的细微砂痕,在暖色灯光下可能完全不可见,导致成品交付后与客户预期不符。因此,打样验收需在标准光源下进行,并多角度转动坯体,检查是否存在因打磨不均导致的“阴阳面”现象。
另一个高频问题是抛光后表面出现油斑或蜡渍残留。这通常源于抛光剂涂抹过量或未彻底清洁。解决此类问题,需在抛光结束后,使用无水乙醇或专用清洁剂对坯体进行超声清洗或浸泡擦拭,去除表面附着的抛光残留物。若发现顽固污渍,需重新进入打磨流程,从1000目开始逐步恢复表面状态,切忌直接使用强溶剂擦拭,以免损伤坯体表面结构。