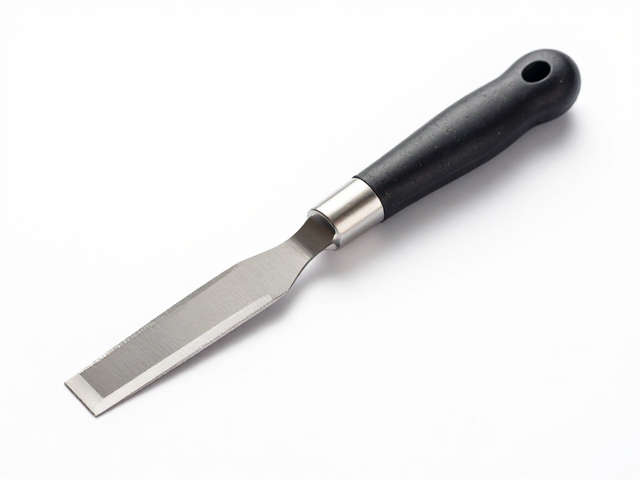
修坯刀的材质与刃口形态选择
修坯刀的核心在于刃口的硬度与韧性平衡,市面上常见的材质多为高碳钢或不锈钢,高碳钢经过热处理后硬度较高,能保持长久的锋利度,适合处理质地较硬或干燥度较高的坯体;不锈钢材质则相对不易生锈,便于日常清洗与保养,适合潮湿环境下的操作。刃口形态通常分为平口、圆口和三角口,平口适用于大面积的平整修整,圆口擅长处理圆弧过渡和内壁打磨,而三角口则能精准应对角落和细微的线条勾勒,不同形态的刀具在接触坯体时产生的摩擦力不同,直接影响坯体表面的光滑程度。
选购时需关注刀刃与刀柄的连接处,一体成型的金属刀身比焊接或铆接的结构更为稳固,长期使用不易松动或断裂。刀柄的材质多为木材、竹材或工程塑料,木材握感温润且防滑,但需注意防潮开裂;工程塑料则具备良好的耐水性和耐用性。刀刃的厚度也是关键指标,较薄的刀刃切削阻力小,适合精细修整,但相对脆弱;较厚的刀刃支撑力好,适合粗修或硬坯处理,使用者应根据自身手劲大小和作品泥料特性,选择厚度适中且重心合理的刀型,以确保长时间操作时的稳定性。
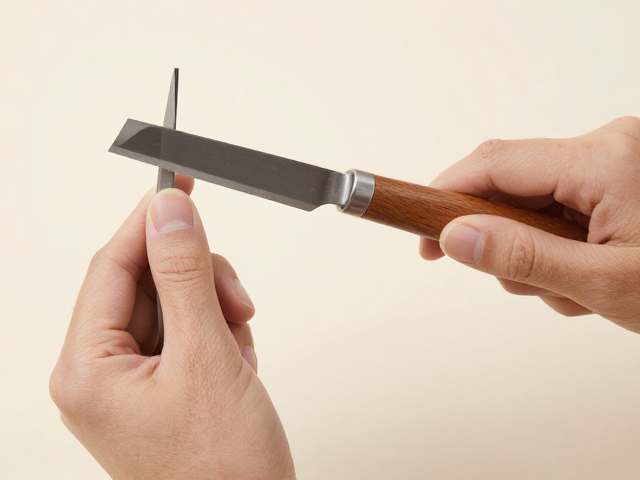
握持姿势与运刀力道的控制
正确的握持方式是线条流畅的基础,拇指与食指轻轻捏住刀柄前端靠近刀刃处,中指和无名指自然托住刀柄后部,小指辅助固定,这种三指握法能提供最佳的灵活性与控制力。运刀时,手臂需放松,以手腕为轴心进行小幅度的摆动,而非依靠整个手臂的大幅度推拉,这样能更细腻地感知刀尖与坯体的接触点。对于需要表现清晰转折的线条,刀刃应与坯体表面保持较小的接触角度,利用刃口的尖端进行“切”的动作,而非“刮”,这样能减少坯体撕裂,使线条边缘整齐利落。
在修坯过程中,坯体的软硬程度会直接影响运刀的力度与速度。当坯体处于皮革硬度阶段时,水分含量适中,坯体具有一定的支撑力,此时运刀速度可稍快,刀刃切入深度适中,重点在于塑造型体的基本轮廓。若坯体过软,水分过多,刀刃容易陷入泥中,导致线条模糊不清,此时应减小切入角度,加快运刀频率,利用刀刃快速掠过表面带走多余泥浆。对于干燥度较高的坯体,则需更加轻柔,避免用力过猛导致坯体开裂或崩口,必要时可喷少许水雾软化表面,以获得更自然的过渡效果。
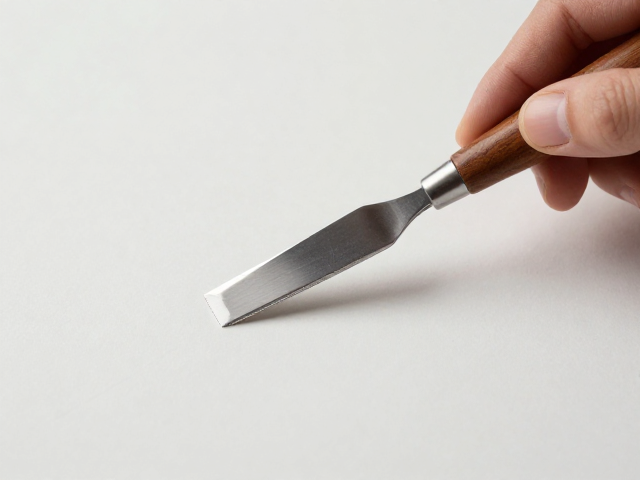
线条转折与轮廓修整的实操技巧
轮廓修整的核心在于对型体的空间理解,修坯并非简单的减法操作,而是对体积与空间的重塑。在处理转折处时,需先确定转折线的准确位置,刀刃应严格贴合预想的转折线,由上至下或由内至外一次性成型,避免反复修改导致线条毛糙。对于外轮廓的弧度,刀刃应始终与坯体表面保持垂直或微倾,通过手腕的旋转带动刀刃划过,形成均匀一致的曲面。内轮廓的处理则更为精细,需将刀刃侧立,利用刃口的侧面轻轻刮去多余泥料,注意刀尖不可深入死角,以免破坏结构强度。
线条的清晰度往往取决于坯体的含水率与刀刃的锋利度。当刀刃足够锋利时,切下的泥片薄如蝉翼,线条边缘自然整齐,无需额外修饰。若发现线条边缘出现毛边或断裂,通常是刀刃变钝或坯体含水率不均所致。此时应检查刀刃状态,必要时进行打磨维护,同时观察坯体表面是否有因干燥不均产生的裂纹,若有需先进行修补处理。在表现自然流畅的线条时,运刀的连贯性至关重要,避免在转折处停顿或重复刻画,一气呵成的运刀轨迹能形成具有生命力的线条,使作品整体气韵更加贯通。
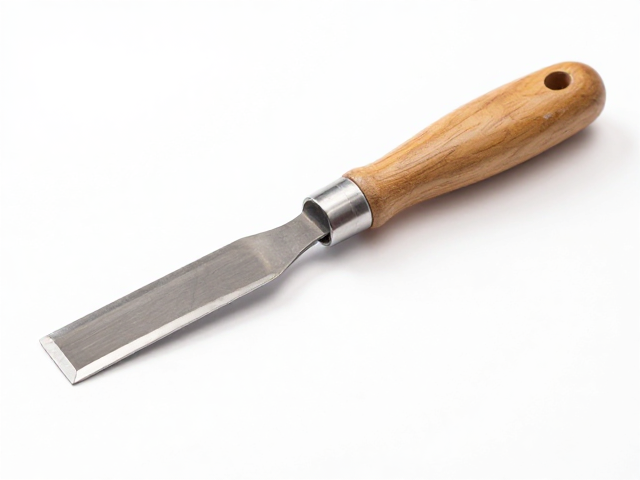
日常保养与存放规范
修坯刀的保养直接影响其使用寿命和修坯效果,使用后应立即用清水冲洗干净,特别是对于高碳钢刀具,残留的泥浆和水分会加速氧化生锈。清洗时切忌使用钢丝球等硬质工具刷洗刀刃,以免破坏刃口微观结构,影响锋利度。清洗后用软布擦干水分,置于通风干燥处自然晾干,避免阳光直射导致木质刀柄变形或开裂。对于长期不用的刀具,可在刃口涂抹少量防锈油,以保持金属表面的稳定性。
存放时应使用刀套或专用刀架,避免刀具与其他金属器物相互碰撞导致刃口崩缺。若刀刃出现轻微钝化,可使用磨刀石进行修复,磨刀时需保持固定的角度,均匀施力,逐步恢复刃口的锋利度。对于严重磨损或变形的刀具,不建议强行修复,应及时更换,以免因刀具状态不佳导致修坯失败或损坏作品。定期检查刀柄与刀身的连接部位,确保无松动现象,一旦发现异常,应立即进行紧固或维修,以保障操作安全。