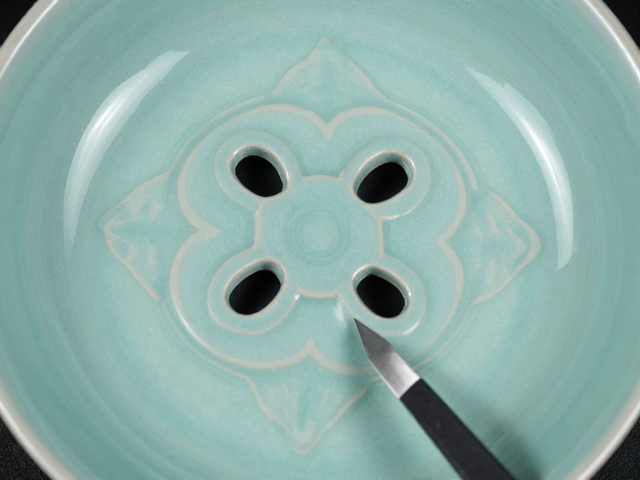
刻花刀法与釉层互动的微观机制
龙泉青瓷的刻花工艺并非简单的表面修饰,而是泥胎与釉料在高温下发生物理与化学变化的复杂过程。工匠使用特制的刻刀在半干的坯体上进行运刀,刀锋切入的深度直接决定了最终成品的立体感。在微观视角下,刻痕两侧的釉层在烧制过程中会发生流动与堆积,较深的刻线处釉层较薄,呈现出深浅不一的青色层次,而较浅处釉层增厚,色泽更为温润。这种由刀法控制的釉层厚度差异,构成了龙泉青瓷独特的视觉韵律,使得静态的器物表面拥有类似水墨画般的流动感。
刻绘过程中的力度控制是维持结构稳固性的关键变量。过重的刀压可能导致坯体局部应力集中,在干燥或烧制阶段引发隐性裂纹;过轻则无法形成有效的釉层对比,削弱艺术表现力。传统工艺中,工匠通常采用“半刀半磨”的手法,即刀锋一侧切入坯体,另一侧留出台面,这种倾斜的切面在烧成后能更好地承接光线,增强立体感。同时,刻痕边缘的微观平整度会影响釉料的附着状态,光滑的过渡面有助于釉面在冷却过程中形成均匀的玻璃相结构,从而提升表层的机械强度。
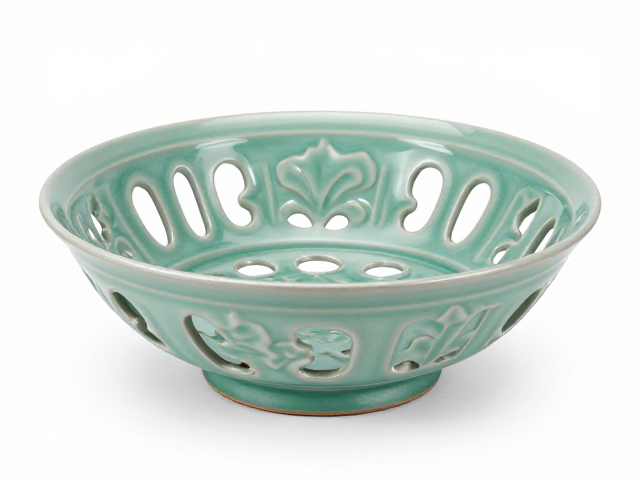
镂空结构的力学支撑与空间平衡
镂空工艺在龙泉青瓷中常被用于瓶、炉等器物的颈部或腹部,其核心难点在于在去除多余泥料后,仍需保持器物整体的结构完整性。镂空处的壁厚通常控制在极薄的范围,这对泥料的可塑性及干燥过程中的水分蒸发速率提出了极高要求。在实际制作中,工匠需计算镂空区域与实体区域的受力分布,通过保留关键的连接点(即“桥接”部分)来分散外部应力。这些连接点并非随意分布,而是依据器物的几何形态和重心位置进行精密计算,确保在承受轻微外力时,应力不会集中在单一薄弱点导致断裂。
细节处理上,镂空边缘的打磨与修整是稳固性的重要保障。粗糙的边缘容易成为应力集中的起点,因此在刻绘完成后,工匠会使用细密的工具对镂空内壁进行修整,消除因切割产生的微裂纹和毛刺。这种预处理步骤能有效提升坯体在高温下的抗变形能力。此外,镂空图案的排列密度也影响着结构稳定性,过于密集的镂空会降低材料的有效承载面积,因此设计时需遵循疏密有致的原则,利用实体部分的刚性来支撑镂空部分的柔性,形成刚柔并济的结构体系。
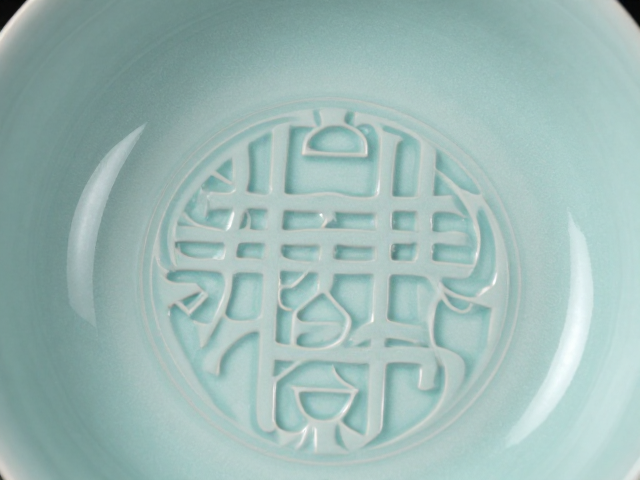
刻绘细节与烧成变形的协同控制
烧制过程中的温度曲线对刻花与镂空结构的最终形态有着决定性影响。在氧化气氛下,随着温度升至1200摄氏度以上,坯体开始烧结,此时刻痕处的釉料熔融流动会进一步重塑表面细节。若升温速率过快,釉料剧烈流动可能导致刻线模糊,甚至因气体排出不畅而在镂空处形成气泡或塌陷。因此,精确控温是保持刻绘清晰度和结构稳固的前提。工匠需根据泥料配方和釉料特性,调整升温阶段,特别是在临界温度区间,减缓升温速度,使釉料缓慢流动,既保留了刻花的锐利线条,又避免了结构因热应力不均而受损。
冷却阶段同样至关重要。快速冷却可能导致釉面与胎体之间产生较大的热应力,进而引发隐裂,特别是在镂空这种薄壁区域,应力集中现象更为明显。缓慢的冷却过程允许釉层和胎体逐步释放内部应力,保持结构的完整性。在实际操作中,窑炉的冷却制度需经过长期测试与调整,以确保不同厚度、不同镂空密度的区域都能均匀冷却。这种对热过程的精细管理,使得龙泉青瓷在经历高温洗礼后,依然能保持刻绘的精致与结构的稳固,展现出历经千年而不朽的工艺魅力。