哑光釉面模压成型的核心工艺逻辑
哑光釉面模压成型技术的核心在于对釉料微观结构与模具表面状态的精准控制,这直接决定了成品表面的漫反射效果。在模压过程中,坯体与釉层的接触面并非完全平滑,而是通过模具内壁的特定纹理或釉料中添加的消光剂(如二氧化硅、氧化铝微粉)来形成无数微小的凹凸结构。当光线照射至表面时,这些微观结构会向不同方向散射光线,从而削弱镜面反射,呈现出柔和、内敛的哑光质感。这一过程要求釉料的熔融温度与坯体的烧结温度高度匹配,若釉面过熔,微观结构塌陷,表面便会趋向光亮;若熔融不足,釉面则可能出现粗糙、颗粒感过重的问题,影响整体美观与触感。
模压成型过程中的压力分布与脱模时机也是影响哑光效果的关键变量。高压有助于坯体致密成型,但过大的压力可能导致釉层被过度挤压至模具纹理深处,造成表面光泽度不均。在实际生产中,通常需要根据釉料的粘度特性调整压头行程与保压时间。此外,脱模时的润滑处理也至关重要,不当的脱模剂残留或脱模动作过快,极易在表面留下细微的划痕或粘连痕迹,破坏哑光表面的完整性。因此,工艺参数的精细化调控,是确保哑光釉面均匀、稳定成型的基础。
表面磨损的成因分析与物理特性
哑光釉面虽然视觉上低调,但其表面微观结构的脆弱性使得其在日常使用中极易因摩擦而受损。常见的磨损主要源于硬质颗粒(如灰尘中的石英、砂砾)在物体移动过程中对釉面的刮擦,以及清洁工具(如粗糙的百洁布、钢丝球)造成的机械性损伤。由于哑光表面缺乏高光亮釉面的致密玻璃相保护,其耐磨性通常低于亮光釉面,长期的摩擦会导致微观凹凸结构被磨平,进而使局部区域出现“发亮”现象,破坏整体的哑光一致性。这种磨损不仅影响美观,还可能增加表面的吸附能力,使污渍更容易渗入微孔,导致清洁困难。
除了物理摩擦,化学腐蚀也是导致哑光釉面外观劣化的重要因素。强酸、强碱或高浓度清洁剂会与釉面中的金属氧化物发生反应,侵蚀表面结构,导致哑光效果失真或出现斑驳。特别是在厨房、浴室等高频使用区域,油烟、水垢及清洁剂残留若未及时清理,会逐渐侵蚀釉面,形成永久性污损。此外,温度骤变引起的热应力也可能导致釉面产生微裂纹,这些细微裂纹在光线折射下表现为视觉上的瑕疵,进一步降低了表面的质感与耐用性。理解这些磨损机制,有助于在后续修复中采取针对性的措施。
轻微磨损与划痕的修复策略
对于浅表性的哑光磨损或细微划痕,修复的核心在于重新构建表面的微观粗糙度,而非简单填补。一种有效的物理修复方法是使用高目数(如1000-2000目)的金刚石研磨膏或专用哑光抛光垫进行局部打磨。操作时需保持均匀的压力与移动轨迹,避免局部过度抛光导致光泽度不均。研磨过程中需配合冷却液,防止高温损伤釉面结构。打磨后,表面会呈现均匀的雾面效果,需仔细清洁残留研磨剂,以恢复其原始的漫反射特性。此方法适用于小面积、浅层损伤,对操作技巧要求较高,需严格控制研磨深度。
若磨损区域较大或伴随轻微污渍渗透,可采用化学清洗与表面重构相结合的方法。使用中性pH值的专用清洁剂配合软质纤维布进行深度清洁,去除嵌入微孔的污垢。对于因污渍导致的哑光效果改变,可尝试使用温和的酸性或碱性清洗剂(需根据釉面成分选择,避免腐蚀)进行短时处理,随后立即用清水冲洗并擦干。若表面已出现明显的“发亮”区域,在清洁后仍需通过上述物理打磨方式,重新制造微观粗糙结构,以统一整体光泽度。修复过程中,应始终遵循“由轻到重”的原则,优先尝试无损或微损方法,避免对釉面造成二次伤害。
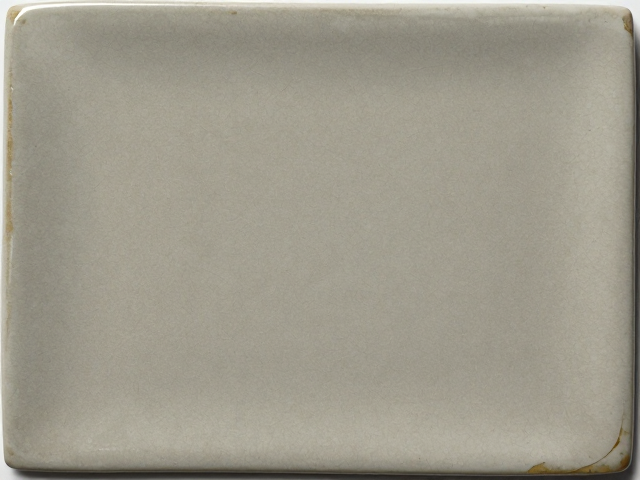
严重损伤与痕迹处理的难点突破
当哑光釉面遭受深度划痕、磕碰掉瓷或大面积磨损时,简单的表面修复已难以奏效,需考虑更复杂的填补与重构工艺。对于小面积的掉瓷或深坑,可使用与釉面颜色、光泽度相近的专用修补剂进行填充。修补剂的选择至关重要,需确保其固化后的收缩率、硬度及反光特性与原釉面匹配。填充后,需通过精细打磨使修补区域与原表面平齐,并进一步通过哑光抛光技术处理修补点,使其在视觉上与原表面融合。此过程对材料性能与施工精度要求极高,需多次尝试以达到最佳效果。
对于大面积严重损伤或结构性损坏,表面修复往往无法恢复其原始质感与强度,此时需评估是否需要进行整体翻新或更换。若选择翻新,需彻底清除原有釉面或受损层,重新进行施釉与烧制(若条件允许)或采用高性能涂层覆盖。涂层需具备优异的耐磨性、耐化学性及特定的哑光外观,以替代原有釉面功能。在处理过程中,需特别注意新旧材料之间的附着力问题,确保涂层长期稳定,避免剥落。此外,修复后的表面需经过严格的性能测试,包括耐磨性、耐污性及光泽度均匀性检查,以确保其满足使用要求。