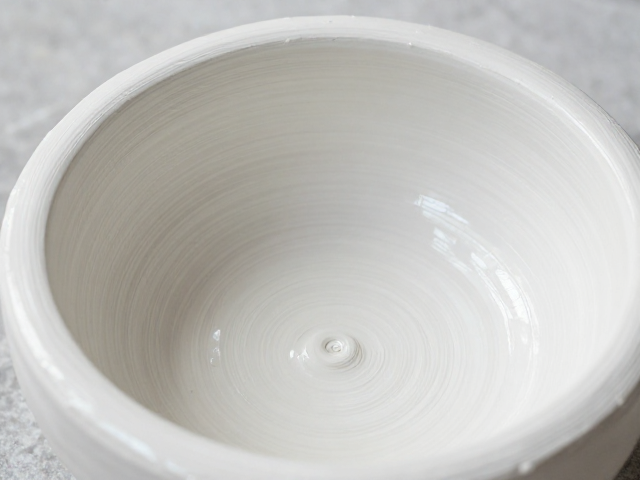
高白泥坯的微观结构与光学基础
高白泥坯之所以能成为高白度陶瓷的基石,核心在于其原料中氧化铁(Fe2O3)和氧化钛(TiO2)含量被严格控制在极低水平,通常要求Fe2O3低于0.3%,TiO2低于0.1%。这种低铁低钛的特性直接决定了坯体在高温烧结后不会产生因铁元素显色导致的灰暗色调。在微观层面,高白泥经过精细研磨和除铁处理,颗粒分布均匀,烧结过程中形成的玻璃相与晶体结构结合紧密,减少了光线在坯体内部的散射和吸收。
坯体的致密度直接影响光线的反射率。当坯体烧结至完全致密状态时,表面形成的致密玻璃层能够像镜面一样反射光线,而内部均匀的晶体结构则减少了漫反射。这种物理特性使得坯体本身呈现出一种温润且明亮的白色基底。若坯体存在气孔或杂质,光线会在这些缺陷处发生散射,导致视觉上的灰暗或发黄。因此,高白泥坯的预处理工艺,包括淘洗、磁选和真空练泥,是确保最终白度表现的关键前置条件。
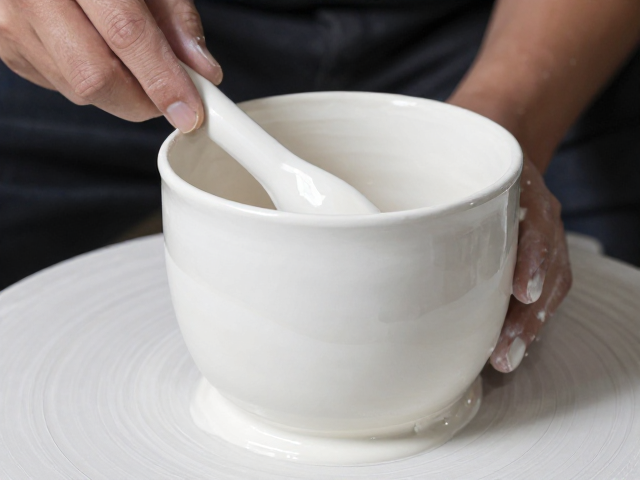
蘸釉工艺对釉层厚度与均匀性的调控
蘸釉工艺相较于喷釉或淋釉,能够通过控制坯体浸入釉浆的时间和提拉速度,精确调节釉层的厚度。对于追求极致白度的陶瓷产品,釉层厚度通常控制在0.3至0.5毫米之间。过薄的釉层无法完全覆盖坯体可能存在的微小瑕疵或色差,而过厚的釉层则容易在烧成过程中产生流釉或积釉现象,导致局部颜色不均。蘸釉过程中,坯体表面的水分被多孔的坯体迅速吸收,釉料颗粒在坯体表面形成一层均匀的悬浮层,这种物理吸附作用有助于釉料在干燥过程中保持均匀分布。
釉浆的配方稳定性是蘸釉成功的关键。高白度陶瓷通常采用长石、石英、高岭土及少量助熔剂配制釉料,其中滑石或镁质原料的加入有助于降低烧成温度并提高釉面白度。在蘸釉过程中,釉浆的比重需控制在1.65-1.75g/cm³之间,以确保釉层既有一定的附着力,又不会因重力作用过快地流淌。通过多次蘸釉或控制单次蘸釉的时间,工匠可以人为干预釉层的微观结构,使其在烧成后形成更加致密、透明的釉面,从而最大限度地展现坯体的白色。
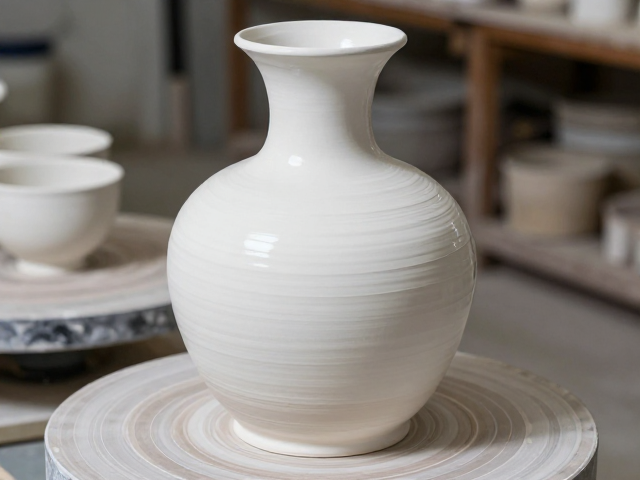
高温烧成过程中的物化反应与白度跃升
釉烧过程中的温度曲线对白度的形成起着决定性作用。在1200℃至1300℃的氧化气氛下,釉料中的矿物发生熔融反应,形成连续的玻璃相。这一过程中,坯体中的残留有机物和碳素被充分氧化排出,避免了因碳残留导致的黑点或灰斑。同时,釉料中的萤石或硼砂等助熔剂促进玻璃相的形成,使釉面更加光滑透明。透明度高意味着光线能穿透釉层,在坯体表面发生反射,再透过釉层射出,这种“透光-反射-透光”的光学路径极大地提升了视觉上的白度感知。
气氛控制是另一大核心变量。在氧化烧成过程中,充足的氧气供应确保铁元素以三价铁(Fe3+)形式存在,其着色能力远低于二价铁(Fe2+)。若窑炉内出现还原气氛,二价铁含量增加,釉面极易泛青或泛黄。此外,烧成过程中的保温阶段有助于消除釉层内部的气泡和应力,使釉面更加平整。经过高温熔融和气氛调控,釉层与坯体之间形成良好的结合界面,消除了界面散射,使得整体白度在视觉上产生显著的提升,达到“翻倍”的效果。
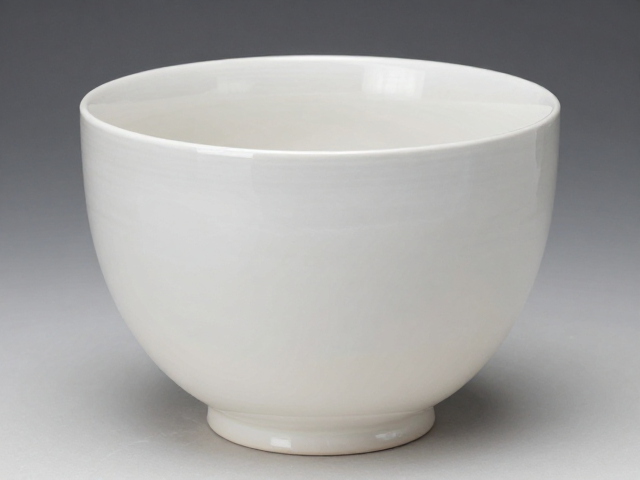
白度提升的光学原理与视觉感知
白度在视觉上并非单一的物理指标,而是光线反射与散射的综合结果。高白泥坯配蘸釉工艺实现的白度翻倍,本质上是利用了釉层的透明度和坯体的反射率的协同作用。当光线照射到釉面时,大部分光线被釉面反射,少部分进入釉层并在坯体表面反射。由于高白泥坯反射率高,且釉层透明无杂质,进入釉层的光线能被高效反射回人眼,减少了光能损失。这种光学效应使得陶瓷表面看起来比实际坯体更加明亮、纯净。
人眼对白色的感知还受到表面粗糙度的影响。蘸釉工艺形成的光滑釉面减少了漫反射,增加了镜面反射分量,使得陶瓷表面具有类似瓷器般的光泽感。在相同光照条件下,高光泽度的表面能提供更强烈的视觉冲击力,进一步强化了“白”的感知。相比之下,哑光或粗糙表面的陶瓷会散射更多光线,导致视觉上的白度降低。因此,通过优化釉料配方和烧成工艺获得高透明度、高光泽度的釉面,是实现白度视觉跃升的重要技术手段。