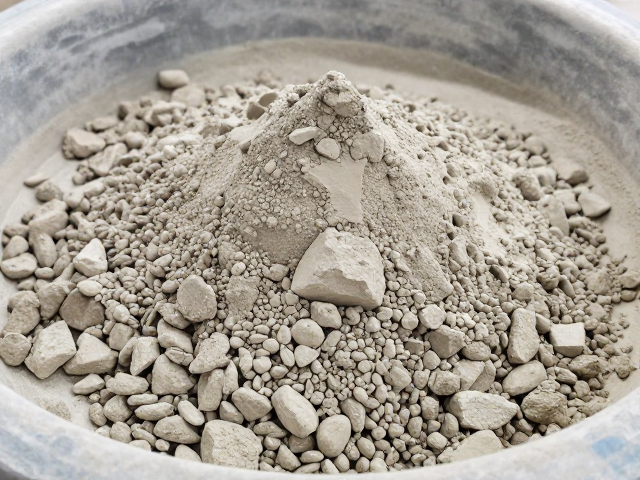
瓷土筛选的标准流程与杂质控制
瓷土原料在进入生产线前,必须经过严密的物理筛选,以去除砂粒、石英块及有机杂质。常规工艺中,振动筛的分选效率直接决定了坯体的致密度。通常采用多层筛网结构,粗筛环节使用孔径为2-5毫米的方孔筛,主要拦截大块顽石和未分解的结核;细筛环节则需通过孔径小于0.5毫米的细筛,确保原料中不含肉眼可见的颗粒。这一过程能有效降低后续研磨工序的负荷,并减少成品表面的砂眼缺陷。
筛选后的瓷土需进行严格的含水率与粒度分布检测。行业通用的粒度要求中,200目筛余量通常控制在2%至5%之间,具体数值依据陶瓷品种有所差异。例如,高档日用瓷对原料纯度要求极高,筛余量需稳定在3%左右,而建筑陶瓷或粗陶制品可适当放宽至5%-8%。通过精确控制筛分参数,能够保证后续混合与成型工序的稳定性,避免因原料不均导致的变形或开裂问题。
长石在陶瓷配方中的熔融特性与作用
长石作为陶瓷坯体中的主要熔剂,其核心功能是在高温烧成过程中形成液相,促进石英和莫来石晶体的生长,从而赋予坯体致密的结构。钾长石与钠长石在化学组成上存在显著差异,钾长石形成的液相粘度较大,烧成温度范围较宽,有利于控制坯体在高温下的变形;钠长石形成的液相粘度较小,熔融速度快,能加速烧结过程,但过快的熔融可能导致坯体软化塌陷。
在实际应用中,长石的加入量通常占坯料总量的20%至40%。这一比例并非固定不变,而是需要根据瓷土本身的可塑性及烧成温度进行动态调整。当瓷土可塑性较差时,适当增加长石比例可以改善成型性能,但过量添加会导致坯体强度下降。此外,长石中的氧化钠和氧化钾含量会影响釉面的光泽度和色泽,高钾长石有助于获得柔和的釉面效果,而高钠长石则可能使釉面更明亮,但需警惕析晶风险。
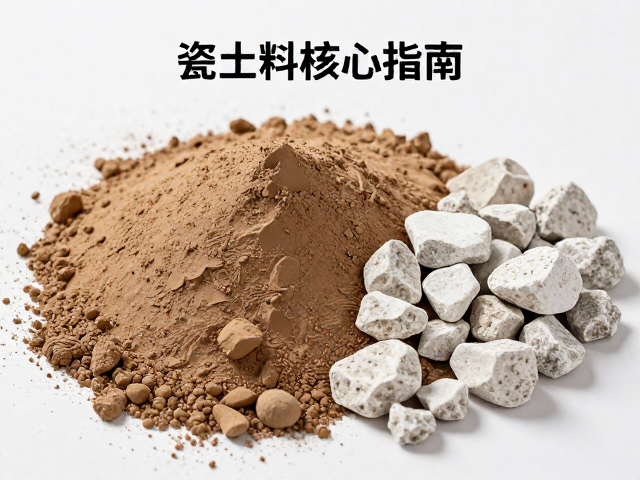
瓷土与长石配比的计算逻辑与调整
瓷土与长石的配比并非简单的重量叠加,而是基于氧化硅(SiO2)和氧化铝(Al2O3)的比例平衡。氧化铝提供骨架结构,决定坯体的硬度和耐火度;氧化硅则形成玻璃相基础。一般硬质瓷坯料中,SiO2含量维持在65%-70%,Al2O3含量在20%-25%之间。若配方中瓷土比例过高,坯体耐火度虽高,但致密化困难,易出现生烧;若长石比例过高,坯体易变形,收缩率增大,导致尺寸精度下降。
调整配比时需参考原料的化学分析报告。例如,某产地瓷土Al2O3含量为18%,长石K2O+Na2O含量为10%。若目标烧成温度为1280℃,初步计算瓷土与长石的质量比约为6:4。在实际试烧中,若发现坯体出现蠕变,应减少长石比例或引入高岭土提高骨架强度;若发现坯体气孔多、吸水率高,则需略微增加长石比例或引入助熔剂,以促进液相生成和气泡排出。这种基于化学数据的微调,是确保批次间质量稳定的关键。
混合工艺对配比效果的影响
即使原料配比精确,若混合不均,成品质量仍会波动。湿法球磨是实现瓷土与长石均匀混合的主要手段。球磨过程中,球料比、研磨时间及泥浆细度直接影响混合效果。通常要求泥浆细度达到规定标准,如200目筛余小于规定值,且泥浆密度控制在1.45-1.50 g/cm3之间。充分的研磨不仅使原料颗粒细化,还促进了不同矿物颗粒间的物理接触,为后续的高温反应奠定基础。
干燥与陈腐是混合后不可或缺的环节。喷雾干燥制粒后的坯料需经过陈腐处理,时间通常为24-72小时。陈腐过程中,水分在颗粒表面均匀分布,粘土矿物吸水膨胀,可塑性进一步提高,同时消除内应力。这一过程能显著改善成型性能,减少开裂。若跳过陈腐步骤,直接进行压制成型,坯体密度不均,烧成后极易产生色差或结构缺陷,严重影响成品率。