环氧树脂粘接前的表面预处理与基材处理
粘接界面的洁净度直接决定了环氧树脂体系的最终结合强度,任何微小的油污、氧化层或水分残留都会导致界面失效。在实际操作中,需使用无水乙醇或丙酮对残件断裂面进行彻底清洗,配合超声波清洗设备可有效去除微观孔隙中的顽固杂质,随后务必确保基材完全干燥,因为水分会与环氧树脂中的固化剂发生副反应,显著降低交联密度和力学性能。
对于多孔性或吸水性材料表面,建议采用机械打磨方式增加比表面积,通常选用120至240目砂纸进行单向打磨,形成均匀的微观粗糙结构,这有助于树脂在固化过程中产生更好的机械嵌锁效应。若基材为金属材质,还需进行去油钝化处理,防止金属离子迁移干扰树脂固化过程,对于高分子材料,有时需引入等离子处理或底涂剂以改善表面能,确保树脂能充分润湿并渗透至基材微隙中。
树脂选型与力学性能匹配策略
不同应用场景对环氧树脂的力学要求差异巨大,结构件复原需选用高模量、高抗剪强度的双酚A型或改性环氧体系,其固化后硬度通常可达 Shore D 80-95,能承受较大的静态载荷;而对于需要一定韧性以吸收冲击力的部位,则应选择经过橡胶粒子增韧的环氧配方,其断裂韧性指数通常高于常规产品,能有效防止裂纹扩展。
固化剂的选择直接影响最终产品的耐化学性和耐热性,脂环胺类固化剂通常提供较快的固化速度和优异的耐候性,而改性胺类固化剂则在低温固化能力和电绝缘性能上表现更佳。在复原过程中,需根据环境温度和湿度条件计算精确的混合比例,温度每升高10摄氏度,固化反应时间可能缩短一半,因此需严格控制环境温度在20-25摄氏度之间,以确保树脂内部应力均匀释放,避免因固化过快产生内应力导致二次开裂。
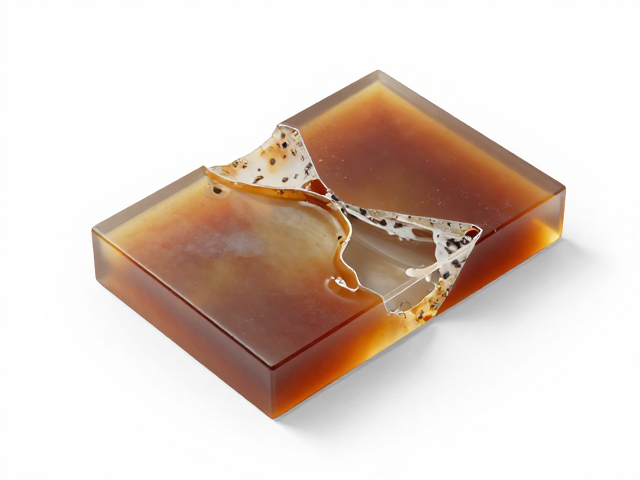
三维比例还原与几何形态修复
精准复原形体比例依赖于严密的测量与建模流程,在粘接前需使用高精度三坐标测量机或工业CT扫描残件数据,获取原始几何模型的精确坐标点,通过CAD软件对比残件与原始设计的偏差,确定需要填充和修复的具体区域及厚度。对于缺失严重的部位,可采用3D打印技术制作临时支撑结构或填充骨架,使用与基材热膨胀系数相近的材料,确保后续环氧树脂固化过程中的尺寸稳定性。
在填充环氧树脂时,需采用分层浇筑或多次刮涂的方式,每层厚度控制在5-10毫米以内,以避免因放热反应剧烈导致的气泡或变形。对于复杂曲面,可使用硅胶模具辅助成型,或在树脂中适量添加二氧化硅微粉以调节流变性能,使其能够更好地贴合复杂曲面并保持形状。固化过程中需施加轻微的压力,确保树脂与原始残件紧密贴合,消除界面间隙,同时监测固化过程中的温度变化,防止局部过热导致基材变形。
表面精修与微观细节复原
环氧树脂初步固化后,表面通常存在轻微的收缩痕或流挂,需通过逐级打磨进行修整,从600目水砂纸逐步过渡到2000目以上,期间需保持湿润以减少划痕并带走磨屑。对于需要恢复原始光泽或纹理的表面,可使用抛光膏进行镜面抛光,或使用激光雕刻技术在表面复现原始装饰性纹路,确保细节处的视觉一致性。
微观细节的复原往往涉及填补微米级的裂纹或缺损,可使用低粘度渗透型环氧胶进行真空浸渍处理,使树脂深入微隙,随后进行高温后固化以彻底消除内应力。对于色彩还原,需在树脂中添加无机颜料或色浆进行调色,并通过色差仪监测,确保修复区域与原始残件的颜色、光泽度匹配度达到视觉无缝衔接的标准,最终通过显微镜检查修复界面的结合质量,确认无气泡、脱层现象。