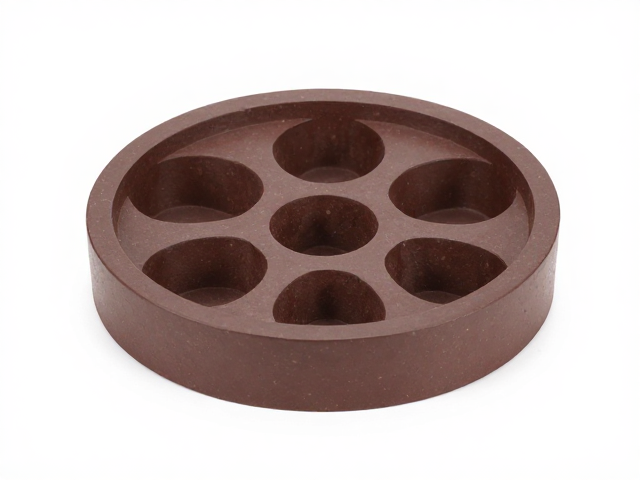
紫砂泥成型模具的材质特性与物理适配
紫砂泥料因其独特的双气孔结构和较高的可塑性,在接触不同材质的模具时会表现出显著差异。常见的成型模具多采用硅胶、树脂或金属材质,其中硅胶模具因其优异的弹性和脱模性能,成为现代紫砂工艺中较为普遍的选择。硅胶表面细腻,能最大程度保留泥料表面的原始肌理,但在处理极细部的雕刻纹路时,其弹性可能导致微小细节在脱模瞬间产生轻微形变。相比之下,硬质树脂模具硬度较高,定型效果更稳定,适合需要保持棱角分明或几何结构严谨的作品,但其对泥料的摩擦力较大,若脱模手法不当,容易在器物表面留下痕迹或导致结构受损。
金属模具通常用于标准化程度较高的批量化生产或大型器皿的粗坯定型,其导热性和刚性能够确保泥料在受力过程中的稳定性。然而,金属表面光滑且无弹性,与紫砂泥的结合紧密度极高,直接脱模风险较大,因此常需配合脱模剂或特殊的拍打、挤压手法使用。在实际操作中,泥料的含水率会直接影响模具的选择策略,含水率较高的泥料流动性好,适合填充复杂模具,但干燥收缩率大,需预留尺寸余量;含水率较低的干料则对模具的支撑力要求更高,需选用刚性较强的材质以防塌陷。
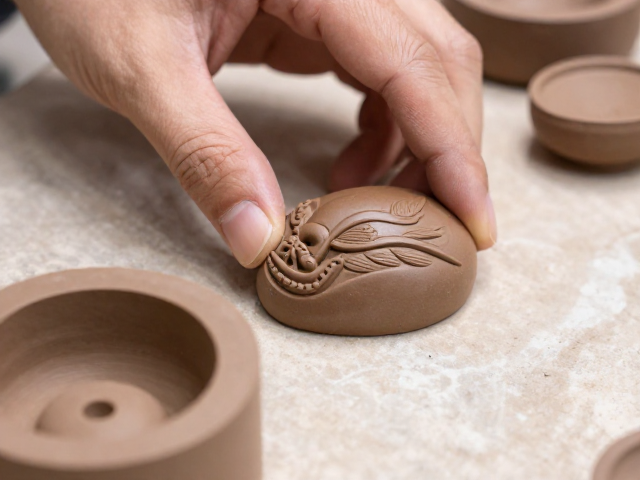
细部雕刻在模具成型中的工艺逻辑
紫砂泥料的细部雕刻并非完全依赖后期手工刻划,在模具成型阶段,模具表面的阴刻与阳刻设计直接决定了作品的基础纹理走向。工匠在制作模具时,需严格计算泥料的收缩率,通常紫砂泥在烧制过程中的线性收缩率在8%至12%之间,这一数据会直接影响模具内部雕刻深度的设定。若模具雕刻过浅,烧制后纹路可能模糊不清;若雕刻过深,泥料在收缩过程中可能因应力集中而出现开裂或断裂。因此,模具雕刻需遵循“浅刻深描”的原则,预留足够的泥料厚度以应对收缩变形。
在处理人物衣褶、花卉花瓣等复杂曲线细节时,模具的分件设计至关重要。整体式模具难以应对复杂曲面的脱模需求,易造成细节粘连或破损。采用分片式模具,将头部、躯干、四肢等部位分开成型,再通过手工接合,能显著提升细部雕刻的精准度。接合处的修整是关键步骤,需使用专用的竹刀或修坯刀,以极细的泥浆进行填补和打磨,确保不同模具成型部件之间的过渡自然流畅,避免留下明显的接痕,从而保持整体雕塑的艺术完整性。
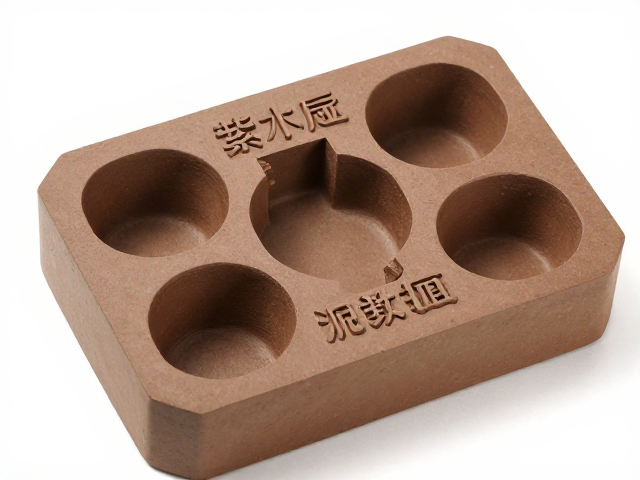
模具结构设计与脱模力学分析
模具的分片数量与接缝位置直接影响紫砂作品的结构强度与外观美感。对于对称性较高的器皿,两瓣或四瓣模具足以应对,但对于造型复杂、悬空结构较多的雕塑类作品,可能需要更多分片以分散脱模时的应力。模具接缝线的设计需避开视觉焦点区域,如器物的正面中心或人物面部,通常隐藏在衣纹褶皱、器物底座或背部等不易察觉的位置。此外,模具内部的排气槽设计不可忽视,它能防止泥料填充时包裹空气,导致成型后出现气泡或空洞,尤其在制作厚壁器皿时,严密的排气设计能显著提升成品率。
脱模过程中的力学控制是保证细部雕刻完整性的核心环节。脱模并非简单的向外拉扯,而是需要结合旋转、倾斜及轻柔敲击等多种动作,逐步释放模具与泥料之间的吸附力。对于带有精细浮雕的模具,脱模初期应保持模具与泥料的相对静止,待泥料与模具表面形成微小间隙后,再缓慢分离。操作时需佩戴手套或使用脱模布,避免手指直接接触未干泥料表面造成污染或压痕。对于极易粘连的细部,可使用压缩空气辅助脱模,通过气流间隙破坏真空吸附,减少物理接触带来的损伤风险。
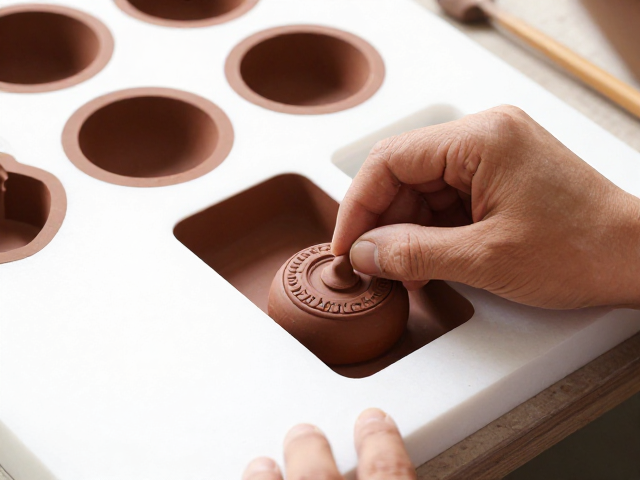
模具维护与长期使用的稳定性
模具的清洁与保养直接影响紫砂作品的表面质感与模具的使用寿命。硅胶或树脂模具在使用后,需立即用清水冲洗,去除残留泥屑,严禁使用强酸强碱清洁剂,以免腐蚀模具表面导致纹理模糊或材质老化。对于带有复杂雕刻的模具,建议使用软毛刷轻轻清理缝隙中的泥料,确保每一处细节保持清晰锐利。存放时,模具应置于干燥、无尘的环境中,避免重压导致变形,特别是硅胶模具,长期堆叠可能引起永久性压痕,影响后续成型的精度。
随着使用次数的增加,模具表面可能会出现细微磨损或划痕,这会直接影响紫砂作品的光洁度。对于轻微磨损,可通过专用修复剂进行填补和平整处理,恢复其原始纹理深度。对于严重磨损或变形无法修复的模具,应及时报废,避免继续使用导致批量性次品。建立严密的模具使用记录,标记每个模具的成型次数、适用泥料类型及特殊注意事项,有助于工匠根据模具状态灵活调整工艺参数,确保每一件紫砂作品都能达到预期的艺术效果与物理标准。