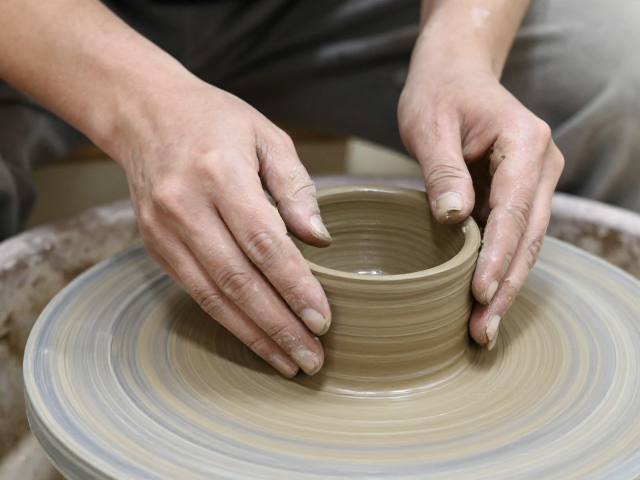
泥料含水率的物理特性与临界点判断
泥坯制作中,含水率是决定可塑性与干燥收缩率的核心变量,通常控制在12%至18%之间能获得最佳的成型与修型效果。水分在泥料中扮演着润滑剂的角色,它包裹在粘土颗粒表面形成水膜,削弱颗粒间的摩擦力,使泥料具备在外力作用下发生形变而不破裂的能力。当含水率低于临界值,泥料变硬发脆,修型时极易出现崩角或断裂;若含水率过高,泥料则过于粘稠,缺乏支撑力,修型刀具难以切入,表面容易产生粘刀和拖拽痕迹,导致轮廓线条模糊不清。
判断含水率并非依赖单一数据,而是需要结合环境温湿度与泥料状态进行综合感知。经验丰富的制作者通常通过手感测试,将泥料揉捏后观察其表面光泽度与粘性。理想的修型泥料表面应呈现哑光质感,手指按压会有轻微回弹,且不会粘附皮肤。此外,静置法也是一种常用的验证手段,将泥团静置片刻后观察其表面是否出现细微裂纹或渗水现象,若有渗水则说明含水率过高,需经过真空练泥或摊晾处理;若表面迅速发白干裂,则需加入适量软水重新揉匀,直至达到内外水分均匀的状态。
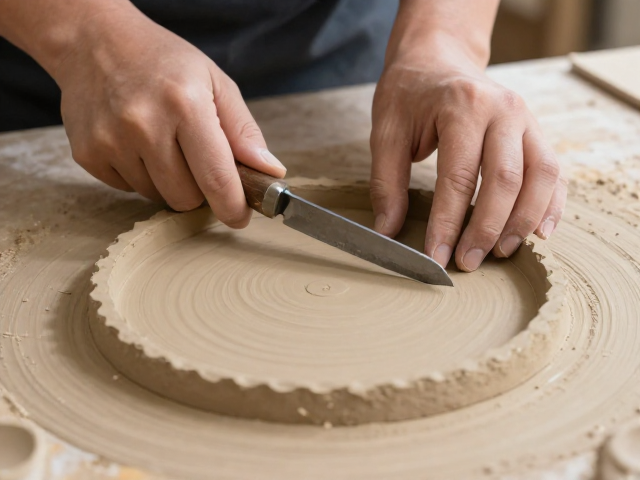
修型阶段的含水率微调与刀具配合
在轮廓修型的具体操作中,含水率的控制需要比揉泥阶段更为精准,通常建议将泥坯表面含水率维持在10%至12%左右,以便刀具能切出锋利的边缘。修型过程中,刀具与泥料的摩擦会产生热量,加速表面水分蒸发,因此需要根据修型的进度动态调整。对于大面积平面的修整,泥料需相对干燥一些,以减少刀具推进时的阻力,确保线条平直;而对于细节雕刻或曲面过渡,泥料需保持稍高的湿润度,以防止局部应力集中导致开裂。
刀具的选择与含水率存在严密的对应关系。金属修型刀适用于含水率较低的泥坯,能切入较深的层次,塑造硬朗的几何轮廓;而硅胶或橡胶刮刀则适用于含水率稍高的泥坯,主要用于表面找平和柔和过渡,避免破坏泥料结构。在实际操作中,若发现修型时泥屑呈粉末状掉落,说明泥料过干,应立即用喷雾器均匀喷洒细密水雾,并等待片刻让水分渗透后再继续操作;若泥屑呈团状粘连,则需加快修型速度,或暂停操作让表面水分自然挥发,必要时可使用干布吸去表面多余水分。
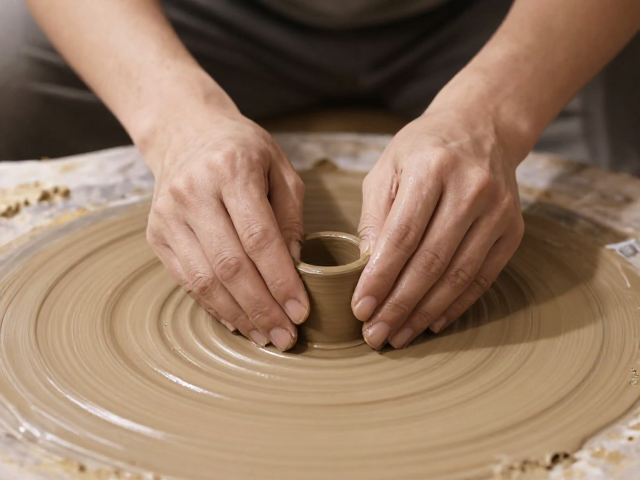
环境湿度对修型稳定性的影响机制
空气相对湿度是影响泥坯含水率变化的从属变量,尤其在开放式工作室中,环境湿度的波动会直接改变泥坯表面的干燥速率。在干燥季节或低湿度环境下,泥坯表面水分蒸发迅速,内外含水率梯度增大,极易导致修型过程中因表面硬化与内部湿润产生的应力差引发开裂。此时,修型动作需更加轻柔快速,避免反复刮擦同一区域,以免破坏表面已经形成的硬化层。相反,在高湿度环境下,泥坯表面干燥缓慢,泥料保持较长时间的可塑性,修型时需注重刀具的清洁,防止湿泥粘刀影响轮廓精度。
为了维持修型过程中的含水率稳定,工作室应配备温湿度计进行实时监控,理想的环境温度保持在20-25摄氏度,相对湿度控制在50%-60%之间。若环境过于干燥,可在工作台旁放置盛水容器或使用加湿器,或在泥坯周围设置透明保湿罩,减缓水分流失。对于大型泥坯,由于其表面积与体积比例较大,水分蒸发更为显著,修型时应采用分段作业的方式,先完成主体轮廓,再对细节进行修饰,每完成一部分后及时用湿布覆盖未修型区域,确保整体含水率分布均匀,避免局部干燥过快导致的变形或开裂。