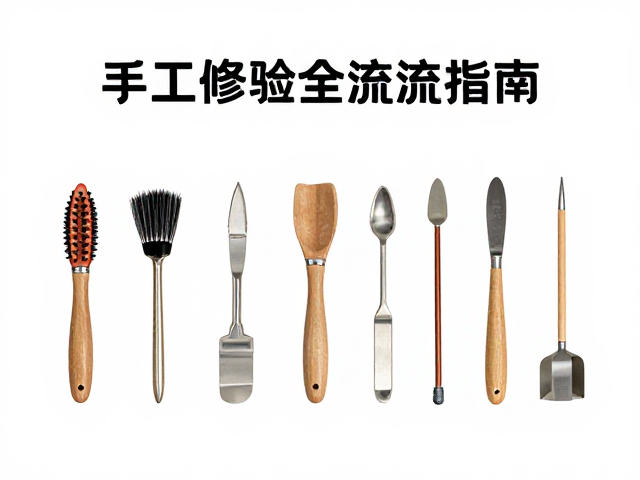
手工摆件修坯核心工具选型逻辑
修坯环节决定了摆件的最终形态精度与表面质感,工具的选择需严格匹配泥料特性与工艺阶段。对于陶土或瓷土材质的半成品,修坯刀通常采用高碳钢或不锈钢材质,刀头宽度从3毫米到15毫米不等,宽刀用于去除大面积余料,窄刀则用于处理转角与细节线条。刀柄多选用硬木或工程塑料,需具备防滑纹理以确保手部发力时的稳定性。在挑选时,需观察刀刃开口的对称性,确保无肉眼可见的崩口或卷刃,这直接影响修坯时的连贯性与成品表面的平整度。
除了常规修坯刀,环形刮刀与海绵擦是提升表面光洁度的关键辅助工具。环形刮刀适用于圆柱形或碗状结构的内壁修整,其弧度需与器物内径形成微小间隙,通过旋转施压去除泥屑。海绵擦则用于去除修坯后残留的细微泥浆,建议选用密度适中、吸水性强且不掉屑的天然海绵或高品质聚氨酯海绵。工具的清洁与干燥是延长使用寿命的前提,每次使用后立即清洗并置于通风处晾干,避免金属部件因潮湿生锈或海绵因霉菌滋生而变质。
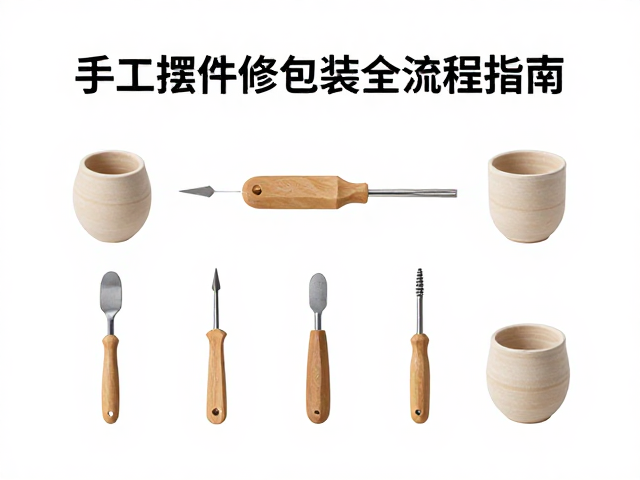
修坯过程中的标准化操作规范
修坯作业应在稳固的工作台上进行,坯体需通过吸盘或专用夹具固定,防止因受力不均导致变形或开裂。操作时,修坯刀应与坯体表面保持适当角度,通常控制在30至45度之间,利用刀刃前端进行切削,而非用刀背推压。对于较厚的坯体,应分层多次修薄,每次去除的泥层厚度控制在1-2毫米,避免一次性去除过多导致坯体强度不足或应力集中引发断裂。修坯过程中需保持手部动作平稳,力度均匀,遇到坚硬处或杂质需减缓速度,观察泥料状态变化。
修坯后的表面处理是提升成品档次的重要环节,需使用细砂纸或抛光块对坯体表面进行轻微打磨,去除修坯刀痕。打磨顺序通常从粗到细,先用120-180目砂纸去除明显瑕疵,再使用400-800目砂纸进行精细抛光。对于多孔性较强的陶土,打磨后可涂抹少量稀释的泥浆进行填补,干燥后再进行二次抛光,以获得更致密的表面。整个过程需定期清理坯体表面的粉尘,防止粉尘颗粒在后续施釉或组装过程中造成表面缺陷。
质检流程中的关键控制点
质检环节需建立严密的视觉与触觉检查标准,重点关注坯体的完整性与尺寸精度。首先检查坯体表面是否存在裂纹、气泡、砂眼或杂质嵌入,这些缺陷在烧制后极易扩大导致成品报废。使用放大镜观察细微裂纹,特别是转角和接缝处,确保无隐性损伤。尺寸测量需使用游标卡尺或专用量规,对关键部位如底座直径、高度、壁厚进行多点测量,误差范围应控制在±0.5毫米以内,以确保后续组装或摆放的稳定性。
结构强度测试是质检中不可忽视的一环,对于具有一定悬空或薄壁结构的摆件,需进行轻微的敲击测试,通过声音判断内部是否有空洞或分层。对于组合式摆件,需检查各部件连接处的吻合度,确保无过大缝隙或错位。此外,还需检查坯体底部是否平整,放置于水平玻璃板上观察是否有晃动,不平的底座会影响摆件的稳定性。所有质检数据需记录在案,不合格品需明确标注缺陷类型及位置,以便追溯生产环节的问题根源。
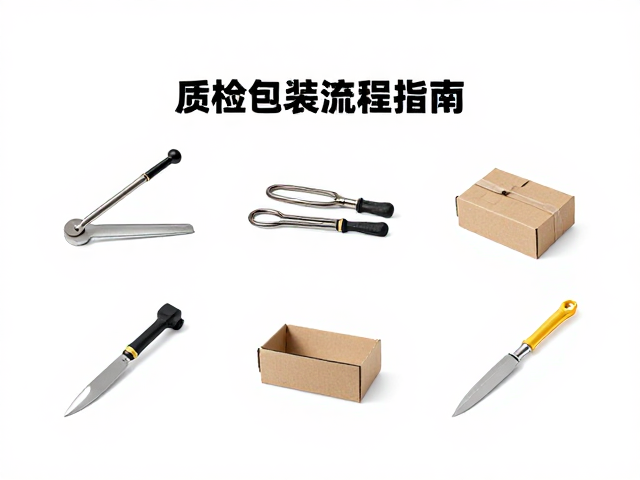
包装与防护的全流程管理
包装前需对成品进行彻底清洁,使用软毛刷清除表面灰尘,再用无绒布擦拭干净,确保无指纹、油污或水渍残留。对于易碎或表面精细的摆件,需先进行单层防护,使用无酸薄纸或软棉布包裹,避免直接接触包装材料造成划痕。对于多部件组合的摆件,各部件应单独包装后再放入内盒,防止运输过程中相互碰撞产生摩擦损伤。包装材料需具备防潮、防震性能,内部填充物应选用气泡膜、珍珠棉或发泡胶,填充紧密无空隙,确保摆件在盒内固定不动。
外包装需选用坚固耐压的纸箱,纸箱厚度建议不低于3mm瓦楞纸板,并在箱体外部清晰标注“易碎品”、“向上”、“防潮”等标识。箱体封口需使用高强度胶带进行“工”字形或“H”形加固,确保运输过程中箱体不开裂或脱胶。对于高价值或特殊造型的摆件,可增设定制木架或泡沫内托,进一步提升防护等级。包装完成后,需进行跌落测试验证防护效果,确保在常规物流条件下无破损风险,同时记录包装批次与日期,便于后续质量追踪。