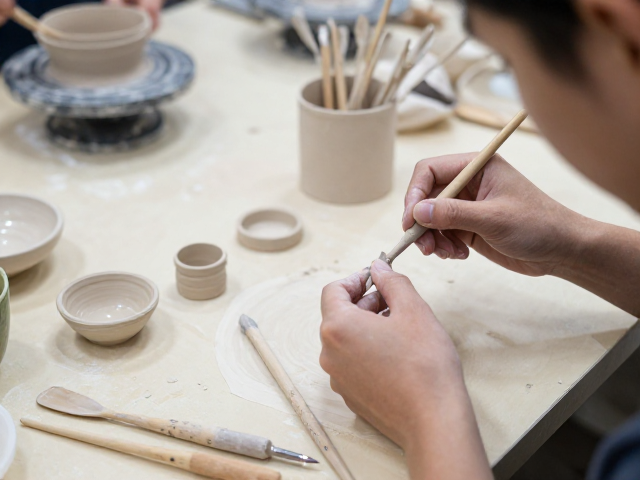
雕刻套件的核心组件与基础功能解析
陶艺雕刻并非单纯依靠一把刻刀完成,而是需要不同形状与材质的工具组合配合。常见的入门级雕刻套件通常包含平口刀、三角刀、圆头刀以及刮刀等基础型号。平口刀主要用于剔除大块泥料和修整平面,其刀刃宽度多在10至20毫米之间,适合处理大面积的减薄工作;三角刀则用于刻画线条、纹理以及表现毛发或织物褶皱,刀刃角度通常保持在60到90度,能提供清晰的锐利边缘;圆头刀用于制作圆润的过渡面或点状肌理,避免作品表面出现生硬的尖角;刮刀则用于在雕刻过程中清理碎屑或初步打磨表面。
工具的材质选择直接影响雕刻的手感与耐用度。市面上常见的雕刻刀多为高碳钢或不锈钢材质,高碳钢硬度较高,保持锋利度时间长,但防锈能力相对较弱,使用后需及时擦干保养;不锈钢材质防锈性能优异,手感相对轻盈,适合初学者进行精细操作。部分专业套件中还可能配备木质或竹制的手柄,这种设计有助于减少长时间握持带来的疲劳感,同时木质手柄与陶泥接触时的阻尼感能提供更好的操控稳定性。
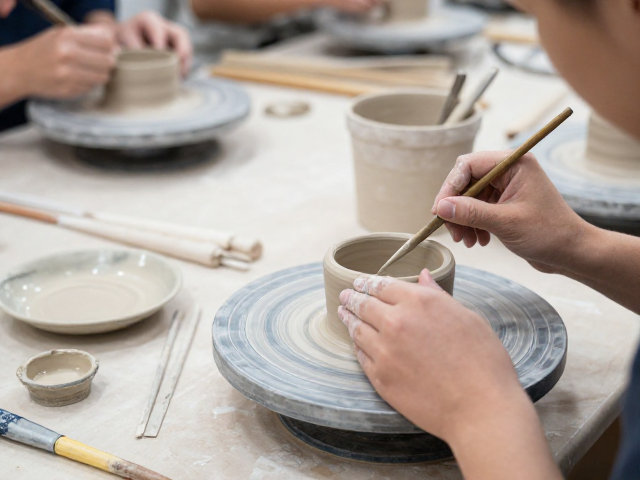
泥料预处理与雕刻前的关键步骤
在拿起刻刀之前,泥料的状态决定了雕刻的成败。陶土在经过揉泥后,需要经历一个关键的“回软”或等一等阶段,使内部水分分布均匀,消除揉泥产生的内应力。如果泥料过湿,雕刻时容易塌陷变形,线条模糊;如果泥料过干,则容易开裂或崩边。理想的雕刻时机通常是在泥料处于皮革硬度阶段,即用手指轻压表面能留下轻微凹痕,但不会粘手,此时泥料既有一定的支撑力,又具备可塑性。
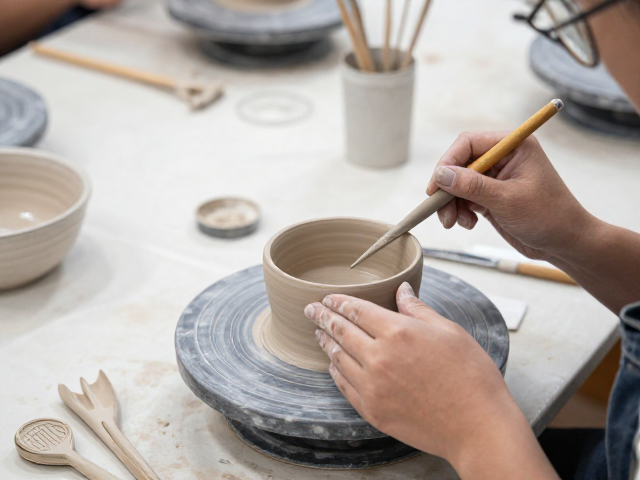
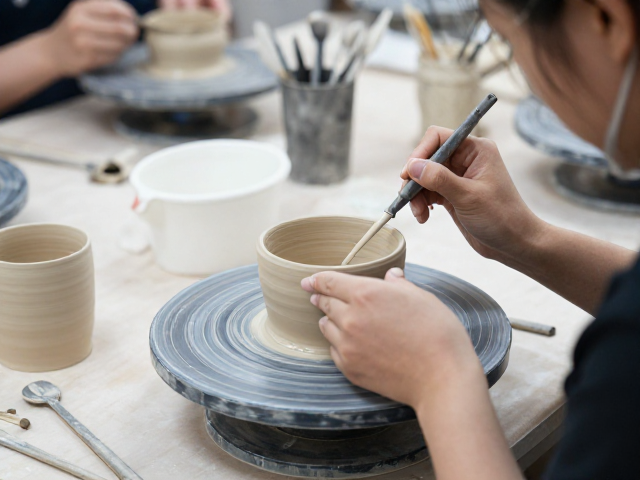
在正式雕刻前,需对泥板或坯体表面进行初步处理。使用海绵蘸取少量水,轻轻擦拭表面,去除浮尘和细微的颗粒,这有助于后续釉料的均匀附着。若进行浅浮雕创作,需先用刮刀或钝头工具在泥面上规划出行文走向,避免直接下刀导致失误。对于较厚的坯体,建议先用针状工具划分区域,逐步向内推进,这样能更好地控制雕刻的深度与层次,防止因用力过猛导致坯体受力不均而变形。
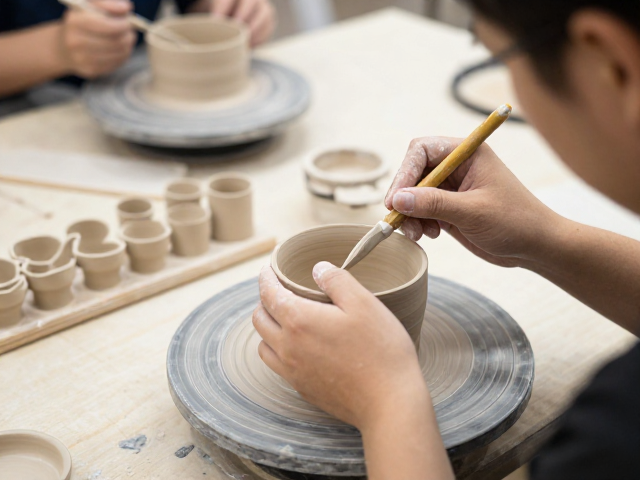
核心雕刻技法与线条表现逻辑
雕刻的核心在于“减法”艺术,即通过去除多余泥料来呈现形态。浅浮雕技法要求雕刻深度控制在坯体厚度的三分之一以内,以保持坯体的结构强度。操作时,刀具应与泥面保持适当角度,利用刀刃侧面进行推刮,而非垂直下切。对于直线线条,需手腕稳定,匀速推进;对于曲线线条,需配合手腕的旋转,保持刀刃与泥面的切线方向一致。三角刀在表现纹理时,可采用“排线法”,即平行排列的线条间距保持一致,以营造秩序感;若需表现粗糙质感,可采用点戳或乱线交错的方式。
圆头刀与平口刀在塑造体积感时扮演着重要角色。圆头刀常用于处理不同面与面之间的过渡区域,通过圆润的刮抹消除生硬的棱角,使作品线条流畅自然。平口刀则可用于制作大面积的肌理,如木纹、石纹或布纹。在制作布纹时,可先用针筒在泥面压出褶皱的走向,再用圆头刀轻轻按压褶皱底部,再用平口刀修整褶皱边缘,用三角刀刻画褶皱内部的阴影线条,从而增强立体感。不同技法需根据泥料特性灵活调整力度,力度过大易伤坯体,力度过小则肌理不显。
施釉前的坯体处理与釉料准备
施釉前的坯体必须确保完全干燥且表面清洁。任何残留的泥浆、指纹或灰尘都会导致釉面出现针孔、缩釉或脏点。干燥的坯体吸水性强,施釉前需先用细砂纸轻轻打磨表面,去除毛刺,再用湿海绵彻底擦拭,确保无粉尘残留。对于经过雕刻的作品,需特别注意凹槽内部的清洁,可用软毛刷清理刻痕深处的碎屑,避免釉料堆积过厚导致流淌不均或堵塞细节。
釉料本身是一层玻璃质的涂层,其流动性、熔融温度和收缩率直接影响最终效果。在使用前,需将釉浆充分搅拌,确保釉料成分均匀,无沉淀分层。通过漏斗过滤釉浆,去除杂质和气泡,能保证釉面的光滑度。釉料的浓度通常用比重计测量,入门级陶艺常用的釉料比重多在1.4至1.5 g/cm³之间,具体数值需根据釉料配方和施釉方式(浸釉、浇釉、喷釉)进行调整。浓度过高易导致釉层过厚而流釉,浓度过低则釉层薄而发色不均。
常见施釉技法与操作细节
浸釉法是最基础的施釉方式,适用于形状规则且开口较大的作品。操作时将坯体垂直浸入釉浆中,保持3至5秒后取出,利用重力作用使釉料均匀附着。取出时需缓慢匀速,避免釉浆在坯体表面形成流痕。对于内部需施釉的器皿,需使用漏斗注入釉浆,轻轻摇晃使内壁均匀覆盖,再倒出多余釉浆。浸釉的关键在于控制时间,时间越长,釉层越厚,但过厚易导致开裂。
浇釉法适用于形状复杂、无法浸釉或需局部施釉的作品。将釉浆缓慢浇在坯体表面,利用釉浆的流动性覆盖整体,再用刷子轻轻涂刷,确保无遗漏。喷釉法则能获得更均匀、细腻的釉面,适合表现朦胧或渐变效果。使用喷枪时,需保持喷枪与坯体距离20至30厘米,以画圈方式均匀移动,避免局部堆积。喷釉需多次薄喷,每次间隔干燥时间,直至达到理想厚度。无论何种技法,施釉后需静置片刻,让釉层初步定型,再进行后续工序。
烧成过程中的釉面变化与风险控制
烧成是釉料从粉末转化为玻璃态的关键过程。在升温过程中,釉料中的有机物和结晶水会在200至400摄氏度阶段排出,若升温过快,易导致坯体开裂。进入600至900摄氏度阶段,坯体发生初步烧结,釉料开始软化。900至1000摄氏度左右,釉料完全熔融,形成光滑的玻璃层。不同釉料的熔融温度区间不同,需根据釉料特性设定烧成曲线。对于含铁量较高的釉料,需控制氧化气氛下的升温速率,以获得稳定的呈色。
冷却阶段同样重要。釉料在冷却过程中会发生相变,若冷却过快,釉面可能产生应力而开裂,或形成失透、无光的效果。对于需获得晶莹透亮效果的釉料,建议在高温段保持一段时间后,缓慢降温至600摄氏度左右再快速出炉。烧成过程中需监控窑炉温度,确保温度均匀。若发现釉面出现气泡、针孔或流釉过多,需调整釉料配方或烧成制度。每次烧成后,需记录温度曲线和釉面效果,以便后续优化。