釉下彩与釉上彩的核心差异
釉下彩与釉上彩最根本的区别在于装饰工序与烧制温度的结合方式。釉下彩是在成型后未施釉的素坯上进行绘画,随后覆盖一层透明釉,再经高温(通常在1200℃至1400℃之间)一次性烧成。这种工艺使得颜料被包裹在釉层之下,表面触感光滑如玻璃,图案与釉面浑然一体。常见的釉下彩品种包括青花、釉里红以及釉下五彩,其最大优势在于色彩持久稳定,耐酸碱腐蚀,且完全不含铅锌等有害物质,符合现代食品安全标准,可直接用于餐具制作。
相比之下,釉上彩是在已经烧制完成并施釉的瓷面上进行彩绘,之后需要放入窑炉中再次进行低温烘烤,温度通常在700℃至900℃之间。由于颜料直接附着在釉面之上,烧成后用手触摸能明显感觉到图案处的凹凸感。代表品种有粉彩、新彩、古彩等。釉上彩的色彩表现力极为丰富,能够呈现粉润柔和或鲜艳亮丽的视觉效果,但由于颜料暴露在外,长期摩擦或接触强酸强碱可能导致图案磨损或褪色。此外,部分传统釉上彩颜料若未经过严格的高温固化或含有过量铅镉,可能存在重金属析出风险,因此在现代规范生产中,需严格控制原料安全性。
喷釉枪的操作规范与技巧
喷釉枪是现代陶瓷制作中实现釉层均匀分布的重要工具,其基本结构包含储料罐、枪体、扳机以及雾化喷嘴。在使用前,必须将釉料进行充分过滤,去除颗粒杂质,并根据釉料的粘度调整稀释比例,通常使用水或专用稀释剂调节至类似牛奶的稠度,以确保雾化效果。将调好的釉料倒入储料罐,连接气泵,调节气压是关键步骤,一般建议初始气压设置在2.5至4.5 bar之间,具体数值需根据喷嘴孔径大小和釉料特性微调,过高的气压会导致釉料反弹和浪费,过低则雾化不均。
操作时,手持喷枪应保持与陶瓷坯体表面垂直,距离控制在15至30厘米左右。移动喷枪时需保持匀速直线运动,避免在某一点停留过久导致釉层堆积流釉。通常采用“交叉喷涂法”,即第一遍横向喷涂,第二遍纵向喷涂,以确保釉面厚度一致。对于复杂造型的器物,需适当减小气压并缩短距离,利用手腕的灵活性调整喷涂角度,确保凹陷处和边缘也能覆盖均匀。喷涂完成后,需立即用清水清洗枪体和管路,防止釉料干燥堵塞喷嘴,影响后续使用。
陶瓷工艺的全流程解析
陶瓷制作始于原料的处理,主要原料为高岭土、长石和石英。这些矿物经过破碎、研磨、淘洗和脱水,制成具有可塑性的泥料。泥料经过陈腐处理以增强其塑性,随后通过拉坯、印坯或注浆等方式成型为所需器型。成型后的坯体需在阴凉通风出自然干燥,避免阳光直射导致开裂。干燥后的素坯进入第一道高温烧制,即素烧,温度通常在900℃左右,目的是增加坯体强度,便于后续施釉和彩绘操作。
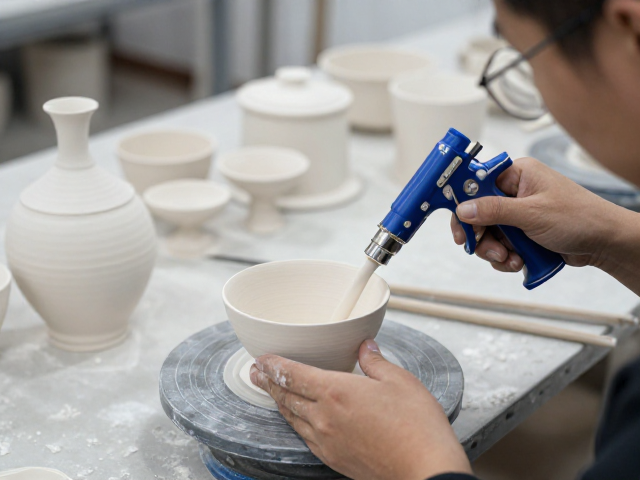
施釉环节可采用浸釉、荡釉、浇釉或喷釉等多种方式,使釉料均匀附着在坯体表面。施釉后的坯体进入窑炉进行最终烧制,即釉烧。在高温下,釉料熔融形成玻璃质层,与坯体紧密结合。对于釉下彩瓷器,彩绘在施釉前完成,一次性高温烧成;对于釉上彩瓷器,则在釉烧完成后,在釉面上绘制图案,再进行二次低温烤花。烧成后的瓷器经过冷却、检验、分级,最终成为成品。整个流程中,温湿度控制、升温曲线以及冷却速度均会直接影响成品的色泽、釉面质感及物理性能。