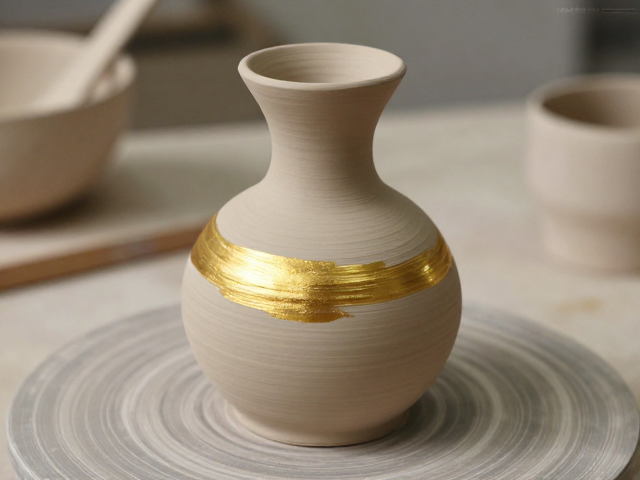
瓷土雕塑坯荡釉描金技法的核心定义与工艺渊源
瓷土雕塑坯荡釉描金是一套将雕塑造型与表面装饰高度融合的传统陶瓷装饰技艺。其核心在于利用液态釉料在雕塑坯体内部的流动特性,形成自然晕染的肌理,再辅以金彩勾勒,赋予器物华丽的视觉层次。这一技法并非单一工序,而是涵盖了从泥料处理、坯体成型、荡釉控制到高温烧成、描金修饰的完整链条。在景德镇等传统陶瓷产区,这种技法常应用于陈设瓷及艺术摆件的制作,体现了工匠对材料物理特性的极致掌控。
追溯历史脉络,荡釉技法源于对传统青白瓷及单色釉工艺的改良,旨在解决复杂曲面造型上色不均的问题。通过旋转坯体,让釉浆在重力作用下均匀附着并自然流淌,避免了传统刷釉可能留下的笔触痕迹。而描金环节则借鉴了明清时期宫廷瓷器的装饰理念,利用金料的化学稳定性,在瓷面之上进行精细描绘。两者结合,既保留了素雅含蓄的釉色美感,又增添了富丽堂皇的视觉张力,成为现代艺术陶瓷中极具辨识度的表现形式。
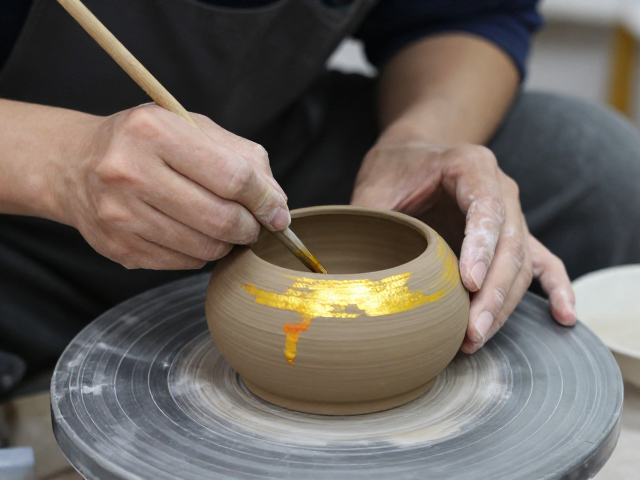
坯体制作与荡釉操作的标准化流程
坯体制作是决定最终成品质量的基础,需选用高岭土与瓷石按比例配制的优质瓷土。在雕塑过程中,坯体的厚度需保持均匀,特别是在转折与连接部位,过薄易在烧制中变形,过厚则影响釉面流动性。成型后,坯体需经过阴干处理,去除多余水分,确保坯体达到“坯硬釉不干”的状态,这是荡釉成功的关键前置条件。干燥过程中需避免阳光直射或强风,防止因水分蒸发过快导致坯体开裂。
荡釉操作对环境温湿度及釉浆浓度有严格要求。釉浆需经过严格过滤,去除杂质,调整至适宜粘度。操作时,工匠手持坯体,注入适量釉浆,缓慢旋转,使釉浆充分覆盖内壁及外壁曲面。对于镂空或复杂结构,需控制注入速度,防止釉浆堆积。荡釉时间通常控制在数十秒至数分钟之间,具体时长依据坯体吸水和釉浆特性动态调整。完成后,需将多余釉浆倒出,并在坯体底部刮去积釉,防止烧制时粘连窑具。
高温烧成与金彩材料的科学特性
烧成是釉面形成与金彩固着的决定性环节。荡釉后的坯体需经过素烧,去除有机物质,再施以最终釉料进行釉烧。釉烧温度通常控制在1280℃至1300℃之间,高温下釉料熔融成玻璃相,形成光滑致密的表面。温度波动需极小,过高会导致釉面流淌过度或变形,过低则釉面未完全玻化,影响后续描金附着力。烧成后的瓷面需冷却至室温,并仔细检查有无针孔、气泡或釉裂,确保表面平整无瑕。
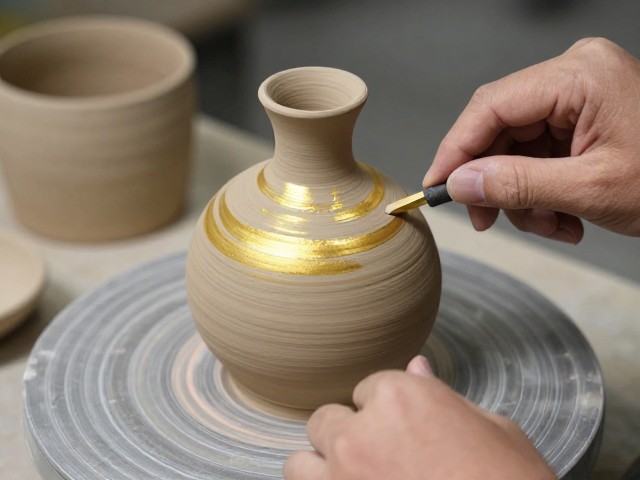
描金所用材料多为氧化金与玻璃粉、粘合剂混合而成的金水或金粉。金料在高温下会分解,金原子与瓷面结合,形成稳定的金色层。传统上,描金分为釉上彩金和釉下彩金,其中釉上描金最为常见。金料需调配至适宜稠度,既不能过稀导致晕染失控,也不能过稠导致线条呆板。金彩的呈色效果受烧成温度和时间影响极大,通常需在700℃至800℃的低温下再次烧制,使金料牢固附着于釉面,同时保持金黄色泽,避免发黑或褪色。
精细描金技法与后期修饰细节
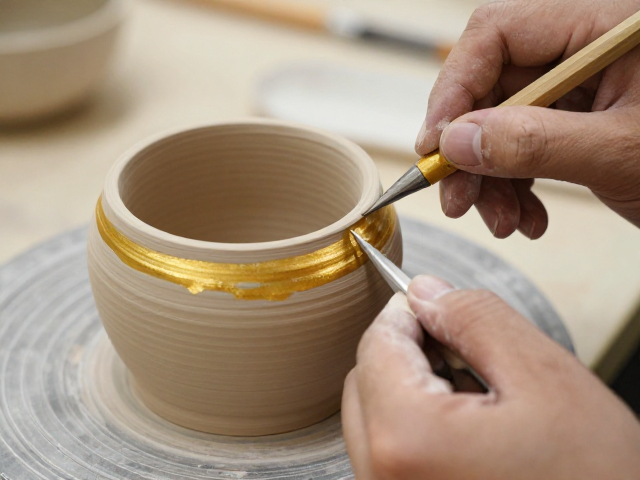
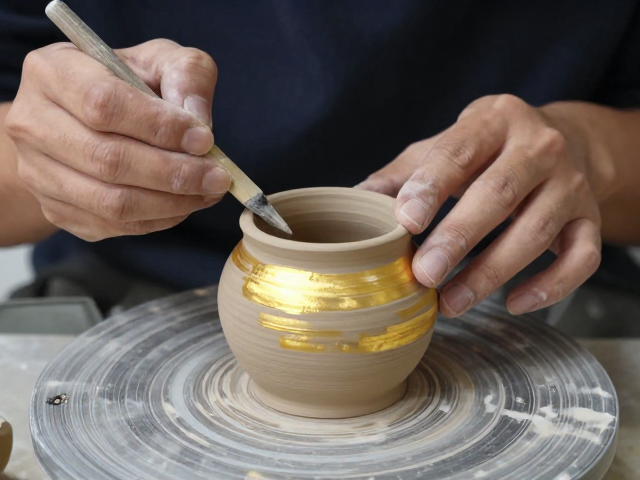
描金技法要求工匠具备极高的手绘功底,常用毛笔包括羊毫、狼毫等不同型号,以适应不同线条需求。起笔要轻,收笔要稳,线条需流畅连贯,避免断墨或积墨。在复杂图案中,需先勾勒轮廓,再进行填充或渲染。金彩的厚度需均匀,过厚易剥落,过薄则色泽暗淡。对于大面积金色覆盖,可采用“铺金”技法,使用小刷子均匀涂抹,确保金层平整无颗粒感。
后期修饰包括对金彩边缘的清理和整体光泽度的调整。烧成后,金层表面可能残留少量氧化物或污渍,需用软布轻轻擦拭,或使用专用清洁剂去除。对于需要强调立体感的部位,可采用“堆金”技法,增加金层厚度,形成浮雕效果。此外,还需检查金彩与釉面的结合情况,确保无脱落、无裂纹。成品需经过严格检验,确保金彩色泽饱满、线条清晰,釉面光洁无瑕,符合艺术陶瓷的高标准要求。
技法创新与现代审美下的应用拓展
随着现代设计理念的融入,传统坯荡釉描金技法在表现形式上不断拓展。部分创作者尝试将抽象几何图形与自然纹理结合,打破传统图案的对称布局,赋予作品更强的现代感。在釉色搭配上,不再局限于单一色系,而是通过多次荡釉或局部施釉,制造色彩渐变与对比,增强视觉冲击力。金彩的应用也从传统的装饰性线条,转向作为主体造型元素,与釉色形成虚实对比,突出雕塑的空间感。
数字化辅助工具的应用也为该技法带来了新可能。通过3D扫描技术,可精确记录坯体曲面数据,辅助计算釉浆流动路径,优化荡釉参数。虽然手工绘制仍是核心,但高精度喷绘技术可用于金彩底稿的定位,提高复杂图案的还原度。这些创新并未改变技法本质,而是通过技术手段提升效率与精度,使传统工艺更能适应现代批量生产与个性化定制的需求,拓宽了市场接受度与应用场景。
工艺质量控制与常见缺陷成因分析
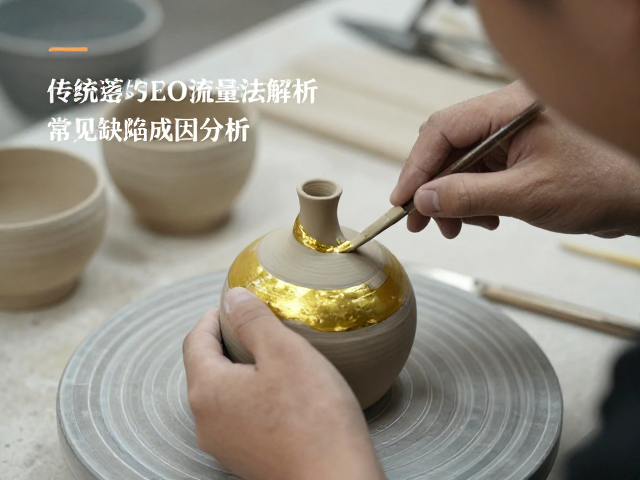
在批量制作或艺术创作中,常见缺陷包括釉面流挂、金彩脱落、色泽不均等。釉面流挂多因釉浆粘度过低或荡釉时间过长导致,需严格控制釉浆比重及操作时长。金彩脱落常因坯体表面未清洁干净或烧成温度不足引起,需确保素烧充分,釉面光滑,描金前彻底除尘。色泽不均可能与金料调配不当或烧成气氛不稳定有关,需定期检测窑炉温度曲线,确保升温速率与保温时间符合工艺规范。
此外,坯体变形也是常见问题,主要源于泥料收缩率不一致或干燥不均。需选用经过陈腐处理的泥料,确保水分均匀,干燥过程需缓慢均匀,避免急干急烧。对于大型或异形坯体,需设计合理的支撑结构,防止自重导致变形。建立完善的检测流程,对每道工序设置关键控制点,如泥料含水量、釉浆比重、烧成曲线等,通过数据化管理,降低缺陷率,提升成品一致性与稳定性。