坯体干燥阶段的含水率控制与应力释放
坯体在成型后若干燥不均匀,内部残留的水分在后续抛光过程中受热或受力不均,极易引发隐性裂纹。实际操作中,需严格监控坯体从成型到入窑前的含水率变化,通常建议将干燥后的坯体含水率控制在3%-5%之间,这一区间能最大程度减少因水分蒸发产生的收缩应力。干燥环境应保持通风且温度恒定,避免局部风速过大导致表面失水过快,形成“硬壳”而内部仍潮湿,这种内外收缩差异是后期开裂的主要诱因。
除了环境控制,坯体在干燥过程中的静置时间也至关重要。刚成型的坯体结构松散,直接进入快速干燥阶段容易产生结构性损伤。建议在自然阴干阶段预留足够的时间,让坯体内部水分缓慢向外迁移,实现应力均匀释放。对于大型或结构复杂的陶瓷制品,可采用分段干燥法,先低温慢干,待坯体强度初步建立后再逐步提升温度,确保坯体整体受力平衡,为后续打磨提供坚实的物理基础。
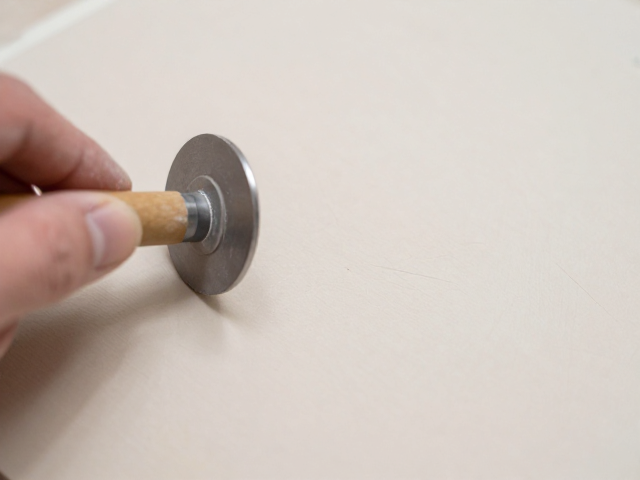
研磨工具的选择与压力管理
抛光前的粗磨环节直接决定了坯体表面的平整度,选错磨具或操作不当会留下深重的刀痕,增加后续精抛的难度。应选用粒度适中且质地均匀的金刚石磨片或碳化硅磨块,避免使用表面有缺损或颗粒脱落的老化磨具,因为这些瑕疵会在坯体表面形成不规则的压痕。在打磨过程中,保持磨具与坯体表面接触点的压力恒定是关键,过大的压力会导致磨具嵌入坯体表面形成凹坑,而压力过小则无法有效去除加工痕迹,需通过手腕感受反馈力度,保持匀速、平稳的移动轨迹。
针对坯体表面存在的明显划痕或凹凸不平,需采用由粗到细的阶梯式打磨策略。先用高目数磨片去除大的缺陷,随后逐级更换细目磨片,每更换一次磨片都要彻底清洁表面,防止前一道工序的粗颗粒残留影响下一道工序的效果。在打磨过程中,保持冷却水充足不仅能降低摩擦温度,防止坯体因过热产生微裂纹,还能及时带走磨屑,确保观察到的表面状况真实反映当前打磨效果,避免误判导致过度打磨或打磨不足。
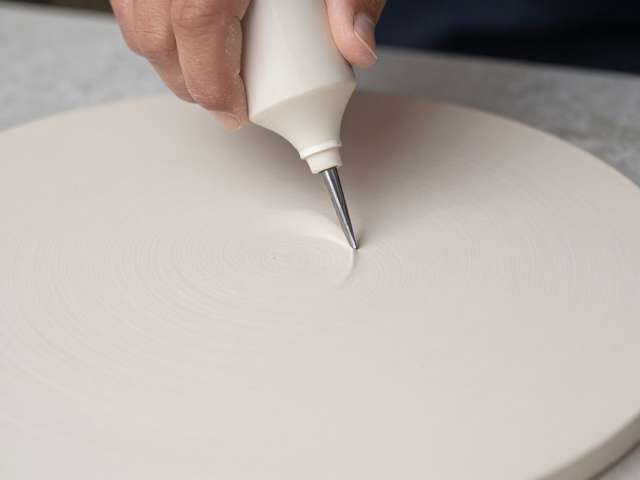
抛光液配比与精细修整技巧
进入精抛阶段,抛光液的化学成分与物理状态直接影响表面光泽度与细腻感。工业实践中,常使用氧化铈或氧化铝微粉作为主要抛光介质,配合适量的去离子水调节粘度,确保抛光液具有良好的悬浮性与润滑性。抛光液的浓度需根据坯体材质调整,对于吸水性较强的坯体,需适当降低粘度以增强渗透与润滑效果;对于致密材质,则可提高浓度以增强切削力。定期搅拌抛光液,防止介质沉淀导致浓度不均,是维持抛光效果一致性的基本操作。
在手工或机械抛光过程中,采用“打圈”与“直线”交替的手法能有效消除单向划痕。对于易裂的坯体部位,如边角或薄壁处,需减轻力度,采用轻触式抛光,避免局部应力集中导致崩边或裂纹扩展。抛光过程中需密切观察表面反光情况,当表面呈现均匀的哑光光泽且无明显水波纹时,表明粗抛已完成,此时需立即停止打磨并清洗表面,防止抛光液残留干燥后形成白斑。通过精细的修整,确保坯体表面达到平整、无刀痕、光泽均匀的标准,为后续施釉或装饰工序提供完美基底。