泥浆池基础配比的科学设定
黏土原料的矿物成分差异会直接导致浆体性能的波动,因此建立标准化的泥浆池配比是控制收缩率的第一道防线。以常见的膨润土与高岭土混合体系为例,通常建议基础浆液的固含量维持在35%至45%之间,这一区间能平衡流动性与干燥强度。在实际操作中,需定期使用马氏漏斗测定泥浆粘度,标准粘度范围宜控制在35-45秒,过高的粘度会导致颗粒堆积不均,进而引发干燥过程中的应力集中。
水灰比的控制需要结合当地气候湿度进行动态调整,干燥环境下水分蒸发快,易产生龟裂,可适当增加羧甲基纤维素(CMC)等保水剂的添加比例,通常添加量不超过泥浆总重的0.5%。通过精确计算每立方米泥浆所需的黏土粉、水及添加剂质量,能够减少批次间的差异。使用电子秤替代经验估算,确保每一桶浆液的配方误差控制在±2%以内,这是实现收缩率稳定的物理基础。
淘洗工艺中的颗粒级联优化
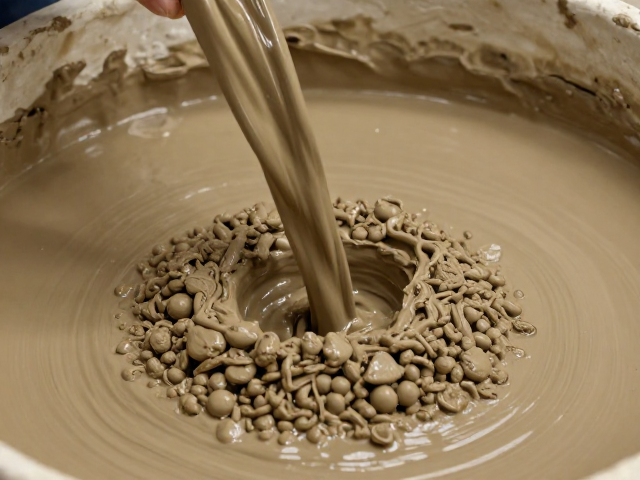
黏土经过淘洗后,颗粒粒径分布决定了泥浆的比表面积,进而影响干燥收缩行为。理想的淘洗流程应包含两级沉淀与过滤,第一级粗滤去除砂砾及大颗粒杂质,第二级细滤确保浆体中大于40微米的颗粒占比低于5%。这种级联过滤能有效降低大颗粒在干燥过程中形成的宏观缺陷,使收缩过程更加均匀。
搅拌工艺对颗粒分散状态具有决定性影响。采用低速搅拌避免引入过多气泡,再通过高速剪切使黏土颗粒充分解聚。搅拌时间通常控制在15-20分钟,确保浆体呈现均匀的乳浊状,无肉眼可见的团聚现象。若浆体表面出现分层或沉淀过快,需重新评估淘洗水的pH值,调节至中性或微碱性环境,有助于维持黏土胶体体系的稳定性,从而稳定干燥收缩率。
干燥环境的微气候调控
干燥过程中的温湿度梯度是导致收缩不均的主要诱因。理想的干燥室应配备强制通风系统,保持空气流通但避免直吹坯体。环境温度建议控制在20-25℃,相对湿度维持在50%-60%之间。在此环境下,水分能够通过毛细管作用均匀向外迁移,避免表面过快结壳导致内部水分滞留,从而减少因内外收缩差异产生的开裂或变形。
对于大型泥浆池或批量生产的工况,建议采用阶梯式干燥策略。初期阶段降低风速,让坯体表面缓慢失水形成初步强度,中期阶段逐步增加通风,加速内部水分排出。监测坯体含水率变化,当含水率降至15%左右时,应停止强制干燥,转入自然阴干阶段。这种过程控制能有效释放内部应力,使最终产品的收缩率波动范围缩小至±0.5%以内。
陈化过程对结构致密性的影响
泥浆制备完成后,必须经过充分的陈化处理。陈化时间通常不少于24小时,这一过程使得黏土颗粒表面的水化膜更加完整,颗粒间的偶极作用增强,浆体结构趋于稳定。在陈化期间,应定期翻浆搅拌,防止浆体沉淀分层,确保每一部分泥浆的性能一致。
陈化后的泥浆在注浆或成型前,需再次检测其触变性指标。触变指数过高可能导致注浆困难,过低则易导致坯体强度不足。通过调整陈化温度和时间,可以微调浆体的流变性能。例如,在低温季节适当延长陈化时间至48小时,有助于提升浆体的稳定性。这种对时间变量的精细管理,是确保批量生产中收缩率一致性的关键环节。