哑光釉面陶瓷的工业标准演进与核心定义
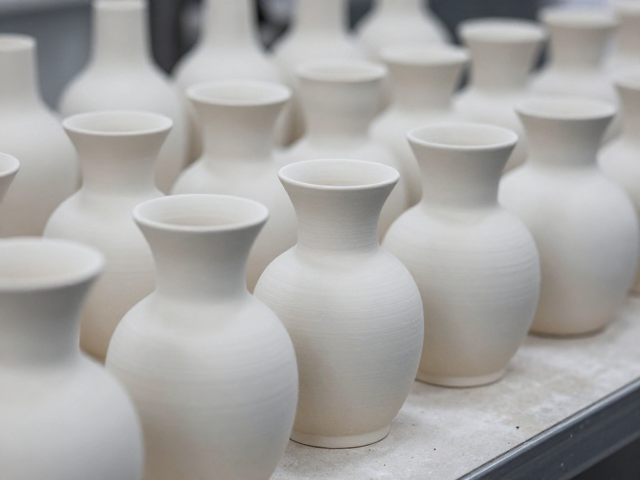
哑光釉面陶瓷在工业领域的标准化进程,核心在于对表面光泽度的量化控制与微观形貌的稳定性界定。不同于传统高光陶瓷追求镜面反射效果,哑光釉面通过降低釉料中的石英、长石等助熔剂比例,或引入高岭土、滑石等消光成分,在烧成过程中形成微小的凹凸结构或微孔网络,从而散射光线,形成柔和漫反射的视觉效果。国际标准化组织(ISO)及中国国家标准(GB/T 4100-2015《陶瓷砖》)中,对陶瓷砖表面的光泽度有着严格的分级标准,通常将光泽度值低于10 GU(Gloss Units)定义为无光,10-40 GU之间多归为哑光或柔光范畴。这一数值区间的设定,为工业生产提供了可测量的基准,确保了不同批次产品在视觉质感上的一致性。
在标准化体系中,除了光泽度数值,吸水率、耐磨度以及抗化学腐蚀性构成了哑光釉面陶瓷的另一大核心指标体系。由于哑光釉面通常具有更复杂的微观结构,其致密性控制成为技术难点。工业标准要求哑光釉面陶瓷在保持低光泽的同时,必须达到低吸水率的要求,以防止污渍渗入微孔导致清洁困难。例如,瓷质砖(吸水率E≤0.5%)和炻质砖(吸水率E>0.5%且≤3%)在哑光工艺下,需通过精确控制窑炉温度和釉料配方,确保釉层与坯体结合紧密,避免出现针孔、黑心或釉裂等缺陷。这种对物理性能与美学性能并重的标准设定,推动了哑光釉面陶瓷从装饰材料向高性能工业材料的转型。
精细打磨工艺的技术路径与参数控制
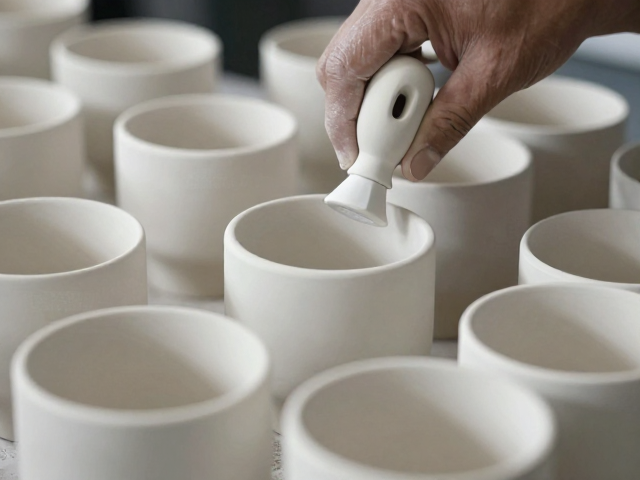
精细打磨是赋予哑光釉面陶瓷最终质感与触感的关键工序,其核心在于对釉面微观粗糙度的精准调控。在陶瓷烧成后,釉面虽已具备哑光基底,但表面可能存在微小的釉滴或不平整。通过物理打磨或化学蚀刻技术,可以进一步细化表面纹理。物理打磨通常使用不同目数的金刚石磨轮或抛光盘,通过控制研磨压力、转速以及研磨液的浓度,逐步去除釉面高点,形成均匀的微细划痕网络。这一过程需要极高的精度,因为过大的压力会导致釉层破损,而过小的压力则无法达到预期的漫反射效果。
除了物理打磨,化学哑光与蚀刻工艺也常与精细打磨结合使用,以增强表面的均匀性和稳定性。通过在釉料中添加草酸铵、氟化物等消光剂,或在烧成后使用酸性溶液进行表面蚀刻,可以人为制造出微米级的凹凸结构。这种工艺生成的哑光效果更加细腻均匀,且不易因后续使用中的轻微摩擦而改变光泽度。在实际工业生产中,工程师会根据产品用途选择特定的工艺组合。例如,用于高端建筑外墙的哑光砖,可能更倾向于使用化学蚀刻结合轻度物理打磨,以增强其耐候性和抗污性;而用于室内地板的哑光砖,则可能更注重物理打磨带来的细腻触感和防滑性能。
质量检测体系与标准化验收流程
在哑光釉面陶瓷的生产线上,质量检测环节严格遵循标准化作业程序,以确保每一批次产品符合既定规范。光泽度检测是首要步骤,通常使用光泽度仪在20°、60°或85°入射角下进行测试。对于哑光产品,20°角的光泽度测试能更敏感地反映表面细微差别。测试时需确保样品表面清洁无油污,并在标准黑玻璃校准下进行,以消除环境光线对数据的干扰。除了光泽度,表面缺陷检测也至关重要,自动化光学检测系统会扫描釉面,识别并标记出口径超过0.1mm的针孔、杂质或裂纹,这些缺陷在哑光表面尤为明显,直接影响产品等级。
耐磨性和抗污性是哑光釉面陶瓷长期使用的关键指标,其测试方法需严格参照国家标准执行。耐磨度测试通常采用耐磨度试验机,通过规定数量的旋转摩擦后,测量釉面光泽度的变化率或表面磨损面积。对于哑光釉面,由于其表面结构易吸附污垢,抗污性能测试需模拟日常使用场景,使用墨水、油漆等常见污染物进行涂抹,并在静置规定时间后清洗,评估残留情况。此外,防滑性能测试也是重要一环,特别是对于地面铺装用哑光砖,需通过摆式摩擦系数试验机测量其在干湿状态下的摩擦系数,确保其在特定使用环境中满足安全标准。这些严密的检测流程,构成了哑光釉面陶瓷工业化生产的质量闭环。