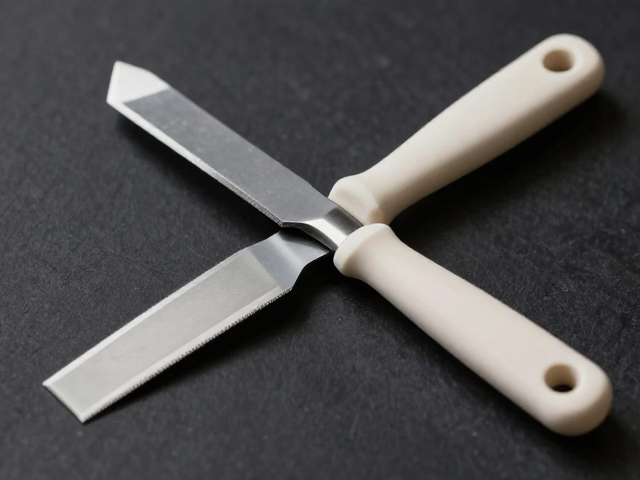
陶瓷修坯刀的核心材质与刃口形态选择
修坯刀的性能表现直接取决于钢材的硬度与韧性平衡,市面上常见的工具多采用高碳钢或合金钢材质,高碳钢经热处理后能获得较高的硬度,能保持刃口的锋利度,适合精细修整;而部分现代工艺使用的合金钢则在韧性上表现更佳,不易在受力过大时崩口。刃口形态主要分为平口、圆口和三角口三种,平口适用于平面切削,圆口常用于处理弧面与内壁,三角口则能深入角落处理细节。选购时需观察刃口打磨是否均匀,有无肉眼可见的缺口或卷边,这直接影响修坯时的顺滑程度。
刀柄的设计决定了长时间作业的舒适度与稳定性,传统木柄手感温润且防滑,但需注意防潮防裂;现代工具常采用工程塑料或金属包裹设计,更加耐用且易于清洁。对于曲面修整而言,刀柄的长度与握持粗细会影响发力技巧,较短的刀柄便于控制力度,适合处理精细部位,而稍长的刀柄则有助于施加均匀的压力。建议在实际握持时感受重心分布,确保刀具在手中不晃动,这样在应对陶瓷坯体不同曲率变化时,能更精准地控制切削深度。
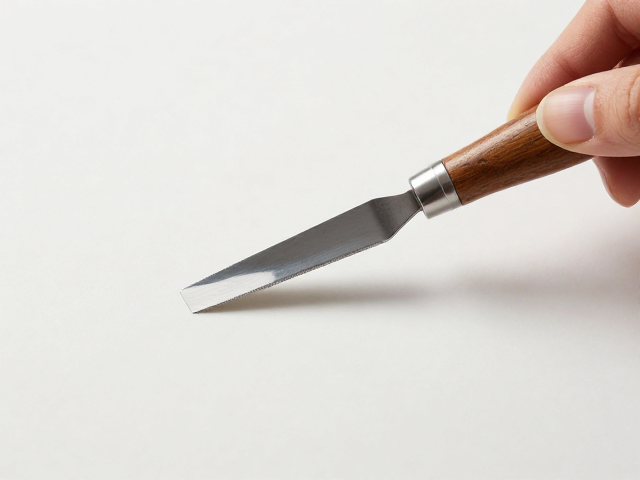
曲面修整中的去刀痕手法与力度控制
处理陶瓷曲面时,刀痕的产生往往源于切削角度与受力不均,正确的手法是保持刀身与坯体表面呈极小的切角,利用刀刃侧面进行刮削而非垂直切入。在修整外弧面时,手腕需放松,以肘部为轴心带动刀具平稳移动,切削方向应顺应曲面走向,避免逆着弧度强行推拉,这样能减少因阻力过大造成的深痕。对于内壁等难以观察的部位,需借助手感判断接触状态,保持力度轻柔且连贯,像抚摸物体表面一样将多余泥料去除,而非像砍伐那样用力。
刀痕的消除不仅依赖初始切削,更在于后续的精修步骤。当主要泥料去除后,需更换更细密的修坯刀或调整刀刃角度,进行薄层刮削。此时切削深度应控制在毫米级别以下,重点在于平整度而非去料量。若发现局部有细微划痕,可采用“打圈”式轻刮法,通过小范围的圆周运动消除线性刀痕。对于高难度曲面,可先用较钝的刀具进行大面积找平,确认形态无误后,换用锋利刀具进行最终收口,这种分阶段修整能最大程度降低因一次性切削过度导致的修复困难。
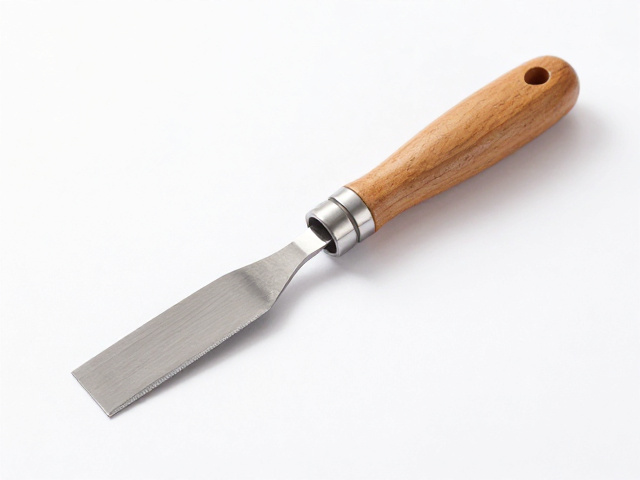
辅助工具与日常保养对修整效果的影响
修坯效果的提升离不开辅助工具的配合,例如修坯架的稳固性至关重要,一个带有阻尼调节功能的旋转修坯架能让坯体在修整过程中保持最佳角度,减少因转动不畅造成的停顿和痕迹。此外,喷水壶或海绵是保持坯体湿度的关键,过干的坯体容易产生粗糙面,过湿则易粘刀,保持坯体处于“皮革硬度”状态,即触感微凉、按压无指纹,是修坯的最佳时机。部分工匠还会使用细砂纸或打磨石对已修平的曲面进行极轻微的抛光,以进一步消除肉眼可见的微观刀痕,使表面达到预设的光洁度。
刀具的保养直接影响其使用寿命和后续使用的稳定性。每次使用完毕后,必须用清水冲洗并擦干,防止水分残留导致钢刃生锈,特别是在潮湿环境中,锈蚀会迅速破坏刃口的平整度。存放时应避免与硬物堆叠,最好使用刀套或专用刀架单独放置,防止刃口碰撞产生微小崩裂。若发现刀具变钝,可使用磨刀石进行维护,选择不同目数的磨石从粗到细逐步打磨,恢复刃口锋利度。保持工具的良好状态,能确保每一次修坯都能获得一致且高质量的结果。