黏土淘洗与泥板成型的核心逻辑
陶瓷创作中,原料的纯净度直接决定了最终作品的质感与烧制成功率。传统黏土中常混入砂粒、植物根系或杂质,这些异物在高温下极易形成气孔或导致坯体开裂。通过物理淘洗去除粗颗粒,能够显著提升泥料的可塑性与均匀度,这是现代陶瓷雕塑在材料处理阶段必须遵循的基础工艺。
泥板成型技术则提供了另一种构建体积的方式,它不同于传统的拉坯或捏塑,允许创作者像剪纸一样对二维平面进行切割、拼接与堆叠。这种技法不仅保留了材料原始的张力,还能在干燥过程中通过严密的接合处理,实现复杂几何结构的稳定支撑。两者结合,构成了从微观粒子处理到宏观形态构建的完整材料控制链条。
标准化淘洗流程与目数选择
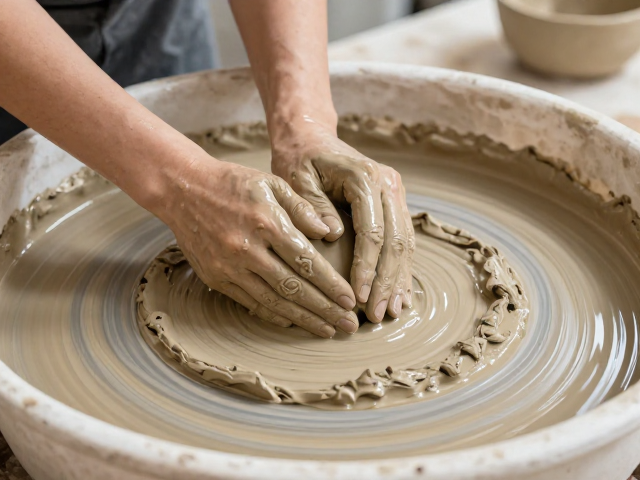
工业级或专业手工陶艺中,目数是衡量颗粒粗细的关键指标。对于需要极高细腻度的雕塑作品,通常建议使用100目至120目的筛网进行过滤。这一过程需将干燥或半干的黏土块放入水中搅拌,形成泥浆后通过多层筛网过滤,去除大于0.125毫米的杂质。
实际操作中,沉淀是分离粗细颗粒的重要环节。将过滤后的泥浆静置,粗颗粒迅速下沉,而极细的黏土微粒则悬浮其中。定期抽取上层泥浆并脱水,可获得高纯度的素泥。此步骤需严格控制水分,避免过度稀释导致泥料结构松散,影响后续成型时的强度。
泥板制作的湿度控制与拼接技巧
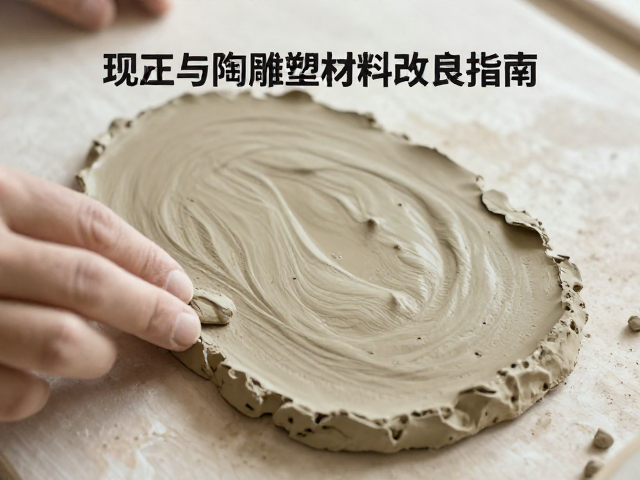
泥板成型对湿度极其敏感。理想的泥板厚度通常在1厘米至2.5厘米之间,过薄易碎,过厚则干燥不均。制作时需使用擀面杖均匀施力,或在压板机下反复碾压,确保内部气泡排出。表面需定期喷洒细雾水,防止水分快速蒸发导致板面翘曲。
拼接是泥板成型中最具技术含量的环节。接合处需使用“泥浆”(即黏土与水混合成的糊状物)作为粘合剂,并借助刮刀将接缝出刮压平整,使新旧泥料分子间产生紧密连接。对于大面积拼接,需预留收缩空间,并在拼接后用海绵轻轻按压,消除结合部的空隙,防止烧制时因应力集中而崩裂。
现代添加剂对材料性能的改良
传统黏土在干燥收缩过程中容易产生变形,现代陶艺常引入羧甲基纤维素钠(CMC)等增塑剂。CMC能增加泥浆的流动性与稳定性,使泥板在成型后保持形状更久,减少干燥过程中的开裂风险。一般添加比例控制在黏土重量的0.5%至1%之间,需充分搅拌至完全溶解。
氧化铝粉或熟料的加入则能改变泥料的热膨胀系数。添加10%至20%的氧化铝粉可显著提高坯体的耐火度和机械强度,特别适用于需要悬空或薄壁结构的雕塑作品。熟料(已烧制后粉碎的黏土)的加入能减少收缩,增加颗粒间的摩擦力,使泥板在堆叠时更具支撑力,便于构建更复杂的立体形态。
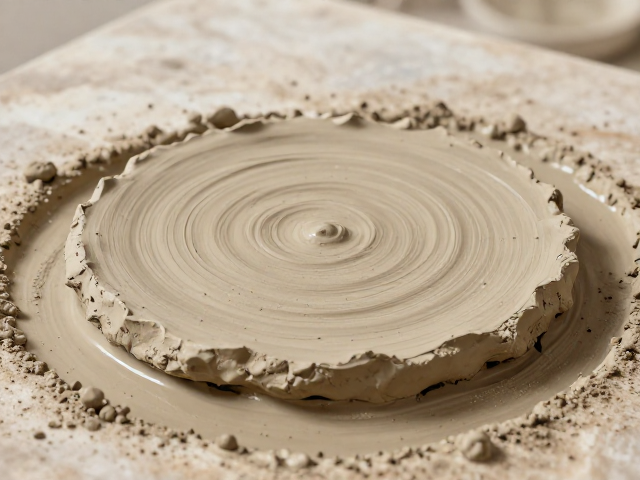
干燥环境与应力消除
泥板成型后的干燥过程需极度谨慎。快速干燥会导致内外收缩率不一致,引发裂纹。理想的环境是温度恒定在20℃左右,相对湿度保持在50%至60%,避免阳光直射或强风对流。作品应覆盖湿布或塑料薄膜,逐步降低水分蒸发速度。
对于大型或结构复杂的泥板雕塑,内部应力需定期释放。在干燥中期,可用软木工具轻轻刮压表面,消除因干燥不均产生的微小裂纹。若发现接缝处变白,表明该处水分流失过快,需局部加湿并重新按压接合部,确保材料整体的均匀收缩。
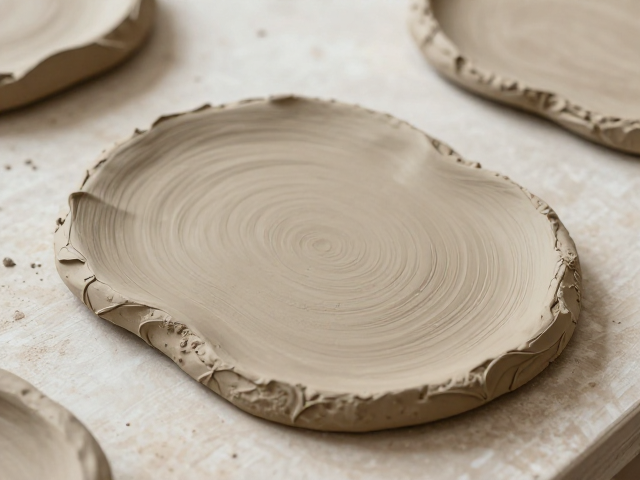
素烧前的检查与修复
入窑前的素烧是检验材料处理质量的关键时刻。作品需彻底干燥至无水状态,敲击时发出清脆声音即为达标。检查所有接合部是否牢固,表面是否有因干燥过快产生的微裂纹。细微裂纹可用同种泥浆填补并打磨平整,确保坯体完整性。
素烧温度通常控制在900℃至950℃之间,此阶段黏土发生初步烧结,具备一定强度,便于后续施釉或进一步加工。升温曲线需平缓,特别是在200℃至400℃水分蒸发阶段,需设置长时间保温,确保内部残余水分完全排出,避免高温下水分急剧膨胀导致坯体炸裂。