精准计算含水率,从源头降低崩瓷风险
瓷砖在铺贴前的吸水率控制是决定后期修边质量的关键变量,不同材质的瓷砖对水分的需求存在显著差异。以常见的瓷质砖为例,其吸水率通常低于0.5%,这类瓷砖质地坚硬且致密,若在切割或打磨过程中表面过湿,水分渗入微孔后遇冷或受热不均,极易在边缘应力集中处引发隐性裂纹或崩角。相比之下,陶质砖吸水率较高,铺贴前需充分浸水至饱和状态,但这并不意味着修边时可以随意用水,因为过量的水分会软化填缝剂基底,导致后续打磨时接缝处发白、粗糙,甚至因摩擦力过大而破坏瓷砖釉面。
在实际操作中,建议采用“干湿结合”的判断标准,即在切割和初步打磨阶段保持工具湿润以抑制粉尘,但在进行最终精修和抛光前,必须彻底清理缝隙积水并使用干布擦拭边缘。对于大板瓷砖或岩板,由于其厚度增加带来的应力变化,含水率的控制需更加精细,通常需要在切割前静置回温,避免温差导致的热胀冷缩效应加剧边缘脆弱性。通过精确计算瓷砖与环境湿度、切割工具转速之间的关系,能够有效减少因水分介入不当造成的微观损伤,为后续的完美修平奠定物理基础。
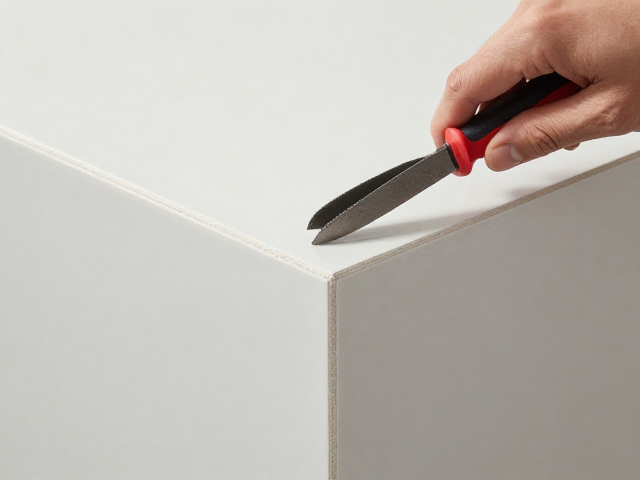
科学选择修边工具,优化接缝处理工艺
瓷砖边角的修润并非单一动作,而是需要根据接缝宽度和瓷砖类型匹配相应的工具组合。对于常规的陶瓷砖,金刚石磨片是首选,其硬度足以应对釉面及坯体的打磨,但在接触边缘时需保持匀速移动,避免定点停留导致局部过热或材料缺失。若处理的是哑光砖或仿古砖,表面纹理复杂,使用粗粒度磨片容易破坏整体风格,此时应选用柔性百洁布配合细粒度抛光膏进行柔和处理,既能去除切割毛刺,又能保留原有的质感层次。对于金刚石英砖或通体大理石瓷砖,因其硬度接近石英石,需使用高目数的金刚石软磨片,从800目逐步过渡到3000目,通过渐进式的研磨消除切割痕迹。
接缝处的平整度控制依赖于精细的刀工与打磨技巧。在切割完成后,若存在微小的高低差,应使用专用的修边刀或细齿锉刀进行初步找平,动作要轻,仅去除凸起部分,严禁强行刮削。随后,利用砂纸或打磨块包裹直角尺进行垂直打磨,确保接缝两侧瓷砖处于同一平面。对于宽缝处理,还需注意填缝材料的填充密度,过松的填缝在打磨时会脱落,过紧则可能在瓷砖受热膨胀时产生挤压崩边。通过工具与手法的精准配合,可以在不损伤瓷砖本体的前提下,实现接缝出光、平整的效果。
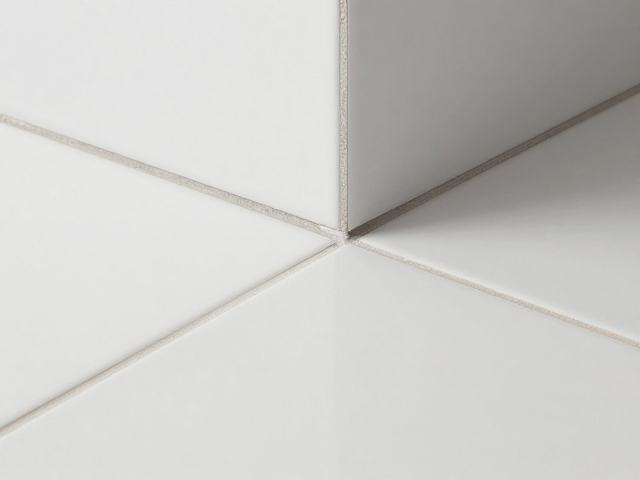
掌握角度与力度,实现无损修平效果
修边过程中的角度控制直接影响瓷砖边缘的完整性,过大的倾斜角度会导致磨削面过陡,容易形成倒角过大或边缘圆钝,影响视觉上的利落感;而过小的角度则可能因接触面积过大导致打磨不均,留下明显的划痕。理想的修边角度应保持在30-45度之间,这个区间能平衡磨削效率与边缘保护,使金刚石颗粒以最佳切入角剥离多余材料。操作时,手腕需保持稳定,利用小范围的往复运动代替大范围的推拉,这样能更精准地控制去除量,避免因力度失控导致边缘崩裂。
力度管理是防止崩瓷的另一项核心技能。瓷砖边缘在切割后处于应力释放期,结构相对脆弱,过重的下压力会瞬间突破材料的抗剪强度,导致微观裂纹扩展为宏观崩边。正确的做法是“轻触慢磨”,感受磨片与瓷砖表面的反馈,当感觉到阻力突然增大或听到声音变沉闷时,应立即减轻力度或暂停操作,检查磨片状态或瓷砖表面情况。对于易损材质如玻璃质釉面砖,可采用“干磨+喷雾”的方式,即在打磨过程中定期喷洒少量清水,既可作为润滑剂减少摩擦热,又能及时冲走磨屑,防止磨屑嵌入釉面造成永久性划伤。通过对手感与声音的敏锐捕捉,逐步调整施力方式,最终实现边缘光滑、无崩缺的完美修平效果。