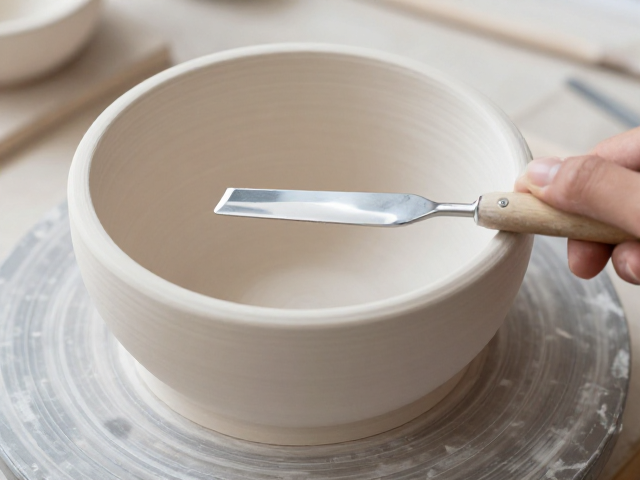
坯体硬度的关键影响与预处理策略
雕塑前的泥料或石膏坯体状态直接决定了抛光时的受力反馈,过硬的坯体容易在刀具滑动时产生崩裂,而过软则会导致表面拉丝,无法形成镜面效果。在实际操作前,必须确认材料是否达到了理想的“皮革硬度”阶段,这个阶段的坯体既保留了足够的可塑性以应对雕刻细节,又具备足够的强度来承受抛光刀的摩擦。对于石膏类材料,需等待其完全干燥且无内部湿气,避免高温摩擦引发内部应力破裂;对于陶土或泥塑,则需经过充分脱水处理,确保坯体均匀收缩,防止因局部含水率差异导致抛光时出现扭曲或塌陷。
预处理阶段的打磨是抛光的基础,直接使用细目砂纸或抛光刀处理粗糙表面极易造成工具损坏或表面留痕。建议从粗砂纸(如240-400目)开始,逐步过渡到中细目(600-800目),每一阶段的打磨都要彻底消除上一阶段留下的划痕。对于复杂曲面,需使用柔性垫或海绵块包裹砂纸进行贴合打磨,确保受力均匀。这一过程不仅是平整表面的必要手段,更是观察坯体密度和潜在裂纹的关键环节,任何微小的凹陷或气泡都会在后续高光抛光中被无限放大,因此基础处理的细致程度直接决定了最终成品的质感上限。
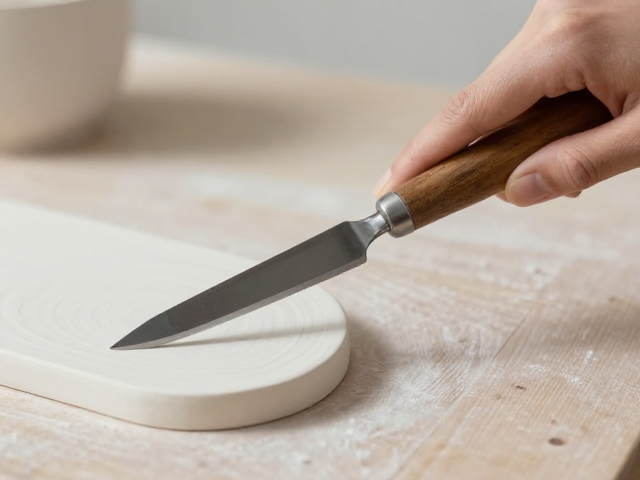
雕塑刀角度控制与力学传导
抛光刀与坯体表面的接触角度是控制重心稳定的核心变量,过大的倾角会导致刀尖切入过深,造成局部压痕或材料堆积,破坏整体平滑度;过小的倾角则会使刀背摩擦表面,产生热量积聚,导致材料软化或粘刀。理想的操作角度通常保持在15至30度之间,具体需根据坯体硬度和刀具材质微调。操作时,手腕应保持放松,利用前臂带动刀具进行长距离、匀速的移动,而非依靠手指局部发力。这种力学传导方式能确保刀具与表面保持恒定的压力,避免因手部抖动或力度不均导致的“波浪纹”或“橘皮效应”。
在处理高光区域或曲面转折处,需改变施力模式,采用“点按”与“滑动”结合的方式。在曲面顶点,压力应适当减小,让刀具自然贴合弧度,利用刀具底部的圆弧面进行柔和抛光,避免棱角处产生切痕。对于平面区域,则可保持适度压力,进行大面积扫光。值得注意的是,抛光过程中刀具与坯体的相对速度不宜过快,过快的摩擦会产生大量粉尘和热量,不仅影响视线判断,还可能因温度变化导致材料微观结构改变,影响最终光泽的均匀性。操作者需通过手感反馈实时调整力度,确保每一刀都均匀覆盖预定区域。
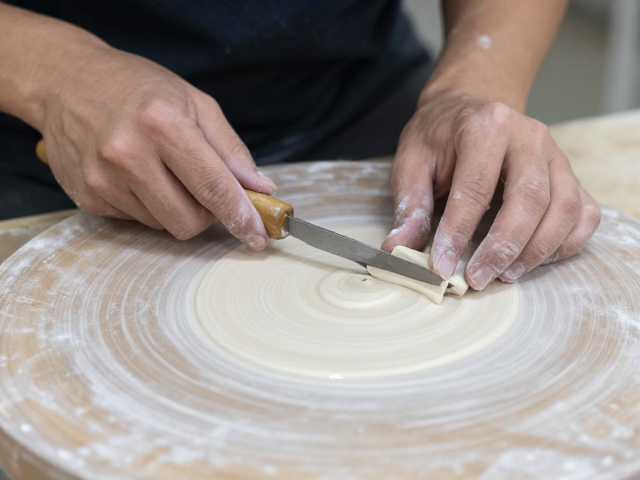
常见误区与表面缺陷规避
许多初学者在抛光时容易陷入“过度抛光”的误区,试图通过反复摩擦单一区域来追求极致光亮,这种做法极易破坏坯体表面的微观结构,导致局部发白或产生晕圈。正确的做法是遵循“少量多次”的原则,每完成一个区域的初步抛光后,需清洁表面粉尘,再进行下一轮更细度的处理。此外,忽视清洁步骤是导致表面颗粒感重的主要原因,抛光过程中产生的微尘若未彻底清除,会被后续更细的抛光动作压入表面,形成永久性瑕疵。建议使用软毛刷或压缩空气定期清理工作区,确保抛光介质(如抛光蜡或研磨膏)能均匀作用于坯体表面,而非与旧尘混合形成研磨块。
刀具保养状况常被忽视,但刀刃的磨损程度直接影响抛光效果和重心控制。钝化的刀具需要更大的按压力才能切入材料,这极易导致操作者手腕紧张,动作僵硬,进而引发重心不稳和表面划痕。每次操作前应检查刀具刃口是否平整、无缺口,若发现磨损应及时进行砥石研磨或更换。同时,避免使用同一把刀处理不同硬度的区域,以免交叉污染或因硬度差异导致刀具受力不均。对于带有复杂纹理的坯体,应避开纹理深处进行硬性抛光,转而使用软质工具清理纹理内部,保持纹理与亮面的对比度,提升作品的立体感。