练泥陈腐的物理化学机制与时间窗口
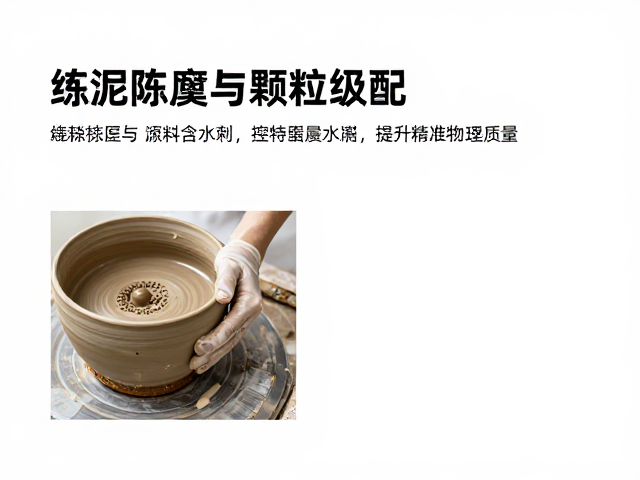
练泥陈腐并非简单的静置等待,而是泥料内部水分均匀分布与有机质分解的关键过程。当黏土与水混合后,水分子通过毛细管力吸附在黏土颗粒表面,形成结合水膜。在陈腐初期,泥料内部的含水量存在显著的不均匀性,中心部位往往因水分迁移滞后而偏干。经过数周至数月的密封陈腐,水分逐渐从高湿区向低湿区扩散,直至整体含水量达到动态平衡。这一物理过程直接决定了泥料的可塑性稳定性,若陈腐时间不足,成型时极易因局部干燥导致开裂或变形。
陈腐过程中的生物化学作用同样不可忽视。黏土中天然存在的微量有机质在微生物作用下发生缓慢分解,产生有机酸。这些有机酸能置换黏土颗粒表面的氢离子,降低颗粒间的静电排斥力,使颗粒更容易滑动,从而显著提升泥料的可塑性指数。对于高岭土或紫砂等低塑性黏土,陈腐时间通常需要在30天以上才能观察到明显的性能改善;而对于含有较多杂质或有机质丰富的黏土,陈腐期可适当缩短,但需严格控制温度与湿度,防止微生物过度繁殖导致泥料变质发臭。
颗粒级配对泥料孔隙结构与吸水率的调控
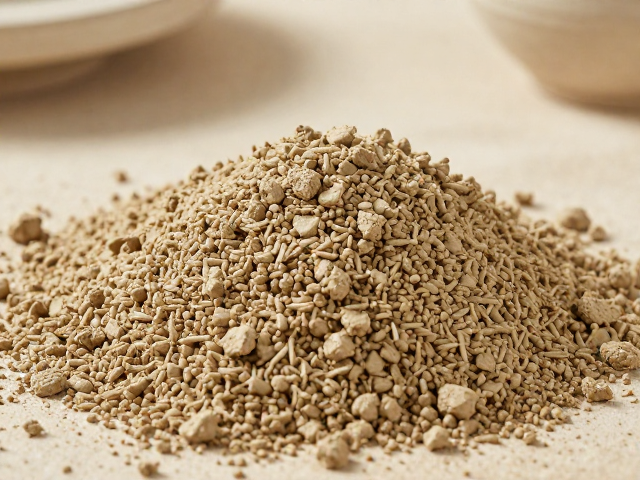
颗粒级配决定了泥料在干燥和烧成过程中的体积收缩率及最终产品的致密度。理想的颗粒级配应包含粗、中、细三种粒径的黏土颗粒,粗颗粒作为骨架支撑,减少干燥收缩;细颗粒填充空隙,提高泥料致密性。在实际操作中,通过筛网分级获取不同目数的泥粉,再按特定比例混合,是控制泥料性能的核心手段。例如,30目至60目颗粒占比约30%-40%,提供骨架结构;60目至120目颗粒占比约40%-50%,形成主要基质;120目以上微粉占比10%-20%,用于调节表面细腻度与流动性。
颗粒分布的均匀性直接影响泥料的吸水率。若粗颗粒过多,泥料内部孔隙过大,吸水率升高,导致烧成后胎体疏松、强度下降;若细粉过多,泥料收缩率剧增,极易在干燥阶段产生裂纹,且烧成时易发生变形。通过马尔文激光粒度分析仪等设备检测,可精确获取D10、D50、D90等粒径数据,从而优化级配方案。一般而言,陶艺用泥料的比表面积控制在150-300 m²/kg区间,能较好地平衡可塑性与干燥敏感性,确保坯体在后续工序中保持尺寸稳定性。
精准控制含水量的水分吸附曲线应用
水分吸附曲线是量化泥料含水量的科学工具,它描述了不同含水率下泥料可塑指数与干燥强度的变化关系。在陶艺生产中,仅凭手感判断含水量存在巨大误差,必须借助水分测定仪进行精确测量。不同成型工艺对含水量要求截然不同:拉坯泥料通常控制在18%-22%,以保证足够的延展性;注浆泥料需降至25%-30%的流动性范围(注意:注浆通常使用泥浆,含水量高于固体坯体,此处需修正逻辑,注浆泥浆含水量通常较高,但作为坯体前驱体,需明确语境。若指注浆用泥浆,含水量可达30%-40%;若指压延或可塑成型,含水量较低。此处修正为:可塑成型泥料含水量控制在18%-22%,注浆泥浆含水量控制在30%-40%,以便流动);印坯泥料则需略低,约16%-18%,以支撑造型。
含水量的微小波动会显著影响泥料的屈服应力。当含水量低于最佳区间,泥料屈服应力增大,成型阻力增加,易导致坯体密度不均;含水量过高,泥料黏性过大,脱模困难,且干燥收缩剧烈。通过绘制不同含水率下的流变曲线,可确定最佳成型水分点。例如,某批次高岭土在含水率20.5%时,其塑性指数达到峰值,此时拉坯手感顺滑,坯体强度适中。生产时需根据环境温湿度动态调整加水量,夏季空气湿度大,泥料吸水性强,可适当减少拌合水;冬季干燥,则需增加水量或延长陈腐期以平衡内部水分。
工艺参数联动对陶艺质量的综合提升
练泥陈腐、颗粒级配与含水量控制三者之间存在严密的逻辑关联,缺一不可。陈腐时间不足会导致颗粒表面水膜不均,即使级配完美,成型时也会出现局部强度差异;而级配不当会放大含水量波动带来的负面影响,使坯体难以通过简单的水分调节恢复稳定。因此,建立标准化的泥料制备流程至关重要。从原料破碎、筛分、配料、搅拌、陈腐到最终含水率检测,每一步都需设定明确的参数范围,并记录实际数据。
通过大数据分析历史生产数据,可优化泥料配方与工艺参数。例如,分析发现某系列陶器在干燥阶段开裂率较高,经检测发现其细粉含量偏高且陈腐时间仅为15天。通过增加细粉筛除工序,延长陈腐至40天,并将成型含水量降低1%,开裂率显著下降。这种基于数据驱动的精细化控制,不仅提升了产品合格率,还降低了原料浪费。在实际应用中,建议定期对泥料进行含水率梯度测试,观察不同含水率下的成型表现,逐步摸索出门店或工作室特有的最佳泥料状态区间,从而实现陶艺质量的持续提升。