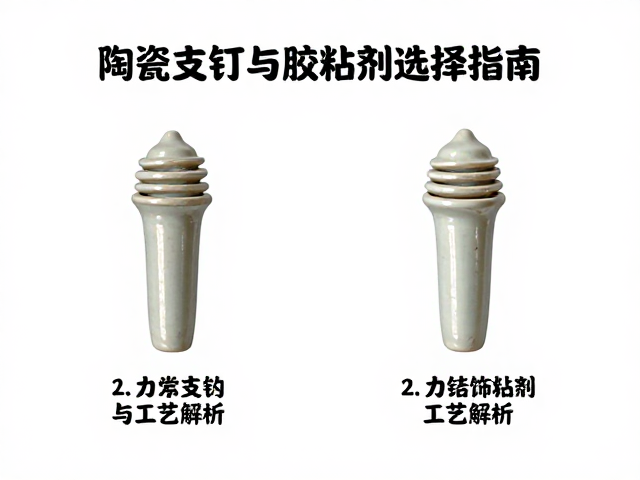
陶瓷支钉的力学结构与烧制定位逻辑
陶瓷支钉在高温窑炉中承担着至关重要的支撑与隔离功能,其核心设计需平衡抓附力与釉面损伤控制。传统尖锥状支钉通过极小接触面积减少釉面粘连,适用于薄胎或高釉面器物,但需严格控制烧成时的升温速率,以防因局部应力集中导致胎体开裂。相比之下,扁平或盘状支钉接触面较大,能提供更稳定的支撑,常用于厚胎或重型器物,其优势在于分散压力,降低变形风险,但冷却过程中需更严密的温度监控以避免支钉残留痕迹过重。
支钉材质的选择直接关联烧成效果,高铝质或氧化铝纤维材料因耐高温且低膨胀系数,成为现代窑炉的主流选择。这类材料在1300℃以上环境中能保持结构稳定,不易与釉料发生化学反应,从而减少“黑脚”或釉面浑浊现象。在实际操作中,支钉的摆放位置需严格遵循器物重心分布,通常在三足或圈足底部设置支撑点,确保受热均匀。若支撑点分布不均,极易引发器物倾斜或坍塌,造成整窑报废。
胶粘剂在修复与装配中的化学特性与兼容性
陶瓷修复与部件装配中,胶粘剂的性能表现取决于其化学组分与被粘表面的微观结构。环氧树脂类胶粘剂具有优异的粘接强度和耐化学性,适用于结构性修复,但其固化过程中产生的收缩应力可能对脆弱的古瓷或薄胎瓷器造成二次伤害。因此,在处理高价值或易碎文物时,常选用低收缩率的丙烯酸酯类或改性聚氨酯材料,这类材料在固化后保持一定弹性,能缓冲外界冲击,减少应力集中带来的断裂风险。
不同釉面特性对胶粘剂的附着力构成显著影响,无釉素坯表面多孔,利于胶粘剂渗透形成机械咬合,而玻璃相丰富的高温釉面则表面光滑,需依赖胶粘剂中的偶联剂提升界面结合力。在实际应用中,需先对釉面进行轻微打磨或等离子处理以增加表面能,随后涂抹专用底涂剂,施加主胶粘剂。这一预处理步骤能显著提升粘接强度,防止因环境湿度或温度变化导致的脱胶现象。
上釉装饰中的釉料配方与烧成温度控制
釉料的配方稳定性直接决定最终装饰效果的均匀度与色泽表现,硅酸盐基釉料中二氧化硅与氧化铝的比例需精确计算,以平衡熔融粘度与流动性。高二氧化硅含量可提升釉面硬度与光泽,但过高的比例会导致釉层过厚或流釉;适量氧化铝能增加釉料粘度,防止釉面下垂,同时改善耐磨性。现代配方中常引入氧化锆或氧化钛作为乳浊剂,以调整釉面的遮盖力和白度,但需严格控制添加比例,避免影响釉面透明度或导致色变。
烧成温度曲线对釉面成型的关键作用体现在釉料的熔融与固化过程,升温阶段需缓慢通过石英晶型转变点,防止胎体开裂;高温阶段需精准控制保温时间,使釉料充分熔融并排除气泡,形成致密层。对于复杂装饰如窑变或结晶釉,降温速率需经过精密计算,以诱导晶体生长或色彩分层。若降温过快,釉面易产生应力裂纹或光泽暗淡;若保温不足,釉面则可能出现针孔或橘皮现象,严重影响装饰效果。
工艺缺陷识别与规避策略
釉面缺陷的产生往往源于原料处理或工艺参数的偏差,气泡与针孔多因釉料中水分未除净或有机物燃烧不充分所致,需严格控制釉浆含水量,并在施釉前进行充分陈腐以消除气泡。缩釉现象则常因胎釉结合力不足或烧成温度过高导致,可通过调整胎釉膨胀系数匹配性,或在釉料中添加少量滑石粉改善流动性来解决。对于釉面开裂,需重点检查冷却阶段的降温速率,避免热应力超过釉层强度极限。
装饰过程中的流釉与积釉问题需通过施釉工艺优化加以控制,浸釉或喷釉时需保持釉浆粘度稳定,避免因浓度不均导致局部过厚。对于复杂造型器物,可采用多次薄涂方式替代单次厚涂,以增强釉层均匀性。此外,窑炉内的气氛控制对釉面颜色影响显著,还原焰气氛能促进铁、铜等呈色剂的显色,而氧化焰则利于钴、锰等元素的稳定呈色。需根据釉料特性精确调控窑内氧气含量,避免气氛波动导致色差或发色不均。