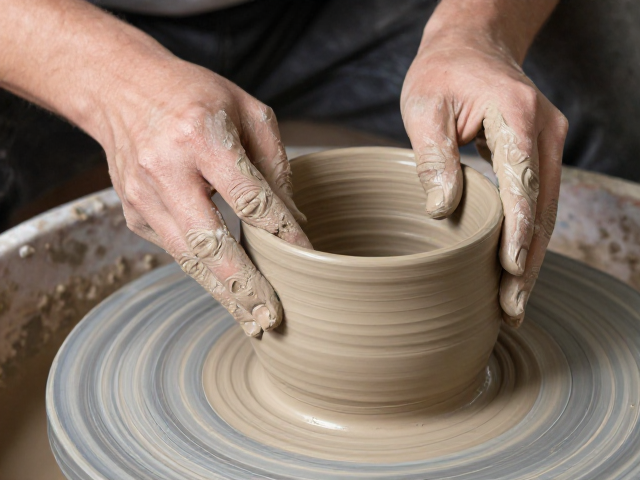
泥料制备与含水率控制的核心逻辑
陶瓷刮坯定形的基础在于泥料的均一性与含水率的精准把控,这一过程直接决定了坯体在后续干燥和烧制阶段的应力分布。制作过程中需严格监控泥料含水量,通常手工刮坯适用的泥料含水率需控制在18%至22%之间,过高会导致坯体过软难以成型,过低则容易产生层裂或结构松散。泥料需经过充分的陈腐处理,使水分均匀渗透至每一个颗粒之间,消除内部应力,这是保证坯体结构稳定的前置条件。
在搅拌与练泥环节,必须确保泥料内部无气泡且质地细腻均匀。使用真空练泥机可以有效排出泥料中的空气,减少因气泡破裂导致的坯体空洞或变形风险。泥料应呈现柔软而有弹性、手握不散、切口光滑的状态,这种物理特性有助于在刮坯过程中保持坯体表面的致密性。若泥料过干,需适量加水反复揉搓至均匀;若过湿,则需摊开晾干或加入干料调节,确保每一批次泥料的物理状态保持一致,为后续定形提供稳定的物质基础。
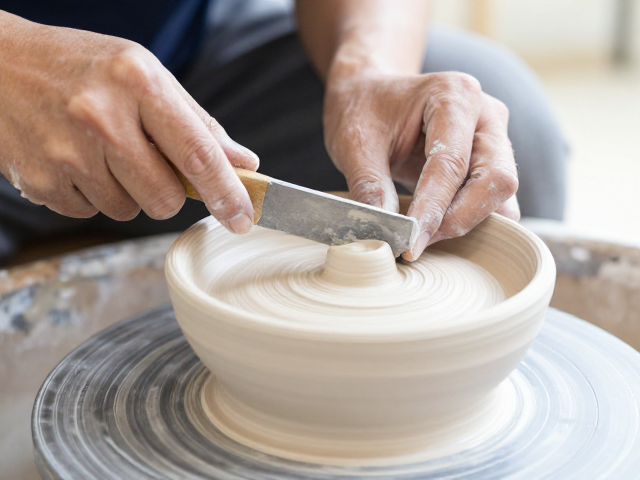
刮坯工具选择与受力技巧
刮坯工具的选择需根据坯体形状和厚度要求进行匹配,常用的工具包括金属刮刀、牛角刮板以及特制的弧形刮片。金属刮刀导热性好、硬度高,适合修整硬质坯体或进行精细切割;牛角刮板则具有良好的柔韧性和光滑度,能有效压实坯体表面,减少刮痕,适用于薄胎或曲面部位的定形。工具边缘应保持平整光滑,无缺口或锈蚀,以免在刮坯过程中划伤坯体或带入杂质,影响成品质量。
刮坯时的受力技巧是决定坯体厚薄均匀的关键,操作者需保持手腕稳定,利用手臂的自然摆动带动刮刀,而非单纯依靠手指发力。刮刀与坯体表面应保持适当角度,通常为30至45度,通过均匀的压力将多余泥料刮去,同时压实坯体结构。在刮削过程中,需不断观察坯体厚度变化,遵循“少量多次”的原则,避免一次性刮削过多导致坯体受力不均而变形。对于复杂曲面,应顺着造型走势缓慢移动刮刀,保持受力连续,确保坯体各部位厚度一致。
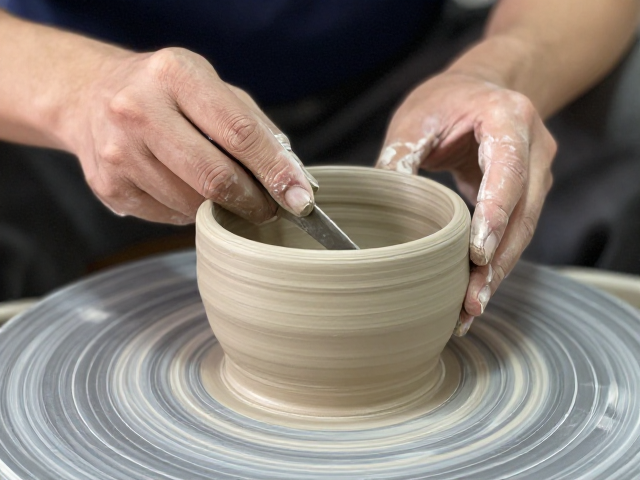
瑕疵识别与局部修整策略
坯体在刮坯过程中常出现厚度不均、表面凹凸或局部开裂等瑕疵,需及时识别并进行针对性修整。对于厚度不均问题,可使用厚度规或卡尺定期测量,重点检查坯体底部、口沿及转角等易变形部位,通过局部补泥或刮薄进行微调。若发现表面凹凸不平,可用湿润的海绵或软布轻轻擦拭,利用泥料的可塑性填补凹陷,或用刮刀轻微刮平凸起部分,注意动作要轻柔,避免破坏坯体整体结构。
局部开裂是刮坯阶段较为常见且需高度重视的问题,通常由泥料含水率不均、刮坯力度过大或干燥过快引起。一旦发现细微裂纹,应立即停止刮坯,用同种泥料调成泥浆状,仔细填补裂纹处,再用刮刀轻轻抹平,确保修补处与周围坯体紧密结合。若裂纹较深,需检查泥料陈腐情况及刮坯手法,必要时重新制备泥料。对于因坯体过软导致的塌陷性变形,需等待坯体稍干至皮革硬度时再进行修整,避免在过软状态下强行矫正导致结构破坏。
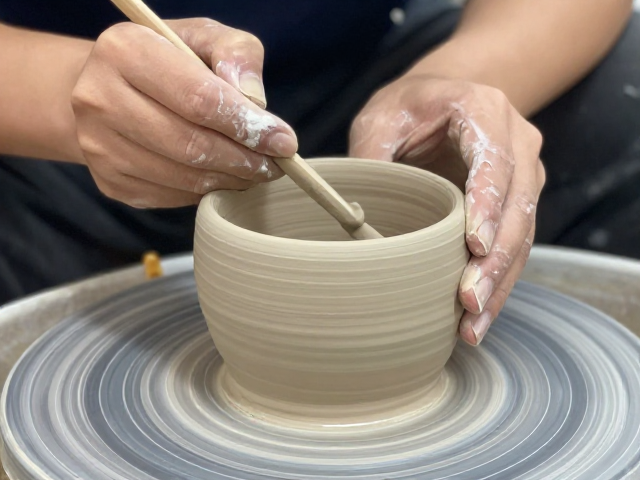
结构支撑与防变形固定方法
坯体在刮坯定形后,内部仍存在较大的内应力,需通过科学的支撑与固定措施防止其在干燥过程中发生变形。对于碗、盘等敞口器皿,可使用与坯体材质相近的泥条或软质模具作为内撑,放置于坯体内部,提供均匀的向外支撑力,抵消坯体收缩产生的应力。对于瓶、罐等筒状或复杂造型坯体,可使用木模、石膏模或专用支架进行外部固定,确保坯体各部位受力平衡,避免因自重或收缩不均导致歪斜、坍塌。
固定措施需根据坯体的干燥阶段动态调整,在刮坯刚结束时,坯体较软,支撑物应轻柔接触,避免压痕或局部受力过大。随着水分逐渐蒸发,坯体强度增加,可适当增强支撑力,但需定期检查支撑物与坯体的接触状态,防止因坯体收缩导致支撑物松动或产生新的应力集中。对于大型或薄胎坯体,还需注意环境温湿度控制,保持通风均匀,避免局部干燥过快导致变形。通过严密的支撑与严的环境管理,确保坯体在干燥过程中结构稳定,为后续施釉烧制奠定坚实基础。