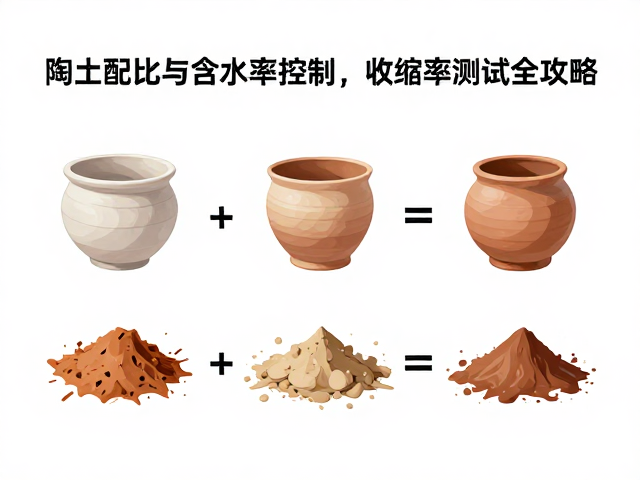
陶土基料的选择与基础配比逻辑
陶艺创作中,泥料的物理特性直接决定了成型的稳定性与烧制后的最终质感,因此基料的筛选是构建完美陶土的第一步。不同产地与矿层的黏土在矿物成分上存在显著差异,高岭土比例高的泥料耐火度好但可塑性相对较弱,而膨润土或球土含量较高的泥料则具备极佳的结合力与柔软度。创作者需根据作品形态需求,将基础黏土与熟料(如石英、长石或陈年碎瓷粉)进行混合。熟料的加入能有效打断黏土颗粒间的连续性,降低干燥收缩,防止坯体在脱水过程中因应力不均而产生开裂。
配比的过程并非简单的重量叠加,而是需要考虑到颗粒级配的微观结构。通常建议先确定目标泥料的基础稠度,再逐步引入熟料或羧甲基纤维素钠(CMC)等增塑剂。对于需要精细雕刻的泥料,熟料比例可控制在10%-20%之间,以保留足够的黏性并提供骨架支撑;若制作大件器皿,则需适当增加粗颗粒熟料的比例至20%-30%,以增强坯体强度并减少整体收缩率。这种基于矿物特性的物理改性,是确保后续含水率控制精准的前提。
含水率的精准测定与标准化处理
含水率是陶土加工中最为关键却最难直观量化的变量,它直接影响泥料的揉练效果与成型难度。行业内通用的测定方法为烘干法,即取约50-100克泥料称重后,置于105-110摄氏度的烘箱中烘干至恒重,通过烘干前后的重量差计算含水率。对于大多数陶艺成型(如泥条盘筑、泥板制作),理想的含水率通常控制在12%-15%之间;若进行拉坯,含水率需略微降低至10%-12%,以确保坯体具有足够的支撑力而不塌软。
为了获得均匀的含水率分布,泥料必须经过充分的醒泥与揉练。刚搅拌好的泥料内部水分分布往往不均,存在局部过湿或过干的现象。将泥料密封静置醒泥24-48小时,利用毛细管作用使水分在泥团内部重新分布,随后通过手工或机械揉练排出气泡并进一步均化水分。若发现泥料表面发白或开裂,说明含水率过低,需喷洒少量水雾并继续揉练;若泥料粘手、无法成型,则需加入干燥的熟料或静置脱水,直至手感呈现类似耳垂般柔软且富有弹性的状态。
收缩率的科学测试与数据应用
收缩率是陶土从湿润状态到干燥、烧制过程中体积变化的综合指标,直接影响作品尺寸的控制。测试收缩率最严谨的方法是使用标准试片法。将处理好的泥料制成标准尺寸的长方体试片(例如10cm×5cm×2cm),在表面标记精确的初始尺寸。试片需在阴凉通风处自然干燥至完全脱水,记录干燥后的尺寸,计算干燥收缩率;随后将试片送入窑炉,在目标烧成温度(如1250℃)下烧制完成后,再次测量尺寸,结合干燥收缩率得出总收缩率。
不同泥料配方的收缩率差异较大,一般黏土干燥收缩率在5%-8%,烧制总收缩率可达10%-12%。创作者需建立自己的泥料数据库,记录每种配比在干燥和烧制阶段的收缩数据。在实际制作中,若已知总收缩率为12%,而目标成品直径为10cm,则坯体干燥后的直径需控制在约11.36cm。通过精确计算收缩补偿,可以避免因尺寸误差导致的作品报废。此外,厚薄不均的坯体收缩不一致极易导致变形,因此测试数据也需指导坯体厚度的均匀性控制。
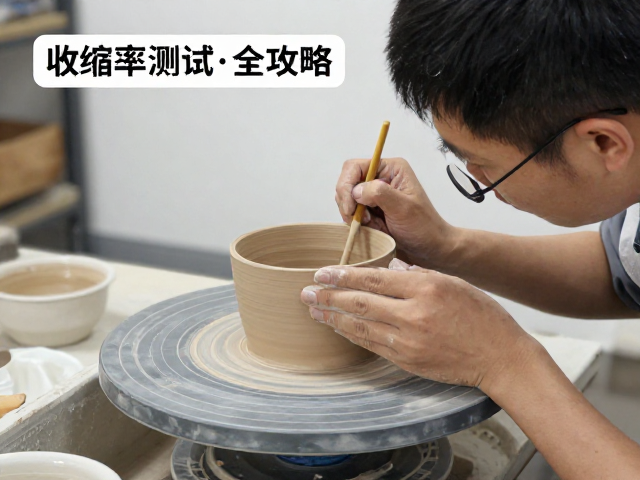
环境控制与成型过程中的微调
陶艺创作并非孤立的材料实验,环境温湿度对泥料状态有着即时且显著的影响。在干燥季节或低湿度环境中,泥料水分蒸发速度加快,含水率迅速下降,容易导致坯体开裂或难以粘合。此时需在工作区设置加湿器,或将泥料存放在密封袋中,仅在取用时暴露。相反,在潮湿环境中,泥料吸湿性强,含水率难以降低,拉坯时易粘手,成型后干燥缓慢,需加强通风,必要时使用风扇加速表面水分蒸发。
成型过程中的操作手法也需根据泥料的实时状态进行动态调整。揉泥不仅是排气和均质化的手段,更是感知泥料含水率的过程。经验丰富的创作者通过指尖触感判断泥料状态:若泥料像面团般柔软且能随意塑形,说明含水率适中;若像橡皮泥般坚硬难揉,则需补水或长时间醒泥;若像沙子般松散,则需加水搅拌后重新揉练。在拼接部件时,需在接触面施加适当的压力并涂抹泥浆(Slip),泥浆的浓度应与主体泥料协调,过稀会导致结合部强度不足,过稠则可能因收缩差异导致开裂。