核心原理:理解材料应力与刀具几何
边角修润并非简单的切割动作,而是材料在受力状态下应力释放与形变控制的过程。当刀具切入材料边缘时,接触点会产生巨大的剪切力,若操作角度或施力方式不当,极易导致材料内部应力集中,进而引发崩边、分层或切口毛糙。厚薄均匀的关键在于保持刀具与工作面之间的恒定几何关系,无论是使用手工锉刀、修边刀还是电动打磨机,接触点的法线方向必须严格垂直或严格贴合预设的弧度,任何微小的角度倾斜都会在微观层面造成切削深度的差异,最终体现在宏观的厚度不均上。
刀具的几何形态直接决定了切削效率与边缘质量。锋利的切削刃能够以较小的推力完成分离,减少因摩擦产生的热量积聚,从而避免热熔或脆裂现象。钝化的刀具则需要更大的向下压力,这种压力容易破坏材料表面的完整性,特别是在处理塑料、木材或复合材料时,钝刃会将材料纤维撕裂而非切断,形成难以通过后续打磨消除的粗糙面。因此,保持工具的锋利度是确保修边精度的物理基础,定期清洁刀刃上的附着物,确保切削路径无阻碍,是维持厚薄一致性的首要环节。
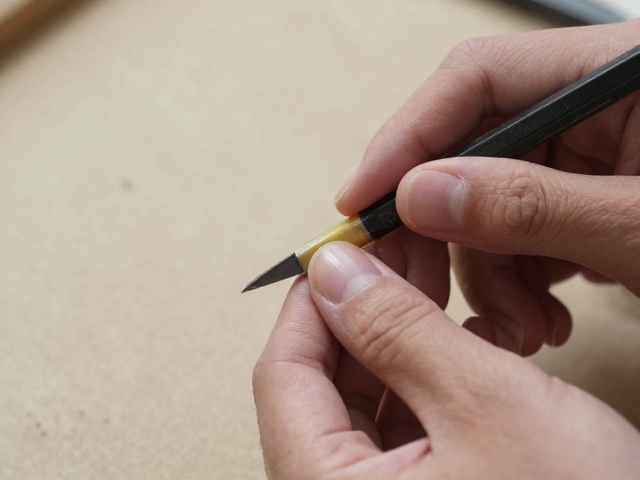
操作手法:稳定支撑与匀速进给
在实际操作中,工件的固定方式决定了修边过程的稳定性。使用夹具或虎钳固定工件时,接触点应避开需要修光的表面,避免夹痕干扰最终效果,同时夹具必须提供严密的支撑,防止材料在受力时发生震动或位移。对于薄壁或易碎材料,建议在接触区域下方垫上软木或橡胶垫,以吸收振动并提供均匀的反作用力,这种细节处理能显著降低因震动导致的边缘参差不齐。操作者的手部姿态应遵循力学稳定原则,大臂带动小臂,手腕作为微调枢纽,确保每一次推进都平稳流畅,避免忽快忽慢导致的厚度波动。
匀速进给是维持厚薄均匀的核心技巧。无论是手工操作还是机械辅助,切削速度应保持恒定,过快容易因惯性导致切削过深,形成局部凹陷;过慢则可能因摩擦过热或重复切削导致边缘磨损过度,形成台阶。观察切削屑的状态可以辅助判断进给是否均匀:连续、细长的屑片通常对应着良好的切削状态,而断续、粉末状或卷曲严重的屑片则提示刀具钝化、进给不均或材料内部存在缺陷。通过视觉反馈实时调整手部力度和移动速度,能够实现对边缘厚度的精准控制,使修口处呈现平滑过渡而非突兀的棱角。
过程控制:分层去除与视觉校验
面对较厚的材料或需要大幅修整的边角,一次性去除大量材料往往难以保证精度。采用分层去除策略,每次仅处理极薄的表层,通过多次叠加达到目标厚度,这种方法能最大程度地减少误差累积。在修整过程中,应频繁使用手指指尖触摸边缘,触觉对细微的高低起伏最为敏感,往往比肉眼观察能更早发现厚度不均的问题。配合直尺或专用量具进行间歇性测量,记录数据变化趋势,有助于判断当前操作手法的稳定性,并及时修正施力角度或刀具位置,确保每一刀都在可控范围内。
视觉校验需结合不同光线与角度进行综合判断。在自然光或均匀白光下,从不同角度观察修边处,光线在边缘的反射与折射能直观显示出口型的流畅度与厚度一致性。对于透明或半透明材料,可利用光影投射在背景上的轮廓来检测边缘的直线度或弧度准确性。此外,观察修边过程中产生的粉尘或碎屑的分布情况,如果碎屑集中在某一侧或呈现不规则堆积,可能暗示刀具存在偏斜或材料内部密度不均,需立即停止操作进行检查与调整,避免在错误的基础上继续加工导致不可逆的损伤。
后期处理:去毛刺与表面融合
修边完成后的去毛刺是提升边缘质感与均匀度的关键步骤。使用细粒度砂纸、百洁布或专用去毛刺工具,对修口处进行轻柔的打磨,去除因切削残留的微观毛刺和锐角。这一过程不仅能提升触感,还能使边缘与主体材料更好地融合,消除视觉上的断裂感。打磨方向应与原始修边方向形成一定夹角,避免重复同一轨迹导致局部过度磨损。对于高精度要求的应用,可采用从粗到细的多级打磨流程,逐步提升表面光洁度,直至边缘呈现均匀、柔和的光泽。
表面融合处理旨在消除修边处与主体材料之间的应力差异和视觉反差。在某些材料中,修边后的表面可能与原始表面存在微小的色差或纹理差异,通过适当的抛光或涂层处理,可以使边缘与主体达到视觉上的统一。需要注意的是,任何后期处理都应建立在修边精度达标的基础上,过度依赖后期打磨来修正前期缺陷会导致边缘厚度失控和尺寸超差。只有在基础修边达到厚薄均匀、线条流畅的前提下,后期处理才能发挥其应有的美化与保护作用,确保成品在结构强度与外观美感上均符合高标准要求。