泥料处理与干燥控制的基础逻辑
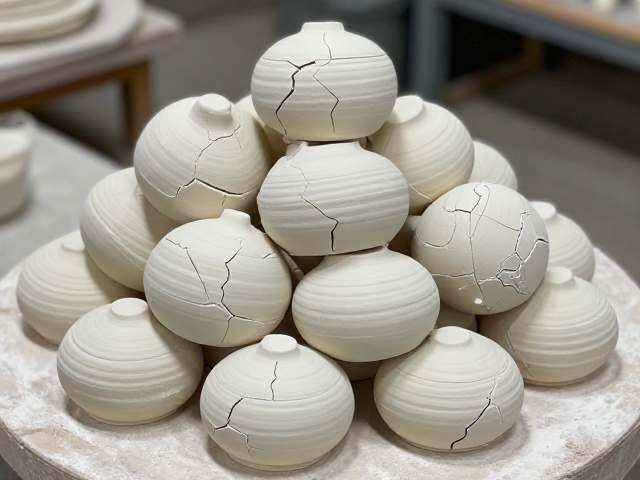
陶瓷堆塑作品的胎体厚度不均极易在干燥阶段产生应力集中,导致隐形裂纹。泥料在混合过程中必须经过充分的陈腐或真空练泥处理,以排除空气并平衡水分。对于堆塑工艺,建议泥料含水率控制在15%-18%之间,过高的水分会在干燥过程中因收缩率过大而引发结构性断裂。实际操作中,需将泥料反复揉捏至软硬适中,确保内部无气泡、无硬块,这是避免后续烧成开裂的第一道防线。
干燥环境的选择直接决定了坯体的命运。堆塑作品因造型复杂、凹凸起伏多,水分蒸发速度极不一致,平坦处干得快,缝隙处干得慢,这种差异会拉扯坯体。建议将成型后的坯体放置在通风良好但无直吹风、无阳光直射的室内,保持环境温度在15-25摄氏度,相对湿度在50%-60%左右。对于大型或厚实的堆塑件,干燥周期可能需要3-7天,期间需定期翻转坯体,确保四面受风均匀,切忌急于求成而使用风扇直吹或烘烤,这必然导致开裂。
堆塑成型与粘接的关键手法
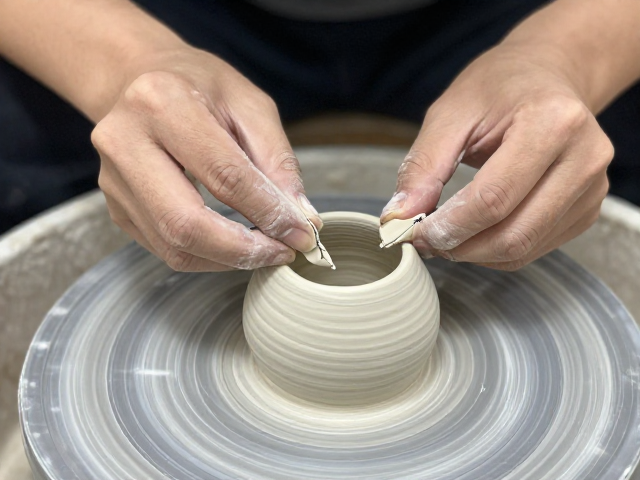
堆塑工艺的核心在于部件间的结合,粘接不牢是烧成开裂的主要内因。使用泥浆作为粘接剂时,必须像制作陶瓷釉料一样,将泥浆调至浓稠适中,通常以泥浆能挂在刮刀上不立即流下为准。在粘接前,需将接触面的泥坯表面用刮刀划出粗糙的纹理,增加接触面积和附着力,再涂抹泥浆,用手指或工具用力按压,挤出多余泥浆,形成严密的结合层。对于较厚的堆塑部件,内部需加入支撑结构或采用挖空减重处理,减少整体重量和受热不均带来的风险。
造型过程中的厚度渐变需要严格遵循物理规律。堆塑的每一个凸起、每一层叠加,其厚度变化应平缓过渡,避免出现突然的厚薄交界。例如,制作花瓣或叶片时,根部应稍厚以提供支撑,尖端则需极薄,但过渡区域必须圆润流畅。对于悬空或延伸的部分,必须计算其自重与干燥收缩带来的拉力,必要时使用竹签或金属针作为内部骨架,但需注意骨架材料在烧成过程中的膨胀系数是否与泥坯匹配,以免因膨胀差异撑裂坯体。
素烧阶段的温度曲线管理
素烧是去除坯体物理水和结晶水的关键过程,温度曲线的平稳过渡至关重要。对于堆塑作品,升温速度必须极其缓慢。在室温至100摄氏度区间,坯体内的自由水大量蒸发,升温速率建议控制在每小时30-50摄氏度。100-350摄氏度区间,化合水开始排出,坯体结构变得脆弱,升温速率应进一步降低至每小时20-30摄氏度。若升温过快,水分急剧气化膨胀,会在坯体内部形成气孔甚至炸裂,尤其是堆塑的凹陷处,热量积聚难以散发,更容易出问题。
素烧温度的设定通常在700-850摄氏度之间,具体需根据泥料配方调整。烧成过程中,需观察窑炉的排气情况,确保坯体内的气体能顺利排出。对于大型堆塑件,建议在300摄氏度时进行一次保温处理,保温时间约为1-2小时,以消除坯体内部的残余应力。素烧后的坯体应呈浅红色或灰白色,质地疏松,吸水率较高,此时可进行施釉或彩绘。若素烧温度过高,坯体发生轻微烧结,吸水率降低,后续施釉时釉层附着力下降,易产生剥落或龟裂。
釉料配制与施釉的均匀性控制
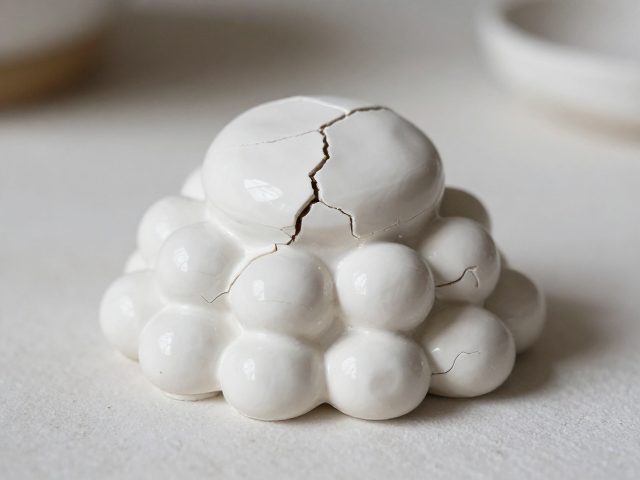
釉料的配比直接影响烧成后的釉面质量和裂纹倾向。堆塑作品表面起伏大,釉料在流动过程中容易在低处堆积,高处露胎。因此,釉料的粘度需经过精确计算,通常通过调整釉浆的比重来控制,一般控制在1.6-1.7 g/cm³之间。施釉前,素烧坯体必须彻底清洁,去除灰尘和杂质,并用清水润湿,以增强釉浆的附着力。对于堆塑的凹陷处,可采用喷釉或刷釉的方式,确保釉层覆盖均匀,避免局部釉层过厚导致烧成时流釉或积釉开裂。
施釉过程中,需特别注意堆塑作品的棱角和边缘部位。这些部位釉层容易过薄,烧成时可能因釉层不足以覆盖坯体而产生“刺釉”或露胎现象,进而引发裂纹。建议在施釉时,对棱角部位进行多次薄涂,确保釉层厚度适中。对于复杂造型,可采用浸釉后快速提拉的方式,利用釉浆的流动性自然过渡,形成均匀的釉层。施釉后,需让坯体自然干燥,避免阳光直射或风吹,防止釉层因干燥过快而产生干裂或剥落。
高温烧成的气氛与冷却策略
高温烧成是陶瓷成型的最终环节,气氛控制对堆塑作品的完整性至关重要。在氧化气氛下烧成,坯体内的有机物和碳素能充分氧化排出,减少黑心和气泡。升温过程中,从800摄氏度到1200摄氏度区间,需保持稳定的升温速率,每小时约50-80摄氏度,避免温度波动过大导致坯体应力不均。在1200-1250摄氏度区间,坯体开始发生液相烧结,体积收缩加剧,此时需格外小心,保持窑内温度均匀,避免局部过热导致变形或开裂。
冷却阶段同样会影响陶瓷的微观结构。在1000摄氏度以下,冷却速率可稍快,以节省能源。但当温度降至600摄氏度以下时,石英晶型转变发生,体积变化剧烈,必须缓慢冷却,每小时降温不超过10-15摄氏度。快速冷却会导致石英晶型转变时的应力无法释放,引发坯体内部裂纹或釉面炸裂。对于堆塑作品,建议在600摄氏度以下进行自然冷却,直至窑温降至200摄氏度以下方可打开窑门。这种缓慢的冷却过程能确保陶瓷内部结构稳定,提高成品的完整度和耐用性。