罗汉塑像模具成型工艺的核心材料选择与预处理
罗汉塑像的模具制作通常以硅胶或石膏为主要介质,其中硅胶模具因具备优异的弹性和复制精度,成为高精度艺术复刻的首选材料。在正式灌注前,原始泥稿或3D打印原型需经过严密的清洁与脱模剂喷涂处理,这一步骤直接决定了成品表面的光洁度与细节还原率。对于坐姿与立姿的不同重心分布,原型内部常需加入金属骨架或高强度支撑结构,以应对后续翻模过程中材料收缩或固化时产生的应力,防止原型变形导致模具失效。
材料配比的控制是工艺稳定性的关键。工业级铂金硅胶的固化剂比例通常控制在主材的1%至3%之间,具体数值需根据环境温度与湿度进行微调。若环境温度较低,需适当延长搅拌时间以确保材料均匀,避免局部固化不完全引发的瑕疵。预处理阶段还需对原型的关键受力点进行加固,特别是罗汉塑像中悬空的衣褶、飘带或手持法器等部位,需预先包裹胶带或使用快速固化胶进行加固,以增强模具在这些薄壁区域的抗撕裂能力。
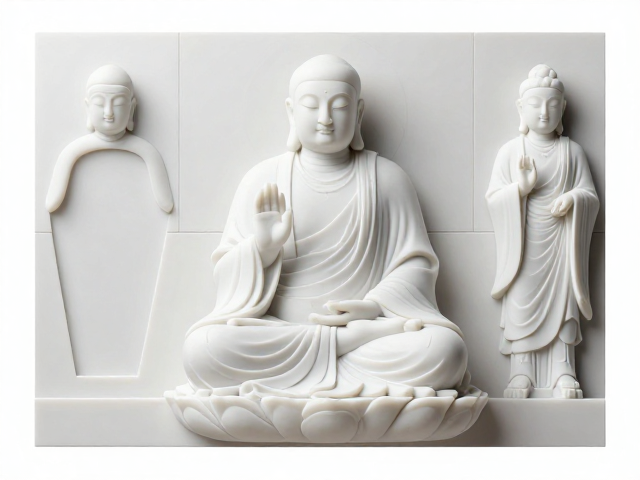
坐姿罗汉模具的分块策略与接缝处理
坐姿罗汉因重心下沉且肢体交错复杂,模具分块需严格遵循结构力学与取模便利性原则。通常采用“一底一盖”或“多片式”分块逻辑,分界线应避开视觉焦点及易损的薄壁细节,优选在衣纹转折平缓或背部等不易察觉区域设置接缝。分模线的设计需预留足够的拔模斜度,确保硅胶在固化后能顺利从原型剥离,避免强行脱模造成型面撕裂或细节缺失。
接缝处的密封与加固是防止漏胶的关键工序。在分模线出胶槽时,需使用快干胶或专用密封泥对接缝进行严密封堵,并在外部加装夹具或绑带施加均匀压力。对于坐姿罗汉较为复杂的腿部与座台连接处,常采用分段翻制后拼接的方式,先对主体躯干进行整体翻模,再对腿部或底座单独制作子模。拼接时需使用专用的硅胶修补胶,确保不同模片间的结合部强度与整体模具一致,避免后期组装时出现明显缝隙或错位。
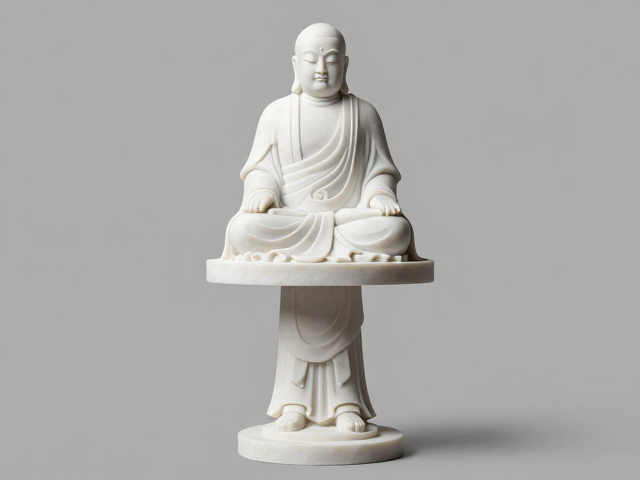
立姿罗汉模具的平衡控制与脱模辅助
立姿罗汉对模具的平衡性要求极高,重心线通常垂直贯穿躯干中心,模具设计需围绕这一力学轴线进行对称或结构性强化。由于立姿形态细长,模具整体刚性相对较弱,易在脱模或搬运过程中发生弯曲变形。因此,立姿模具常采用硬质外壳配合内部硅胶内衬的复合结构,或在硅胶层中嵌入玻璃纤维网布,以增强模具的整体刚度,确保罗汉在取出及后续安装过程中保持垂直姿态,避免因重力导致的倾斜或断裂。
脱模过程中的辅助支撑同样不可或缺。立姿罗汉在脱模瞬间,因重力作用容易对模具底部产生剪切力,需在模具底部设置定位销或支撑平台,分散脱模时的垂直应力。对于衣袍垂坠感强、细节繁复的立姿罗汉,脱模时需配合软质刮板或脱模棒,从底部向上缓慢剥离,严禁使用金属工具直接撬动细节部位。脱模完成后,模具内壁需立即喷涂隔离剂,防止残留物粘连,为下一次注浆或复制做好准备。
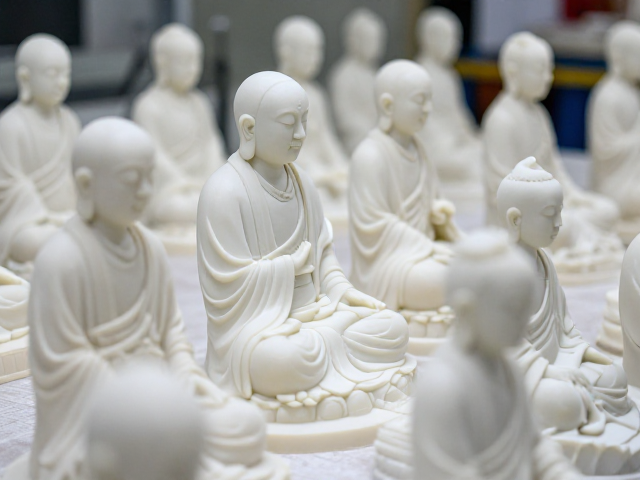
标准化制作中的细节还原与质检流程
标准化制作的核心在于建立可复现的细节还原标准,重点监控罗汉面部神态、手部指节及衣纹褶皱的清晰度。质检环节需使用高倍放大镜观察模具内壁,确保无气泡、裂纹或杂质混入。对于面部五官等高精度区域,需进行专项比对,检查眉弓、眼睑、唇部等细微起伏是否完整保留原型特征。任何细微的缺损或模糊都需记录在案,并通过局部补胶或重新修整原型进行修正,确保每一尊模具在细节表现上符合既定工艺规范。
尺寸精度是标准化制作的另一项硬性指标。使用高精度卡尺或三维扫描仪对模具的关键节点进行测量,如头部高度、肩宽、坐高或立姿总高等,误差范围需控制在毫米级别以内。数据需录入标准化数据库,与原型数据进行比对分析,评估模具成型过程中的收缩率或变形情况。通过大数据分析不同批次模具的数据波动,不断优化硅胶配比、固化时间及脱模手法,逐步缩小误差范围,实现从经验制作向数据驱动的标准作业转变。